ในด้านการผลิตเครื่องจักรกลที่มีความแม่นยำสมัยใหม่ ก กดเพาเวอร์ เป็นแหล่งพลังงานหลักสำหรับการประกอบ การขึ้นรูป และการสอบเทียบส่วนประกอบที่มีความแม่นยำสูง ไม่ว่าจะเป็นการประกอบเพลาข้อเหวี่ยงของเครื่องยนต์หลัก หรือการกดที่แม่นยำของโครงสร้างทางกลขนาดใหญ่ การเลือกประเภทการกดที่เหมาะสมจะกำหนดคุณภาพการประกอบและอายุการใช้งานของชิ้นงานโดยตรง
เครื่องอัดกำลังเป็นอุปกรณ์ที่สร้างแรงมหาศาลผ่านการถ่ายเทพลังงาน (ทางกลหรือไฮดรอลิก) เพื่อให้วัสดุเปลี่ยนรูปหรือประกอบชิ้นส่วนได้สำเร็จ ในการประมวลผลเพลาข้อเหวี่ยง มันไม่ได้เป็นเพียง "เครื่องมือผลัก" ธรรมดาๆ เท่านั้น แต่ยังเป็นระบบที่มีความแม่นยำซึ่งต้องมีการควบคุมระยะชัก ความเร็ว และแรงดันอย่างเข้มงวด วัตถุประสงค์หลักในการปฏิบัติงานคือเพื่อให้แน่ใจว่าชิ้นส่วนผสมพันธุ์เข้าถึงขนาดการรบกวนที่ออกแบบมาโดยไม่สร้างความเข้มข้นของความเค้นภายในหรือสร้างความเสียหายให้กับพื้นผิวผสมพันธุ์
เพื่อให้เข้าใจสถานการณ์ที่เกี่ยวข้องได้ดีขึ้นสำหรับอุปกรณ์ต่างๆ เราสามารถวิเคราะห์ได้จากการเปรียบเทียบประสิทธิภาพต่อไปนี้:
| ลักษณะการทำงาน | เครื่องกดข้อเหวี่ยง (ข้อเหวี่ยง/เครื่องกดข้อเหวี่ยงคู่) | เครื่องอัดไฮดรอลิก |
| แหล่งพลังงาน | การจัดเก็บพลังงานมู่เล่ การเชื่อมโยงทางกล | กระบอกไฮดรอลิกกำลังของไหล |
| ลักษณะโรคหลอดเลือดสมอง | แรงดันสูงสุดที่จุดศูนย์กลางตายด้านล่าง ความเร็วจะลดลงอย่างรวดเร็วใกล้กับจุดศูนย์กลางด้านล่าง | แรงดันคงที่ตลอดจังหวะ |
| ควบคุมความแม่นยำ | จังหวะคงที่ หยุดยากระหว่างดำเนินการ | การตรวจสอบแรงดันที่แม่นยำและระบบกันสะเทือนของจังหวะ |
| การสมัครหลัก | การปั๊มโลหะ การตีขึ้นรูปในปริมาณมาก | การสวมอัดที่แม่นยำ การยืดเพลา การประกอบที่ซับซ้อน |
| ความยืดหยุ่นในการดำเนินงาน | ต่ำ (เหมาะสำหรับงานซ้ำซ้อนที่เป็นมาตรฐาน) | สูง (เหมาะสำหรับงานกดกระชับแบบกำหนดเองต่างๆ) |
เครื่องกดเพลาข้อเหวี่ยง: อุปกรณ์นี้ได้รับการออกแบบเป็นพิเศษสำหรับสายการผลิตเพลาข้อเหวี่ยง และโดยทั่วไปจะติดตั้งเครื่องมือกำหนดตำแหน่งแบบพิเศษ เพื่อให้แน่ใจว่าเส้นกึ่งกลางของวารสารเพลาข้อเหวี่ยงต่างๆ อยู่ในแนวเดียวกันอย่างสมบูรณ์ ป้องกันการเอียงในระหว่างกระบวนการสวมอัด
เครื่องยืดเพลา: เพลาข้อเหวี่ยงมักมีการเบี่ยงเบนงอเล็กน้อยหลังการใช้งานหรือการประมวลผล เครื่องอัดดังกล่าวติดตั้งระบบการวัดความไวสูง (โดยปกติจะใช้กับบล็อกตัว V และตัวระบุหน้าปัด) เพื่อทำการแก้ไขระบบไฮดรอลิกขนาดเล็กหลายรายการ โดยปรับการเบี่ยงเบนหนีศูนย์ของเพลาข้อเหวี่ยงไปที่ระดับไมครอน
เมื่อต้องเผชิญกับงานสวมอัดเพลาข้อเหวี่ยงเครื่องยนต์ 2 จังหวะ ผู้ใช้หลายคนสงสัยว่า: การอัดแรง 20 ตันทั่วไปเพียงพอหรือไม่ คำตอบนั้นไม่แน่นอนและขึ้นอยู่กับพารามิเตอร์ทางกายภาพและข้อกำหนดด้านความแม่นยำของชิ้นส่วนเฉพาะ
เพื่อตรวจสอบว่าแรงดัน 20 ตันมีความเหมาะสมหรือไม่ เราต้องประเมินตามตรรกะทางกายภาพของแรงดันที่พอดี แรงกดที่ต้องการส่วนใหญ่ได้รับอิทธิพลจากพื้นที่สัมผัส ปริมาณการรบกวน และค่าสัมประสิทธิ์แรงเสียดทานของวัสดุ
พื้นฐานการคำนวณโหลด: ในทางปฏิบัติทางวิศวกรรม สูตรคร่าวๆ ในการประมาณแรงกดเข้าคือ F = mu * pi * d * L * P_radial โดยที่ mu คือสัมประสิทธิ์แรงเสียดทาน d คือเส้นผ่านศูนย์กลางเพลา L คือความยาวในการจับคู่ และ P_radial คือแรงดันในแนวรัศมีที่สร้างขึ้น สำหรับเพลาข้อเหวี่ยง 2 จังหวะ หากเส้นผ่านศูนย์กลางของเจอร์นอลมีขนาดใหญ่และได้รับการออกแบบให้มีการแทรกแซงสูง แรงที่ต้องการอาจเข้าใกล้หรือเกินขีดจำกัด 20 ตัน
ข้อจำกัดทางโครงสร้าง: โดยทั่วไปเพลาข้อเหวี่ยง 2 จังหวะจะประกอบด้วยครึ่งเพลาซ้ายและขวา และหมุดข้อเหวี่ยงตรงกลาง ลักษณะโครงสร้างคือความแข็งแกร่งของขาจานสูง แต่ความหนาของผนังรอบรูเชื่อมต่อนั้นมีจำกัด หากเลือกน้ำหนักของอุปกรณ์ไม่ถูกต้อง แรงดันที่เกินความแข็งแรงของผลผลิตของวัสดุจะทำให้เกิดรอยแตกขนาดเล็กในแขนข้อเหวี่ยงหรือรูเพลาขยายตัว
| ประเภทเครื่องยนต์ | ช่วงเส้นผ่านศูนย์กลางวารสาร | ความเหมาะสมในการกด 20 ตัน | ปัจจัยหลักที่ต้องพิจารณา |
| งานเบา (เช่น เครื่องมือทำสวน) | 15 - 25 มม | เหมาะมาก | แรงดันสำรองเพียงพอ ต้องมีการควบคุมแรงดัน |
| งานปานกลาง (เช่น รถจักรยานยนต์/เรือ) | 30 - 50 มม | การกำหนดค่ามาตรฐานอุตสาหกรรม | ต้องใช้เครื่องมือเฉพาะ โดยเน้นที่โคแอกเชียล |
| งานหนัก (เช่น การกระจัดขนาดใหญ่/อุตสาหกรรม) | > 50 มม | แนะนำให้ใช้ความช่วยเหลือในการประกอบการระบายความร้อนแบบจำกัด | การกดเย็นจะทำให้พื้นผิวเสียหายได้ง่าย ต้องใช้ความแตกต่างของอุณหภูมิ |
แม้ว่าสื่อจะมีคุณสมบัติตรงตามข้อกำหนดน้ำหนักก็ตาม การตรวจสอบความดัน มีความสำคัญมากกว่าการเลือกน้ำหนักแบบธรรมดาเมื่อกดเพลาข้อเหวี่ยง 2 จังหวะ
การตรวจสอบเส้นโค้ง: ในกระบวนการสวมอัดพอดี เส้นโค้งของความดันที่เพิ่มขึ้นตามการกระจัดควรมีความเรียบและเป็นเส้นตรง หากความดันเพิ่มขึ้นอย่างฉับพลันอย่างมีนัยสำคัญ (การกระวนกระวายใจสูงสุด) เกิดขึ้นในระหว่างกระบวนการ มักจะบ่งชี้ว่ามีเศษโลหะ การหล่อลื่นไม่เพียงพอ หรือแนวแกนที่ไม่ตรงบนพื้นผิวผสมพันธุ์
มาตรการป้องกัน: ขอแนะนำอย่างยิ่งให้ติดตั้งเซ็นเซอร์ความดันบนเครื่องอัดไฮดรอลิก สำหรับเพลาข้อเหวี่ยง 2 จังหวะ หากแรงดันถึงขีดจำกัดอย่างรวดเร็วตั้งแต่เริ่มต้น จะต้องหยุดทันที เนื่องจากการบังคับในขั้นตอนนี้อาจทำให้เกิดการครูดบนพื้นผิววารสารได้ง่าย เมื่อความเสียหายดังกล่าวเกิดขึ้น แรงยึดของพื้นผิวผสมพันธุ์จะล้มเหลวโดยสิ้นเชิง ส่งผลให้เพลาเลื่อนหลุดหรือมีเสียงดังผิดปกติในระหว่างการใช้งานครั้งต่อไป
ในการบำรุงรักษาและกระบวนการผลิตเพลาข้อเหวี่ยง การถอดชิ้นส่วนเก่าและการอัดชิ้นส่วนใหม่ถือเป็นการดำเนินการบ่อยครั้ง เพื่อให้ได้สวิตช์ที่มีประสิทธิภาพและเสียหายต่ำ เราไม่อาจพึ่งพาการกดและดึงแบบธรรมดาของการกดเพียงอย่างเดียวได้ มันต้องใช้ตรรกะกระบวนการที่เป็นมาตรฐาน
การบรรลุการสลับอย่างรวดเร็วระหว่างการสวมอัดและการถอดแยกชิ้นส่วนต้องอาศัย การตั้งค่าเครื่องมือ และ การตอบสนองที่ยืดหยุ่นของระบบไฮดรอลิก .
ความแตกต่างในการออกแบบเครื่องมือ: โหมดการแยกชิ้นส่วนต้องใช้แม่พิมพ์ฐานรองรับ บทบาทของมันคือให้แขนข้อเหวี่ยงนั่งอย่างมั่นคงบนฐานโดยปล่อยให้มีรูตรงกลางเพื่อให้วารสารลอดผ่านได้ โหมดการสวมอัดต้องใช้ตัวกำหนดตำแหน่ง แกะจะต้องอยู่ในแนวเดียวกับศูนย์กลางของเจอร์นัล และควรมีความสามารถในการปรับอย่างละเอียดในระหว่างกระบวนการกดเพื่อให้แน่ใจว่ามุมเข้าเป็นแนวตั้งอย่างแน่นอน
การปรับข้อจำกัดของระบบไฮดรอลิก: เพื่อป้องกันความเสียหายต่อชิ้นส่วนเนื่องจากแรงมากเกินไป จะต้องตั้งค่ารีลีฟวาล์วหรือขีดจำกัดทางอิเล็กทรอนิกส์ ในระหว่างการถอดชิ้นส่วน เนื่องจากแรงแตกหักเริ่มต้นมักจะสูง อุปกรณ์จึงอาจได้รับอนุญาตให้ทำงานที่แรงดันที่กำหนด ระหว่างการสวมอัด ควรตั้งค่าขีดจำกัดความปลอดภัยด้านบนไว้ล่วงหน้าเพื่อหลีกเลี่ยงการโอเวอร์โหลด
ผู้เริ่มต้นหลายคนมักจะคิดว่ายิ่งเข้มงวดมากเท่าไรก็ยิ่งดีเท่านั้น แต่จากมุมมองทางวิศวกรรมแล้ว การรบกวนที่เหมาะสมควรได้รับการดูแลภายในช่วงที่เฉพาะเจาะจง ความอดทนพอดีกับการรบกวน .
| วิธีผสมพันธุ์ | ค่าสัมประสิทธิ์แรงเสียดทาน | พฤติกรรมการกดเข้า | ความน่าเชื่อถือ |
| การรบกวนมากเกินไป | 0.12 - 0.15 | เกจวัดแรงดันมีความผันผวนอย่างรุนแรง | ทำลายพื้นผิวได้ง่าย เกิดความเหนื่อยล้าจากความเครียดภายใน |
| การแทรกแซงที่สมเหตุสมผล | 0.08 - 0.10 | แรงกดดันเพิ่มขึ้นอย่างราบรื่น แทร็กที่มั่นคง | การส่งแรงบิดที่เสถียร โลหะไม่เสียหาย |
| ช่วยเรื่องอุณหภูมิ | 0.05 - 0.07 | ความดันลดลงอย่างมาก | ทรงเข้ารูปพอดี โดยคงคุณสมบัติของวัสดุไว้ |
มูลค่าการหล่อลื่น: จำเป็นต้องใช้สารหล่อลื่นแรงดันสูง มันสร้างฟิล์มน้ำมันระหว่างเจอร์นัลและรูเชื่อมต่อ ป้องกันการเสียดสีแห้งระหว่างการกด จึงทำให้การประกอบราบรื่นยิ่งขึ้น
ในการผลิตขนาดใหญ่ การใช้รูปแบบการทำงานร่วมกันของอุปกรณ์เครื่องกลและไฮดรอลิก ทำให้สามารถปรับปรุงประสิทธิภาพการผลิตและผลผลิตได้อย่างมาก
ในระหว่างขั้นตอนการกลึงหยาบหรือการตีขึ้นรูป กดข้อเหวี่ยงสองครั้ง คือกำลังหลักที่ขาดไม่ได้ ต้านทานโมเมนต์การพลิกคว่ำที่เกิดขึ้นในระหว่างกระบวนการกดได้อย่างมีประสิทธิภาพ ช่วยให้มั่นใจได้ว่าเพลาข้อเหวี่ยงว่างจะถูกเน้นอย่างสม่ำเสมอในระหว่างการตีขึ้นรูป
| ขั้นตอนกระบวนการ | อุปกรณ์แนะนำ | เป้าหมาย |
| การตีขึ้นรูป/การขึ้นรูปหยาบ | กดข้อเหวี่ยงคู่ | ตรวจสอบความหนาแน่นของวัสดุ |
| การกดพอดีอย่างแม่นยำ | เครื่องอัดไฮดรอลิก | มั่นใจในการรบกวน ป้องกันความเสียหายที่พื้นผิว |
| การยืดแนวแกน | เครื่องยืดเพลา | ควบคุมข้อผิดพลาดทางเรขาคณิต |
การเบี่ยงเบนโคแอกเชียล: หากความแม่นยำในการแนะนำของเครื่องมือสวมอัดไม่เพียงพอ ครึ่งเพลาข้อเหวี่ยงของเพลาข้อเหวี่ยงจะโยกเยก ส่งผลให้เกิดการเบี่ยงเบนหนีศูนย์ในแนวรัศมีในผลิตภัณฑ์สำเร็จรูป
กำลังโหลดประหลาด: หากศูนย์กลางแรงดันไม่ตกบนศูนย์กลางทางเรขาคณิตของแกนเพลาข้อเหวี่ยง จะทำให้เกิดการบิดเล็กน้อยของขาจาน
การสวมอัดเพลาข้อเหวี่ยงเป็นงานที่มีความเสี่ยงสูงและมีความแม่นยำสูง การสร้างระบบการจัดการรายวันทางวิทยาศาสตร์และความปลอดภัยเป็นรากฐานของการดำเนินงานของโรงงาน
การทดสอบเซ็นเซอร์แรง: ขอแนะนำให้ปรับเทียบระบบตรวจจับความดันทุกๆไตรมาส ตรวจสอบให้แน่ใจว่าข้อผิดพลาดในการอ่านเซ็นเซอร์ได้รับการควบคุมภายใน 1 เปอร์เซ็นต์เมื่อเทียบกับตุ้มน้ำหนักสอบเทียบมาตรฐาน
| มาตรการป้องกัน | ฟังก์ชั่น |
| ปุ่มควบคุมสองมือ | ป้องกันไม่ให้ผู้ปฏิบัติงานเข้าถึงสถานี |
| การตรวจจับม่านแสง | หยุดฉุกเฉินหากวัตถุแปลกปลอมเข้ามา |
| การป้องกันแรงดันเกิน | ยกเลิกการโหลดอัตโนมัติหากเกินขีดจำกัด |
ฟังเสียงผิดปกติ: ในระหว่างการกดเข้า เสียงแหลมอย่างต่อเนื่องบ่งชี้ว่าการหล่อลื่นขัดข้อง เสียงคลิกคมชัดอาจหมายถึงความเสียหายเฉพาะที่กับพื้นผิวการผสมพันธุ์ของโลหะ
หัวใจหลักของการตรวจสอบคุณภาพอยู่ที่การตีความเส้นโค้งแรงดัน-การกระจัด หากพบเศษโลหะกองอยู่ที่ทางออก หรือมีรอยวาดที่ชัดเจนปรากฏบนพื้นผิว จะต้องหยุดการทำงาน
โดยทั่วไปแล้ว ไม่แนะนำให้สวมอุปกรณ์กดทับซ้ำๆ . การกดเข้าทุกครั้งทำให้เกิดการเสียรูปของพลาสติกในระดับจุลภาคของพื้นผิวการผสมพันธุ์ ซึ่งจะช่วยลดอายุการใช้งานความล้าของวัสดุ และเพิ่มความเสี่ยงที่เพลาจะเลื่อนหลุด
ตัวเว้นระยะเฉพาะไม่เพียงแต่ให้การสนับสนุนเท่านั้น แต่ยังฝังอยู่ในตำแหน่งหมุดข้อเหวี่ยงอีกด้วย เพื่อให้มั่นใจว่าเพลาครึ่งด้านซ้ายและขวาจะรักษามุมเฟสที่ตั้งไว้ในระหว่างกระบวนการกดเข้า เพื่อป้องกันเฟสไม่ตรงแนว
ข้อสรุปคือใช่ เครื่องอัดไฮดรอลิกสามารถควบคุมแรงกดพอดีสูงสุดได้อย่างแม่นยำโดยการปรับวาล์วระบาย เมื่อแรงกดเข้าเกินค่าที่ตั้งไว้ ระบบไฮดรอลิกจะลดแรงดันโดยอัตโนมัติ
ขอแนะนำให้รักษาความพอดีของการรบกวนไว้ที่ 60 เปอร์เซ็นต์โดยการสำรองช่องว่างผ่านการขยายและการหดตัวเนื่องจากความร้อน โดยส่วนที่เหลืออีก 40 เปอร์เซ็นต์ของการพอดีจะขึ้นอยู่กับการกด วิธีการนี้รับประกันคุณภาพการประกอบในขณะที่ลดความเสียหายจากความเครียดภายในให้เหลือน้อยที่สุด
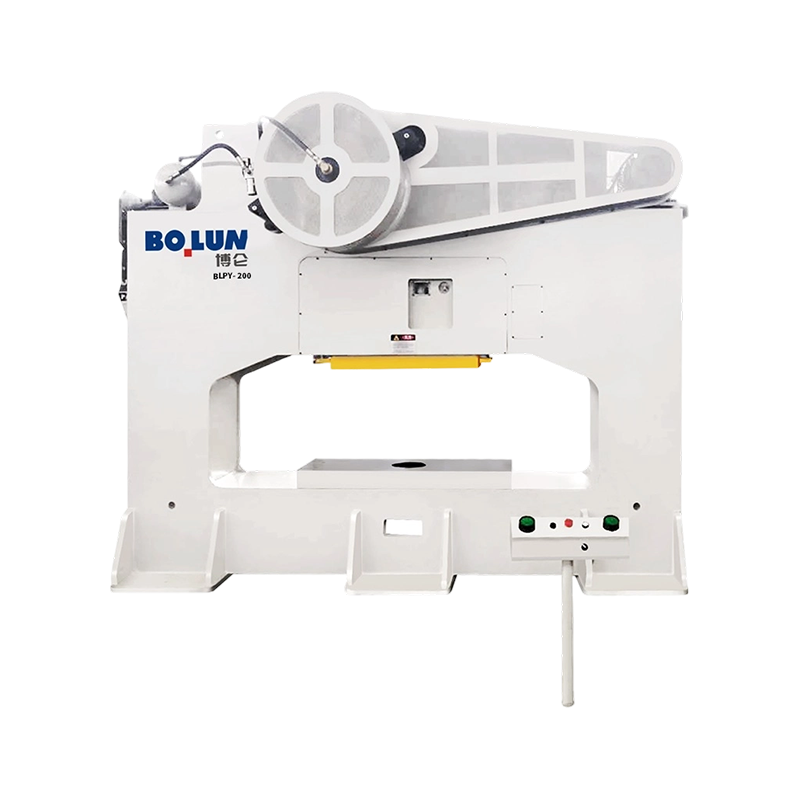


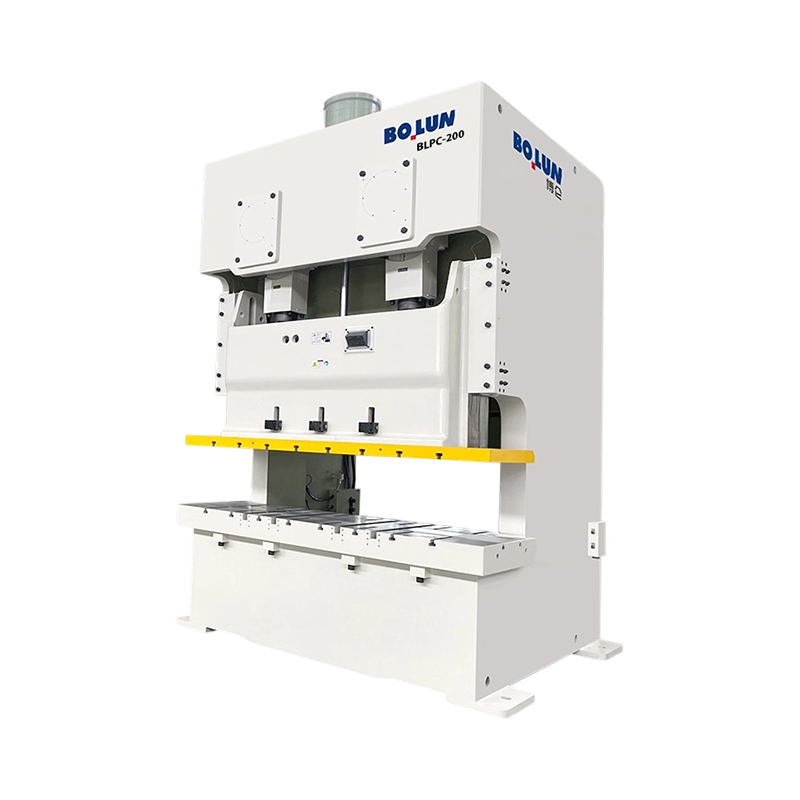
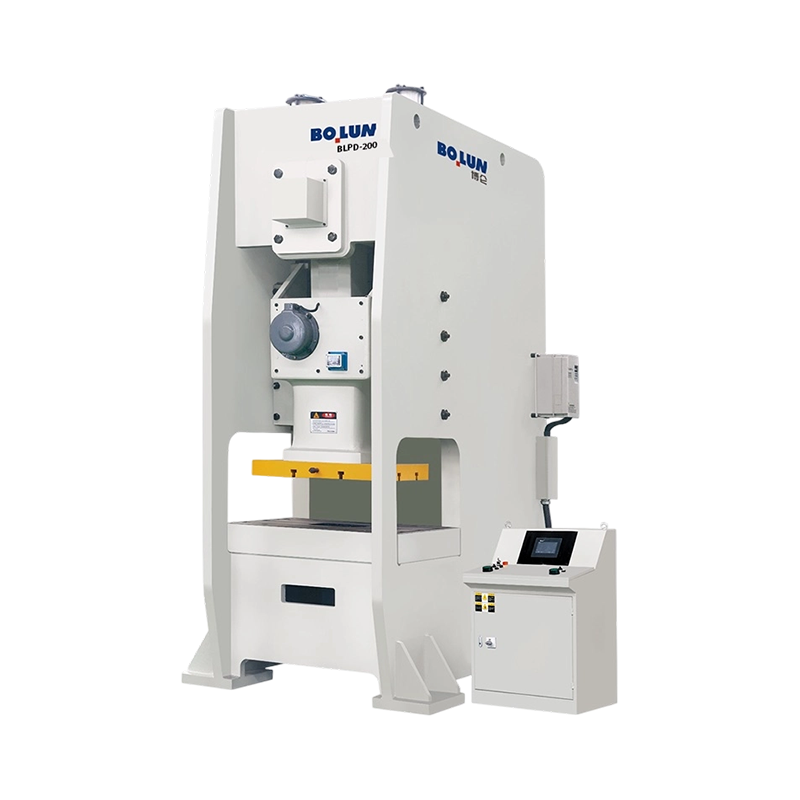
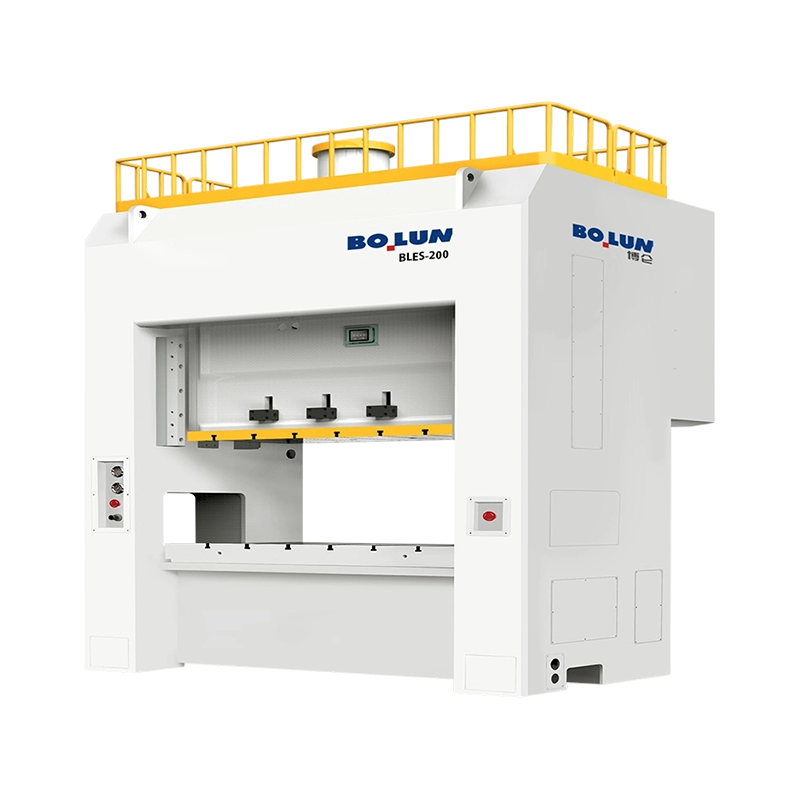
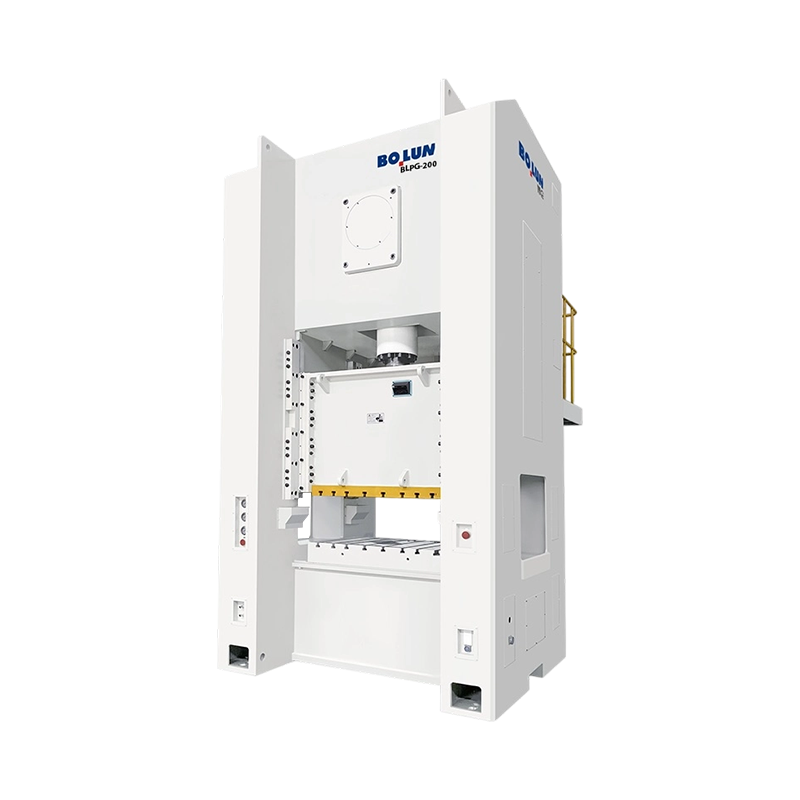
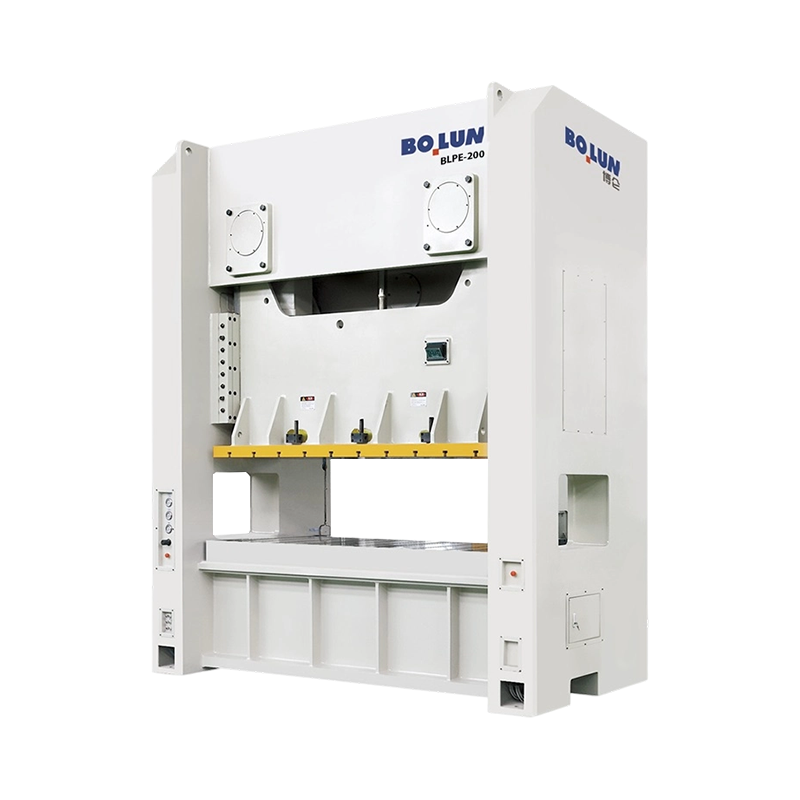
ZHEJIANG BOLUN INTELLIGENT EQUIPMENT IMPORT & EXPORT TRADING ภูมิใจนำเสนอโซลู...
ติดต่อเรา

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, เมืองเฉิงโจว, จังหวัดเจ้อเจียง, จีน
พร้อม ที่จะเริ่มต้น?
Get in Touch

ตอนนี้!
เจ้อเจียง โบหลุน

