เครื่องพิมพ์ 2 เครื่องสามารถบรรทุกป้ายชื่อได้ 200 ตันและยังคงผลิตชิ้นส่วนที่แตกต่างกันมาก ร้านขายแม่พิมพ์ที่เสนอราคาฉากยึดเหล็กเหนียวขนาด 2.5 มม. บนแท่นพิมพ์ที่มีช่องว่างแบบเปิด จากนั้นจึงใช้เครื่องมือเดียวกันบนแท่นพิมพ์แบบปิด มักจะสังเกตเห็นการเปลี่ยนแปลงของมุมแคมเบอร์ ความสูงของเสี้ยนตลอดความกว้างของแถบ และความถี่ที่แม่พิมพ์จำเป็นต้องลับคม จำนวนระวางไม่เปลี่ยนแปลง สิ่งที่เปลี่ยนแปลงคือเฟรมเคลื่อนที่ได้มากน้อยเพียงใดภายใต้น้ำหนักบรรทุก
ข้อสรุปเชิงปฏิบัติต้องมาก่อน: เมื่อพิกัดความเผื่อของชิ้นส่วนมีจำกัด เครื่องมือเป็นแบบโปรเกรสซีฟดาย หรือฐานกว้างกว่าประมาณ 1,200 มม. เครื่องปั้มแบบปิดมักจะเป็นจุดเริ่มต้นที่ถูกต้อง สิ่งแรกที่ต้องเจรจาคือความแข็งของเฟรม พื้นที่ดายที่ใช้งานได้ และลักษณะเฉพาะของไดรฟ์ ไม่ใช่น้ำหนักของพาดหัว สำหรับการเจาะและการขึ้นรูปที่เรียบง่ายโดยมีค่าความคลาดเคลื่อนสูงและขดลวดแคบ เครื่องอัดแบบเปิดที่สร้างมาอย่างดีมักจะทำงานโดยใช้เงินน้อยลงและช่วยให้เข้าถึงได้ดีขึ้นจากสามด้าน
ทุกอย่างด้านล่างนี้จะอธิบายว่าเส้นแบ่งนั้นอยู่ที่ใด วิธีอ่านเอกสารข้อมูลจำเพาะเฟรมแบบปิดโดยไม่ทำให้เข้าใจผิด และรายละเอียดใดที่ตัดสินว่าเครื่องจักรทำงานได้สะอาดเป็นเวลาสิบห้าปีหรือกลายเป็นสาเหตุของเศษซาก การหยุดทำงาน และการซ่อมแซมแม่พิมพ์อย่างเงียบๆ
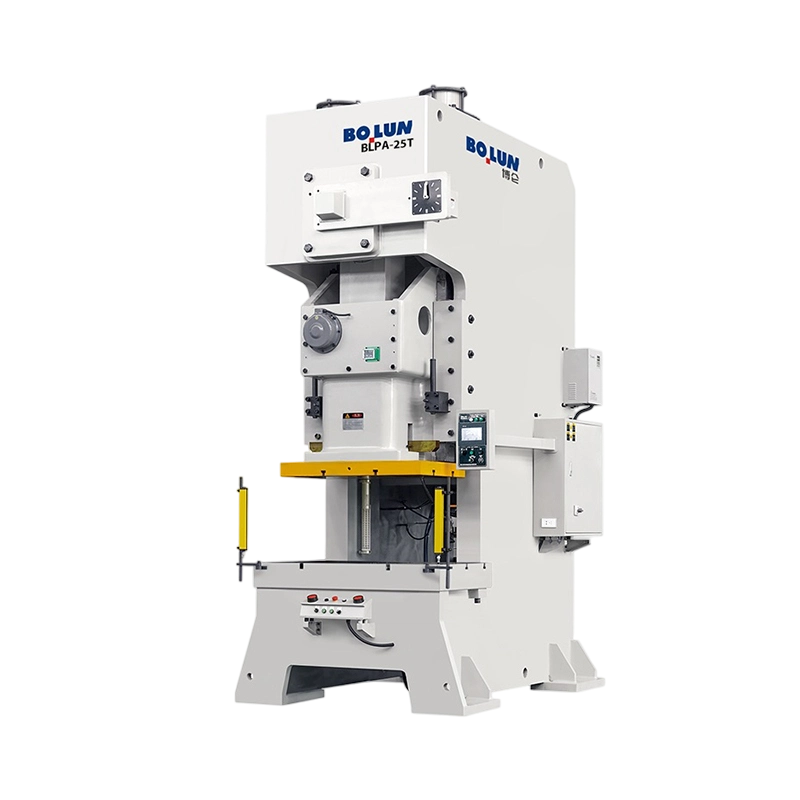
โครงกดเป็นสปริง ภายใต้น้ำหนักบรรทุก มันจะยืดออกในแนวตั้ง และในการออกแบบช่องว่างแบบเปิด มันจะหมุนไปด้วย เนื่องจากเส้นทางบรรทุกเป็นรูปตัว C และรองรับด้านเดียวเท่านั้น การยืดแนวตั้งสามารถจัดการได้ การหมุนเชิงมุมคือสิ่งที่ทำให้เกิดความเสียหาย เมื่อสไลด์เอียงไปสองสามร้อยมิลลิเมตรบนเตียง ระยะห่างจากการเจาะถึงแม่พิมพ์จะหยุดสม่ำเสมอ ระยะห่างจากการตัดในโลหะแผ่นโดยทั่วไปจะมีความหนา 5 ถึง 8 เปอร์เซ็นต์ต่อด้าน ดังนั้นสำหรับสต็อก 1.5 มม. ช่องที่ยอมรับได้จะอยู่ที่ประมาณ 0.075 ถึง 0.12 มม. โครงที่หมุนได้เพียงพอที่จะกินครึ่งหนึ่งของหน้าต่างที่ปลายด้านหนึ่งของเตียงจะช่วยลดอายุการใช้งานของคุณลงครึ่งหนึ่งและดันความสูงของเสี้ยนขึ้นที่ด้านนั้น
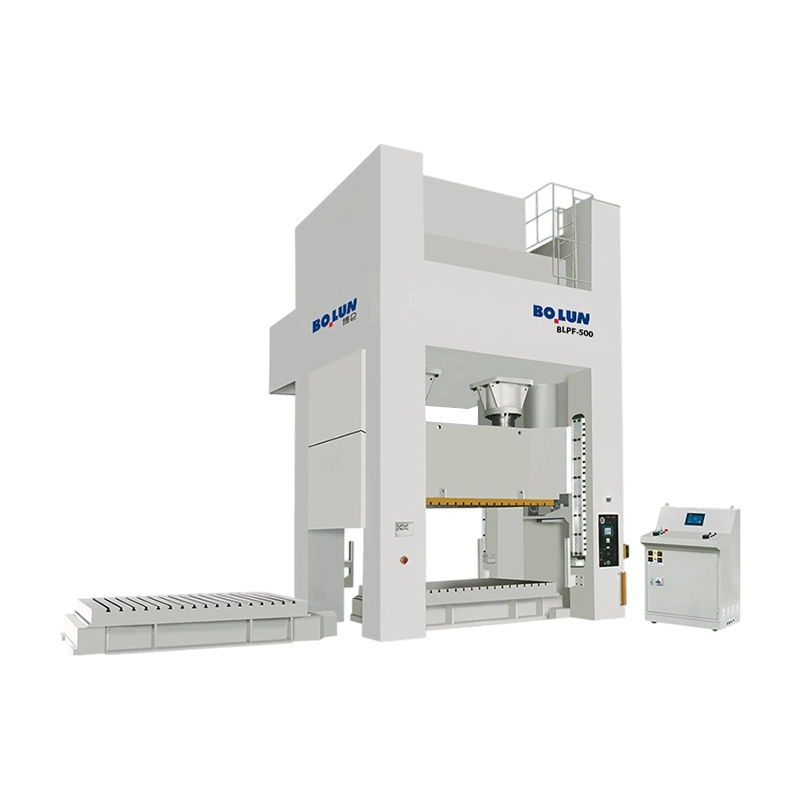
การกดแบบเฟรมปิดล้อมรอบเส้นทางการรับน้ำหนักด้วยเสาตั้งสองอันและเม็ดมะยม ดังนั้นแรงจึงเคลื่อนที่ผ่านโครงสร้างที่สมมาตร การโก่งตัวในแนวตั้งยังคงมีอยู่ แต่การโก่งเชิงมุมที่ตัวเลื่อนมีขนาดเล็กกว่ามาก และความขนานระหว่างตัวเลื่อนกับหมอนข้างจะอยู่ภายในเกณฑ์ที่ยอมรับได้ทั่วทั้งความกว้างของเตียง ในทางปฏิบัติ นี่คือสิ่งที่ช่วยให้คุณมีความสูงของเสี้ยนที่สม่ำเสมอ ความเรียบที่ดีขึ้นของชิ้นส่วนที่ดึงออกมา อายุการใช้งานของการเจาะและแม่พิมพ์ที่ยาวนานขึ้น และความสามารถในการใช้งานเครื่องมือแบบก้าวหน้าด้วยการตัดสี่หรือหกสถานีพร้อมกันโดยไม่ต้องให้แถบเดินด้านข้าง
การแลกเปลี่ยนคือการเข้าถึง ในเครื่องจักรแบบเฟรมปิด โดยปกติวัสดุจะเข้ามาจากด้านหน้าไปด้านหลัง แนวคอยล์และเครื่องป้อนจะถูกตั้งค่าในทิศทางนั้น และการเข้าถึงด้านข้างสำหรับการโหลดแบบแมนนวลนั้นมีจำกัด หากกระบวนการของคุณขึ้นอยู่กับผู้ปฏิบัติงานที่โหลดจากสามด้าน หรือคุณจำเป็นต้องแขวนชิ้นส่วนที่ยาวออกจากด้านข้างของเครื่องมือ การออกแบบที่มีช่องว่างแบบเปิดหรือแบบกึ่งปิดคือคำตอบที่ตรงไปตรงมามากกว่า การเปรียบเทียบสถาปัตยกรรมทั้งสองของเราเอง อธิบายการกดไฟแบบเปิดและแบบปิด ครอบคลุมรูปทรงเรขาคณิตโดยละเอียดมากขึ้นหากคุณยังคงชั่งน้ำหนักทั้งสองแบบอยู่
| ปัจจัยการคัดเลือก | กดเปิดช่องว่าง | กดเฟรมปิด |
|---|---|---|
| พฤติกรรมของเฟรมภายใต้ภาระ | การยืดตัวในแนวตั้งบวกกับการหมุนเชิงมุมของช่องว่างที่เห็นได้ชัดเจน | การยืดตัวในแนวตั้งเป็นส่วนใหญ่ มีข้อผิดพลาดเชิงมุมเล็กน้อย |
| ความเท่าเทียมแบบเลื่อนไปหนุน | การเปลี่ยนแปลงตามน้ำหนักบรรทุกและตำแหน่งน้ำหนักบรรทุก | ยึดติดไว้กับความกว้างของเตียง |
| ความทนทานต่อการโหลดนอกศูนย์กลาง | ต่ำ; น้ำหนักบรรทุกจะต้องอยู่ใกล้จุดศูนย์กลางช่องว่าง | ปานกลางถึงสูง โดยเฉพาะสไลด์แบบสองจุด |
| ความแม่นยำของชิ้นส่วนและความสม่ำเสมอของเสี้ยน | สามารถรับงานทั่วไปได้ | ดีกว่าสำหรับความอดทนและการทำงานที่ก้าวหน้า |
| ชีวิตตาย | สั้นกว่าเมื่อการเอียงมีความสำคัญ | อีกต่อไปเนื่องจากการกวาดล้างยังคงสม่ำเสมอ |
| ผู้ดำเนินการและการเข้าถึงแม่พิมพ์ | โดดเด่นทั้งด้านหน้า ซ้ายและขวา | ด้านหน้าและด้านหลังเท่านั้น การเข้าถึงด้านข้างถูกจำกัด |
| วงดนตรีระวางน้ำหนักทั่วไป | ประมาณ 10 ถึง 250 ตัน | ประมาณ 60 ถึง 1,000 ตันขึ้นไป |
| พื้นที่พื้นสำหรับน้ำหนักเดียวกัน | รอยเท้าที่ใหญ่กว่าเมื่อเทียบกับความจุ | กะทัดรัดยิ่งขึ้นต่อแรงหนึ่งตัน |
เฟรมแบบปิดไม่ได้ถูกสร้างขึ้นในลักษณะเดียวกันทั้งหมด และตัวเลือกการก่อสร้างจะส่งผลต่อการขนส่ง การบำรุงรักษา และวิธีการทำงานของเครื่องจักรหลังจากการปิดแผ่นโลหะหนักเป็นเวลาสิบปี
เฟรมโมโนบล็อกถูกหล่อหรือประดิษฐ์เป็นชิ้นเดียว หรือเชื่อมแล้วคลายความเค้นและกลึงเป็นชิ้นเดียว เป็นตัวเลือกที่แข็งที่สุดต่อเหล็กหนึ่งกิโลกรัม ไม่มีความเครียดล่วงหน้าให้คลายตัว และให้เส้นโค้งโก่งตัวที่คาดเดาได้มากที่สุด ข้อจำกัดอยู่ที่ด้านลอจิสติกส์: เฟรมเป็นสินค้าชิ้นเดียวที่มีน้ำหนักมากที่สุด โดยปกติแล้วจะต้องใช้การจัดส่งแบบแร็คแบนหรือแบบแยกส่วนแทนที่จะเป็นตู้คอนเทนเนอร์ และแผนการจัดการเสื้อผ้าที่โรงงานของคุณจะต้องได้รับการจัดการก่อนคำสั่งซื้อ ไม่ใช่หลังจากนั้น การซ่อมแซมหลังการชนยังทำได้ยากขึ้น เนื่องจากไม่มีเหล็กรัดให้เปลี่ยนแผ่นรองใหม่
โครงไทรร็อด are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
เครื่องกึ่งปิดจะเก็บเสาด้านข้างไว้แต่ด้านหน้าและด้านหลังเปิดกว้างกว่าโครงปิดทั้งหมด ตั้งอยู่ระหว่างทั้งสองครอบครัว และมีประโยชน์ในกรณีที่คุณต้องการความแข็งที่ดีกว่าแท่นพิมพ์แบบเปิด แต่ยังต้องมีการเข้าถึงด้านหน้าที่กว้างขวางสำหรับชิ้นส่วนที่ยาวหรืออึดอัด ไม่สามารถทดแทนเฟรมปิดที่แท้จริงในแม่พิมพ์แบบโปรเกรสซีฟที่ทำงานใกล้พิกัดน้ำหนักได้
ไม่ว่าคุณจะเลือกโครงสร้างแบบใด ให้ขอชิ้นส่วนที่หนักที่สุด จุดยก และจุดศูนย์ถ่วง ตัวเลขทั้งสามตัวนี้เป็นตัวกำหนดความจุของเครน ความกว้างของประตู และค่าใช้จ่ายในการติดตั้ง และมักจะหายไปจากใบเสนอราคาที่เน้นเฉพาะน้ำหนักและขนาดเตียง
จำนวนจุดเชื่อมต่อสไลด์ขึ้นอยู่กับการตัดสินใจเกี่ยวกับเส้นทางโหลด ไม่ใช่คุณลักษณะทางการตลาด สไลด์แบบจุดเดียวจะถูกขับเคลื่อนผ่านแกนเชื่อมต่ออันหนึ่งที่อยู่ตรงกลางของสไลด์ เรียบง่าย คุ้มค่า และเพียงพออย่างยิ่งเมื่อกำลังงานอยู่ใกล้กลางเตียงและเครื่องมือค่อนข้างแคบ
สไลด์แบบสองจุดถูกขับเคลื่อนผ่านแท่งเชื่อมต่อสองอัน โดยแต่ละอันอยู่แต่ละด้าน ภายใต้ภาระที่ไม่อยู่ตรงกลาง สไลด์ต้านทานการเอียงได้ดีกว่ามาก เนื่องจากจุดเชื่อมต่อที่สองทำหน้าที่เป็นตัวยับยั้งครู่หนึ่ง เรื่องนี้มีความสำคัญในสามสถานการณ์ทั่วไป: แม่พิมพ์แบบโปรเกรสซีฟที่หลายสถานีตัดพร้อมกันในตำแหน่งที่แตกต่างกัน เตียงกว้างที่แถบตัดยาว 1,500 มม. ขึ้นไป และงานที่เครื่องมือถูกจงใจเยื้องไปด้านใดด้านหนึ่งเพื่อให้เหมาะกับระบบคอยล์หรือระบบถ่ายโอน
กฎการปฏิบัตินั้นตรงไปตรงมา หากแม่พิมพ์กว้างกว่าประมาณ 60 เปอร์เซ็นต์ของความกว้างเตียง หรือหากน้ำหนักกระจุกตัวอยู่ห่างจากศูนย์กลางมากกว่าประมาณหนึ่งในสี่ของความยาวเตียง เครื่องจักรแบบสองจุดก็เป็นทางเลือกที่ปลอดภัยกว่า การกดจุดเดียวสามารถดำเนินการเช่นนั้นได้ แต่คุณใช้ชีวิตตายเพื่อประหยัดต้นทุนเงินทุน
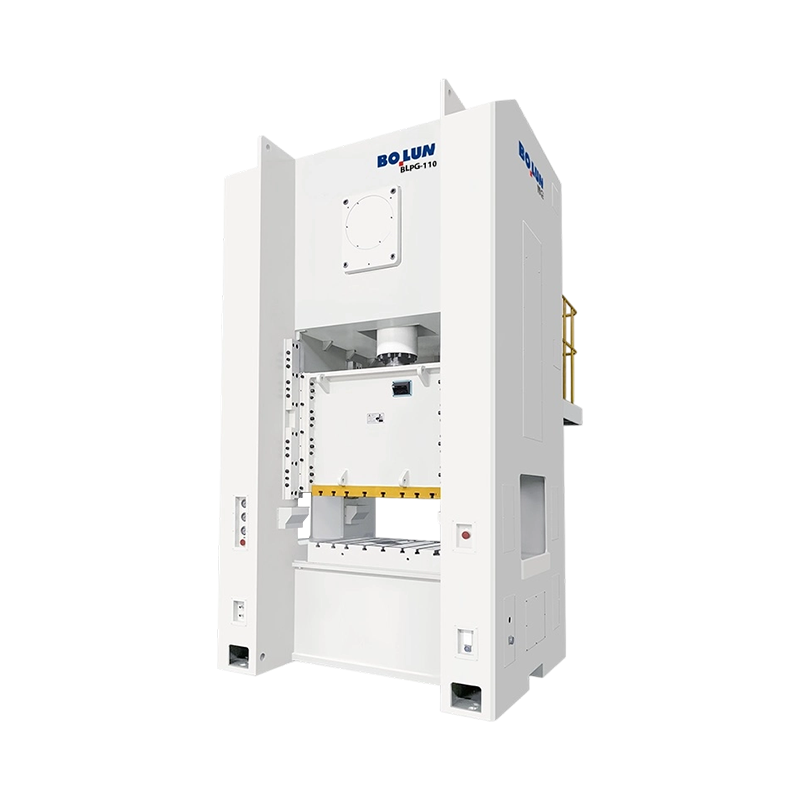
นี่คือจุดที่เครื่องจุดเดียวแบบเตียงกว้างเข้ามาแทนที่ เครื่องกดจุดเดียวแบบปิดที่มีประตูกว้างและเตียงขนาดใหญ่ เช่น ซีรีส์ BLPG ช่วยให้เข้าถึงด้านหน้าได้ดีสำหรับแผงขนาดใหญ่ ในขณะเดียวกันก็รักษาความแข็งของเฟรมแบบปิด และเหมาะกับงานที่โหลดอยู่ตรงกลางอย่างแท้จริงแต่ชิ้นส่วนมีขนาดใหญ่ ในทางตรงกันข้าม กลุ่มผลิตภัณฑ์ double-point คือเครื่องมือสำคัญสำหรับเครื่องมือแบบก้าวหน้าและแบบหลายสถานี ตัวอย่างที่เป็นตัวแทนคือ 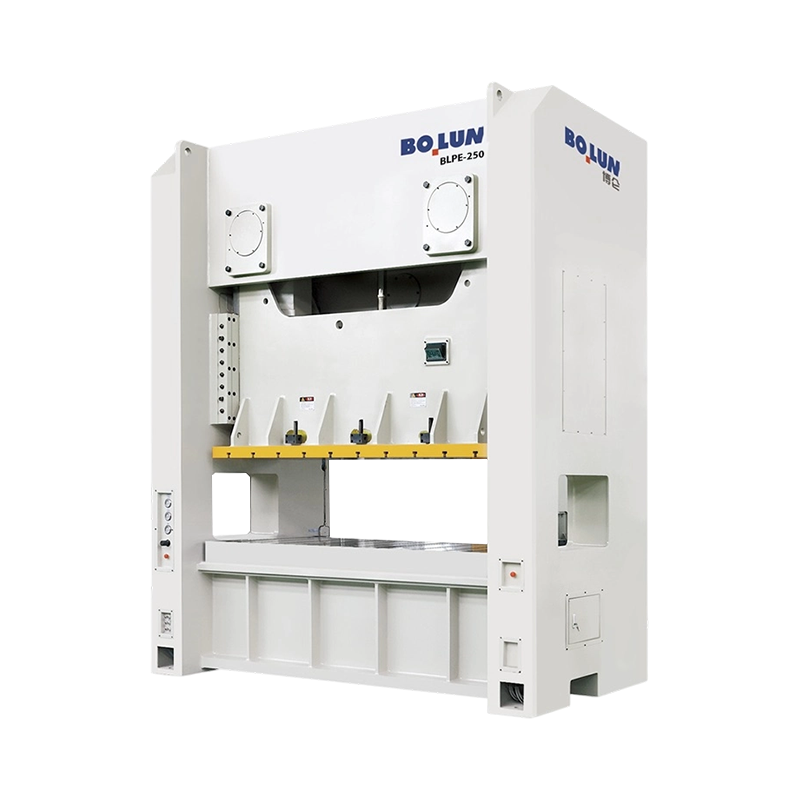 BLPE-250 Wide-Bed Closed-Frame Double-Point Press BLPE-250 ขนาด 2500 kN จับคู่กับฐานขนาด 2500 × 1000 มม. ที่มีความแข็งแกร่งของเฟรมปิดสำหรับเครื่องมือแบบก้าวหน้าขนาดใหญ่และแบบหลายสถานี ดูผลิตภัณฑ์ → การกำหนดค่าซึ่งจับคู่เตียงกว้างกับจุดเชื่อมต่อสองจุดและโครงที่แข็งแกร่งสำหรับการทำงานการผลิตอย่างต่อเนื่อง
เฟรมจะตัดสินว่าเครื่องจะอยู่ตรงแค่ไหน ไดรฟ์จะตัดสินว่าสไลด์ทำงานอะไรระหว่างทางลง และจะตัดสินใจว่ากระบวนการใดที่เครื่องสามารถทำงานได้จริง การจัดวางสี่รูปแบบครอบงำการกดเชิงกลแบบเฟรมปิด และไม่สามารถใช้แทนกันได้
ตัวขับข้อเหวี่ยงแบบคลาสสิกจะแปลงพลังงานมู่เล่แบบหมุนให้เป็นการเคลื่อนที่แบบสไลด์แบบไซน์ มีประสิทธิภาพ กลไกเรียบง่าย และบำรุงรักษาไม่แพง ความเร็วของสไลด์จะถึงจุดสูงสุดที่ช่วงจังหวะกลางและตกลงไปที่จุดศูนย์กลางตายด้านล่าง ดังนั้นวัสดุจึงใช้เวลาที่เหมาะสมภายใต้การบีบอัดใกล้กับด้านล่าง ตัวขับข้อเหวี่ยงเหมาะกับการปัดเปล่า การเจาะ การดัด การขึ้นรูปตื้น และการตอกทั่วไป โดยต้องใช้แรงใกล้กับจุดล่างสุดของระยะชัก
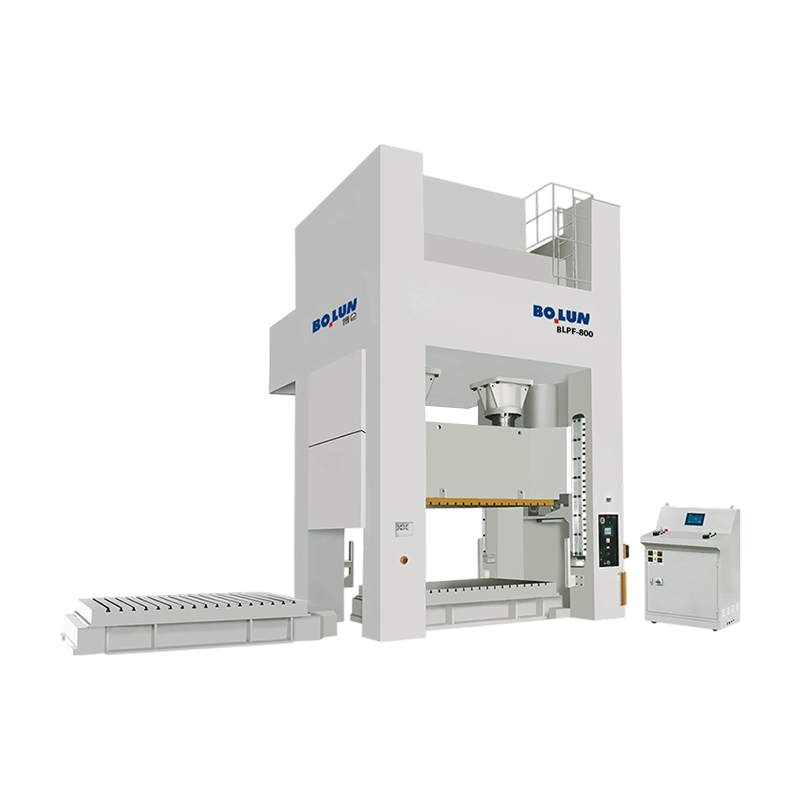
เฟืองขับเยื้องศูนย์จะวางเฟืองขนาดใหญ่และลูกปืนเยื้องศูนย์ระหว่างมู่เล่และก้านสูบ ซึ่งจะเพิ่มแรงบิดคูณใกล้กับศูนย์กลางตายล่าง และช่วยให้ระยะชักยาวขึ้นโดยไม่ต้องเหวี่ยงข้อเหวี่ยงใหญ่ขึ้นตามสัดส่วน ผลลัพธ์ที่ได้คือแรงที่มีอยู่สูงในระยะชักต่ำ ซึ่งเป็นสิ่งที่ต้องการงานขึ้นรูปลึก การขึ้นรูปเย็น และงานแผ่นหนา เครื่องจักรเหล่านี้มีแนวโน้มที่จะมีขนาดใหญ่: ช่วงชักยาว เตียงกว้าง น้ำหนักสูง และมู่เล่ที่มีขนาดสำหรับจังหวะเดียวที่หนักหน่วง แทนที่จะเป็นงานเบาต่อเนื่อง ในกรณีที่งานต้องการความสามารถในการตีลึกด้วยระวางน้ำหนักสูง 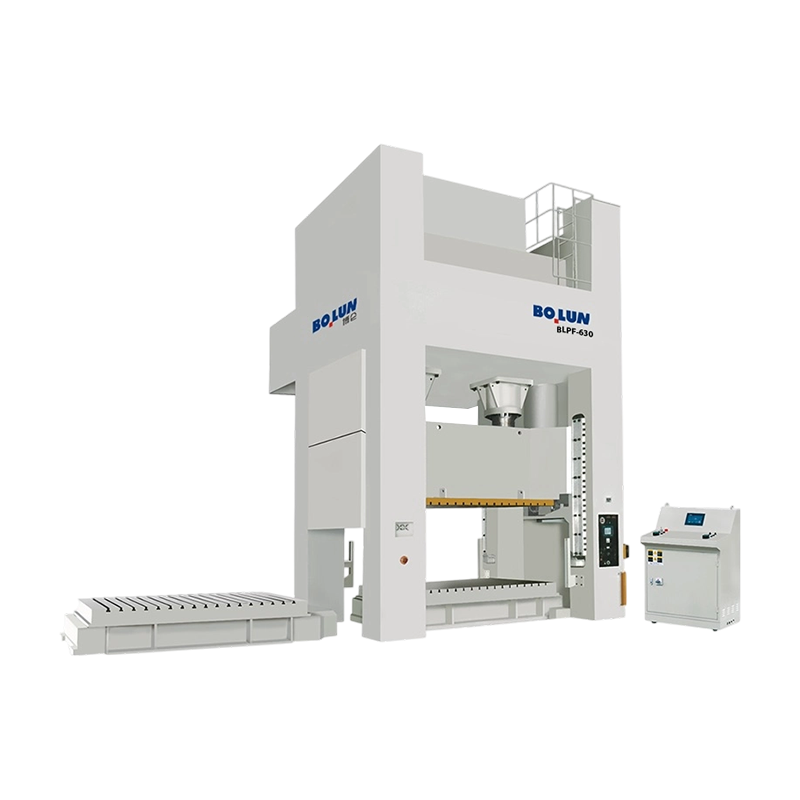 BLPF-630 เครื่องกดสองจุดแบบ Deep-Stroke Eccentric Gear เครื่องอัดเกียร์เยื้องศูนย์ 6300 kN พร้อมช่วงชัก 400 มม. และเบาะ 800 kN สำหรับการขึ้นรูปลึกที่มีน้ำหนักสูงและขึ้นรูปที่ซับซ้อน ดูผลิตภัณฑ์ → ข้อกำหนดเป็นประเภทของเครื่องจักรที่จะเปรียบเทียบกับการคำนวณพลังงานการขึ้นรูปของคุณ ไม่ใช่แค่การคำนวณน้ำหนักของคุณ
เซอร์โวเพรสจะแทนที่มู่เล่และคลัตช์ด้วยมอเตอร์และกลไกสกรูหรือข้อเหวี่ยงที่สามารถตั้งโปรแกรมได้ สไลด์อาจช้าลงผ่านการตัด ค้างที่ด้านล่าง ถอยกลับทาง หรือเข้าใกล้อย่างรวดเร็วและก่อตัวอย่างช้าๆ ความยืดหยุ่นนั้นให้ผลตอบแทนจากการกัดแบบไร้เสียง ในการวาดจุดที่คุณต้องการควบคุมความเร็วการเจาะผ่านวัสดุ ในการวางเหรียญในบริเวณที่ระยะพักสั้นช่วยปรับปรุงการเติม และในงานที่เครื่องจักรเดียวกันต้องใช้เครื่องมือที่แตกต่างกันหลายอย่าง ขีดจำกัดก็เป็นจริงไม่แพ้กัน: แรงบิดที่มีอยู่ที่ความเร็วต่ำ พลังงานต่อจังหวะ ราคามอเตอร์และไดรฟ์ และความจริงที่ว่าพลังงานที่ใช้ได้ของเครื่องเซอร์โวนั้นมีจำกัดในลักษณะที่มู่เล่ขนาดใหญ่ไม่มี หากกระบวนการของคุณต้องการจังหวะเดียวที่หนักมาก ให้ตรวจสอบค่าพลังงานเป็นกิโลจูล ไม่ใช่แค่น้ำหนัก
เครื่องเซอร์โวแบบจุดสองจุดแบบติดเฟรม เช่น 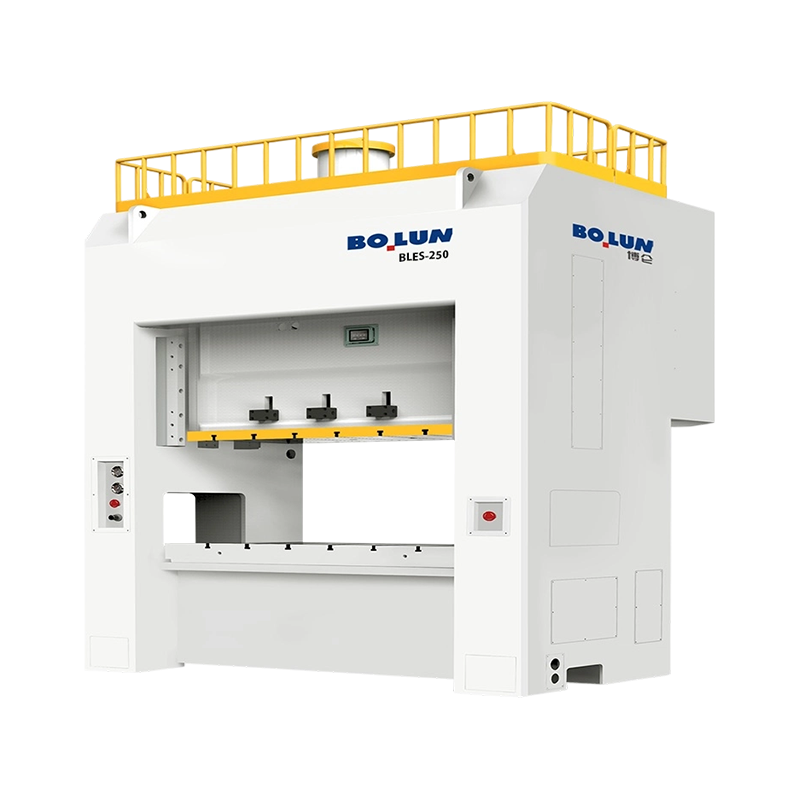 BLES-250 เครื่องกดเซอร์โวแบบสองจุดแบบเฟรมปิด เครื่องอัดเซอร์โวขนาด 2500 kN พร้อมกำลังงาน 25,200 J และความแข็งแกร่งแบบ double-point ของเฟรมปิดสำหรับงานวาดลึกที่ตั้งโปรแกรมได้และงานปั๊มขึ้นรูปอย่างแม่นยำ ดูผลิตภัณฑ์ → การกำหนดค่าเป็นแบบธรรมชาติสำหรับโรงงานที่ทำงานที่มีมูลค่าสูงแบบผสม และต้องการโปรไฟล์ระยะชักที่ตั้งโปรแกรมได้โดยไม่สูญเสียความแข็งแกร่งของเฟรมแบบปิด
สลับการขับเคลื่อนทวีคูณแรงอย่างมากใกล้กับศูนย์กลางตายด้านล่างผ่านการเชื่อมโยงที่ยืดตรงเมื่อสไลด์ลงมา สไลด์เคลื่อนเข้ามาอย่างช้าๆ โดยมีความได้เปรียบเชิงกลสูง จากนั้นจึงถอยกลับอย่างรวดเร็ว นี่คือสถาปัตยกรรมมาตรฐานสำหรับการตีขึ้นรูปเย็น การขึ้นรูปเหรียญ และการปรับขนาด โดยที่วัสดุจะต้องไหลแทนที่จะถูกตัด และจุดที่แรงสูงสุดอยู่ภายในระยะหนึ่งหรือสองมิลลิเมตรจากด้านล่าง เครื่องสลับมักจะระบุโดยพลังงานการเปลี่ยนรูปและความแข็งของเฟรมมากกว่าโดยน้ำหนักเพียงอย่างเดียว
| ประเภทไดรฟ์ | มีแรงอยู่ใกล้จุดศูนย์ตายล่าง | กระบวนการทั่วไป | ข้อจำกัดหลักในการตรวจสอบ |
|---|---|---|---|
| ข้อเหวี่ยง | กำลังพิกัดที่ตำแหน่งระวางน้ำหนักที่กำหนด | การกั้น การเจาะ การดัด การขึ้นรูปตื้น | ความยาวช่วงชักและพลังงานต่อจังหวะ |
| เกียร์ประหลาด | สูงพร้อมการคูณแรงบิดที่แข็งแกร่ง | วาดลึก แผ่นหนา ขึ้นรูปเย็น | ระยะเวลาฟื้นตัวของมู่เล่ในจังหวะต่อเนื่อง |
| เซอร์โว | โปรแกรม; ขึ้นอยู่กับระดับมอเตอร์และสกรู | การสกัดแบบเงียบ, การเขียนแบบควบคุม, การสร้างเหรียญ, การทำเครื่องมือแบบผสม | พลังงานที่มีอยู่ต่อจังหวะและต้นทุนการขับเคลื่อน |
| สลับ/ข้อนิ้ว | สูงมากภายในโซนการทำงานระยะสั้น | การตีขึ้นรูปเย็น การปรับขนาด การสร้างเหรียญ | หน้าต่างจังหวะที่ใช้งานได้แคบ |
ข้อผิดพลาดในการซื้อเครื่องอัดแบบเฟรมปิดส่วนใหญ่ไม่ได้เกิดขึ้นกับน้ำหนัก พวกเขาทำมาจากตัวเลขสี่หรือห้าตัวที่พิมพ์อยู่ข้างใต้ เอกสารข้อมูลจำเพาะเป็นสัญญาฉบับย่อ และแต่ละภาพมีบริบทที่ใบเสนอราคาไม่ค่อยอธิบาย
เริ่มต้นด้วยตำแหน่งระวางน้ำหนักที่ได้รับการจัดอันดับ เครื่องอัดเชิงกลสามารถส่งแรงตามที่ระบุในระยะทางที่กำหนดเหนือจุดศูนย์กลางตายล่าง โดยทั่วไปจะอยู่ระหว่าง 5 ถึง 13 มม. ขึ้นอยู่กับขนาดและมาตรฐาน เหนือจุดนั้น รูปทรงของไดรฟ์จะจำกัดแรง หากการขึ้นรูปของคุณต้องการน้ำหนักเต็ม 30 มม. เหนือจุดศูนย์กลางตายด้านล่าง เครื่องจักรที่มีขนาด 6 มม. จะไม่สามารถส่งมอบได้ ไม่ว่าป้ายชื่อจะระบุไว้อย่างไรก็ตาม ถามกราฟน้ำหนัก ไม่ใช่เลขตัวเดียว
จากนั้นตรวจสอบจังหวะและจังหวะต่อนาทีพร้อมกัน โดยปกติแล้ว SPM จะถูกเสนอราคาตามความยาวสโตรคที่ระบุ และบ่อยครั้งที่การตั้งค่าความเร็วเฉพาะ เครื่องจักรที่โฆษณาที่ 60 SPM สามารถเข้าถึงได้ด้วยระยะชักสั้นและชุดขับเคลื่อนความเร็วตัวแปรที่ตั้งไว้สูงสุดเท่านั้น หากเครื่องมือของคุณต้องการระยะชัก 200 มม. สำหรับการสกัดชิ้นส่วน อัตราการผลิตจริงอาจต่ำกว่ามาก
จากนั้นตรวจสอบเลขคณิตของพื้นที่ตาย ความสูงชัตเตอร์ การปรับการเลื่อน และความหนาของหมอนข้างต้องอ่านเป็นชุด กองแม่พิมพ์ของคุณควรอยู่ใกล้ตรงกลางของช่วงการปรับ ไม่ใช่ที่ระดับสูงสุด เพื่อให้คุณเหลือค่าเผื่อการเจียรบนแม่พิมพ์และพื้นที่เพื่อเพิ่มตัวเว้นระยะหรือแผ่นกันกระแทกในภายหลัง แม่พิมพ์ที่เหมาะกับการปรับที่ขีดจำกัดบนเท่านั้น คือแม่พิมพ์ที่จะใส่ไม่ได้หลังจากการลับคมครั้งแรก
| รูปข้อมูลจำเพาะ | มันควบคุมอะไร. | คำถามที่จะถาม |
|---|---|---|
| พิกัดน้ำหนักและตำแหน่งพิกัด | แรงที่ใช้ได้ที่ความสูงที่กำหนดเหนือจุดศูนย์กลางตายล่าง | คุณสามารถระบุเส้นโค้งระวางน้ำหนักตลอดช่วงจังหวะการทำงานได้หรือไม่ |
| ความยาวช่วงชักและ SPM | ความสูงของการสกัดชิ้นส่วนและเอาต์พุตที่สมจริง | SPM วัดที่ระยะชักและความเร็วเท่าใด |
| ความสูงของแม่พิมพ์และการปรับสไลด์ | ไม่ว่าสแต็คแม่พิมพ์จะพอดีกับระยะขอบหรือไม่ | ตำแหน่งการปรับเมื่อติดตั้งแม่พิมพ์ของฉันคืออะไร? |
| บริเวณเตียงและสไลเดอร์ | รอยเท้าและพื้นที่หนีบ | เตียงที่ยกมาเป็นโครงเปิดหรือแผ่นรองหมอนข้าง |
| การโก่งตัวของเฟรม | ความเสถียรในการกวาดล้างแม่พิมพ์และความแม่นยำของชิ้นส่วน | รับประกันการโก่งตัวในแนวตั้งและเชิงมุมที่โหลดพิกัดหรือไม่ |
| ความจุและระยะชักของเบาะดาย | แรงยึดที่ว่างเปล่าและการดีดออก | แรงกันกระแทกคงที่ตลอดช่วงจังหวะหรือเพิ่มขึ้น? |
| กำลังมอเตอร์หลัก | ผลผลิตอย่างต่อเนื่องและการกู้คืนพลังงาน | สามารถรองรับจังหวะได้กี่ครั้งต่อนาทีที่โหลดเต็มที่? |
น้ำหนักควรคำนวณจากเครื่องมือ จากนั้นปัดเศษขึ้นด้วยระยะขอบ จากนั้นตรวจสอบกับเส้นโค้งแรงกด การทำในลำดับอื่นโดยเริ่มจากเครื่องที่คุณได้รับคือวิธีที่เครื่องพิมพ์ทำงานที่ 95 เปอร์เซ็นต์ของโหลดที่กำหนดและล้มเหลวก่อนกำหนด
สำหรับการตัดเฉือนและการตัดเฉือน แรงคือความยาวในการตัดคูณด้วยความหนาคูณด้วยกำลังรับแรงเฉือนของวัสดุ เหล็กเหนียวทรงสี่เหลี่ยมจัตุรัสขนาด 180 มม. ทำจากเหล็กเหนียว 3 มม. มีความยาวในการตัด 720 มม. ด้วยค่าแรงเฉือนประมาณ 350 MPa มีแรงประมาณ 756 kN หรือประมาณ 77 ตัน เพิ่มแรงปอก โดยปกติแล้วคือ 5 ถึง 10 เปอร์เซ็นต์ และระยะขอบการทำงาน 20 ถึง 30 เปอร์เซ็นต์ และเครื่องจักรขนาด 100 ถึง 110 ตันก็สะดวกสบาย คูณด้วยจำนวนสถานีที่ตัดพร้อมกันในแม่พิมพ์แบบโปรเกรสซีฟ การตัดขนาดดังกล่าวพร้อมกันสี่ครั้งจะต้องใช้น้ำหนักมากกว่า 300 ตัน ซึ่งทำให้ระดับเครื่องจักรเปลี่ยนแปลงไปโดยสิ้นเชิง
สำหรับการวาด แรงดึงขึ้นอยู่กับเส้นผ่านศูนย์กลางว่าง ความหนาของวัสดุ และความต้านทานแรงดึง และโดยทั่วไปแรงยึดเปล่าจะเพิ่ม 20 ถึง 40 เปอร์เซ็นต์จากด้านบน ข้อผิดพลาดทั่วไปคือการปรับขนาดแรงกดบนแรงดึงเพียงอย่างเดียว และลืมไปว่าเบาะต้องกดช่องว่างลงเพื่อให้ความลึกในการดึงเต็มที่ในขณะที่สไลด์ยังคงเคลื่อนไหว ความจุของเบาะรองนั่ง เส้นโค้งแรง และระยะชักทั้งหมดจะต้องได้รับการตรวจสอบโดยเทียบกับตารางการวาด ไม่ใช่เฉพาะกับจำนวนสูงสุดในแค็ตตาล็อกเท่านั้น
มักจะข้ามการตรวจสอบเพิ่มเติมอีกสองครั้ง ประการแรก พลังงาน: เครื่องมู่เล่สามารถส่งแรงได้มากแต่จ่ายพลังงานได้ในปริมาณจำกัดต่อจังหวะก่อนที่เครื่องจะช้าลง งานที่มีระยะชักทำงานยาวจะสิ้นเปลืองพลังงานมากกว่าการตัดเฉือนระยะสั้นที่น้ำหนักเท่ากัน และหากมู่เล่ไม่สามารถฟื้นตัวระหว่างจังหวะได้ อัตราการผลิตจะลดลง ประการที่สอง การโหลดจากศูนย์กลาง: เฟรมแบบปิดสามารถทนได้ดีกว่าเครื่องจักรแบบเปิดช่องว่าง แต่ก็ไม่ได้เพิกเฉยต่อมัน หากแรงที่เกิดขึ้นอยู่นอกโซนที่แนะนำ สไลด์จะเอียง กิ๊บสึกไม่สม่ำเสมอ และแม่พิมพ์จะมองเห็นความแปรผันของระยะห่าง ขอแผนภาพการโหลดนอกศูนย์กลางที่อนุญาต และตรวจสอบว่าจุดศูนย์กลางแรงของเครื่องมืออยู่ที่ใดจริงๆ
พื้นที่ดายคือจุดที่คุณสมบัติจำเพาะที่ดีต้องตาย ภาพวาดที่แสดงเตียงขนาด 2,000 x 1,000 มม. อาจอ้างอิงถึงการเปิดของเฟรม ในขณะที่แผ่นรองหมอนข้างจริงที่มีช่องตัว T อาจมีขนาดเล็กกว่า ยืนยันว่าคุณกำลังซื้อขนาดใด จากนั้นยืนยันขนาดช่องตัว T ระยะพิทช์ และตำแหน่ง เนื่องจากสิ่งเหล่านั้นจะกำหนดวิธีที่คุณจะแคลมป์แม่พิมพ์ และดูว่าแคลมป์และแนวขนานที่มีอยู่ของคุณจะใช้งานได้หรือไม่
พื้นที่สไลด์มีความสำคัญพอๆ กับพื้นที่เตียง แม่พิมพ์ด้านบนถูกยึดไว้กับสไลด์ และสไลด์ที่แคบกว่าแม่พิมพ์มากจะทำให้ขอบด้านนอกของเครื่องมือไม่ได้รับการสนับสนุน สำหรับแผงขนาดใหญ่ นี่คือสาเหตุของการงอและการทำเครื่องหมายอย่างแท้จริง นอกจากนี้ ให้ตรวจสอบขีดจำกัดน้ำหนักของแม่พิมพ์กับความสามารถในการเลื่อนและถ่วงดุลด้วย: แม่พิมพ์หนักที่ไม่สมดุลจะลดลงเมื่อมีการปล่อยแรงดันถ่วงดุล ซึ่งเป็นทั้งปัญหาด้านความปลอดภัยและความเสียหายจากแม่พิมพ์
บนเบาะรองนั่ง คำถามที่สำคัญคือแรง การเคลื่อนตัว และการควบคุม เบาะรองนั่งแบบนิวแมติกจะให้แรงคงที่โดยประมาณโดยมีลักษณะพิเศษเพิ่มขึ้นที่ปลายจังหวะ ซึ่งเหมาะสำหรับงานเขียนแบบหลายๆ แบบ เบาะไฮดรอลิกพร้อมแรงและตำแหน่งที่ตั้งโปรแกรมได้ช่วยให้ควบคุมได้มากขึ้นสำหรับการดึงออกยาก แต่เพิ่มต้นทุนและการบำรุงรักษา หากคุณต้องการใช้งานทั้งงานเขียนแบบและงานตัดกระดาษ ให้ตรวจสอบว่าเบาะรองนั่งสามารถล็อคหรือดึงกลับออกจากแม่พิมพ์ได้หรือไม่ และหมุดเบาะอยู่ในตำแหน่งที่เหมาะกับรูปแบบเครื่องมือของคุณโดยไม่ต้องเจาะรูใหม่ในหมอนข้างหรือไม่
สำหรับโรงงานที่ทำงานในปริมาณมากและมีปริมาณน้อย การใช้หมอนข้างแบบเคลื่อนย้ายได้พร้อมรางและระบบจับยึดแบบรวดเร็วจะเปลี่ยนความประหยัดมากกว่าตัวเลือกอื่นๆ ในรายการ เวลาติดตั้งที่ลดลงจากสี่ชั่วโมงเหลือสี่สิบนาทีจะคืนทุนเร็วกว่าการลดรอบเวลาลงเล็กน้อย เนื่องจากแท่นพิมพ์สามารถสร้างรายได้ในงานถัดไปในขณะที่ยังคงเตรียมแม่พิมพ์อยู่
แท่นพิมพ์แบบเฟรมปิดเป็นการลงทุนขนาดใหญ่ที่ได้รับการปกป้องโดยส่วนประกอบจำนวนไม่มาก และระบบโอเวอร์โหลดก็เป็นสิ่งสำคัญที่สุด ระบบป้องกันโอเวอร์โหลดแบบไฮดรอลิกจะปล่อยสไลด์เมื่อแรงเกินขีดจำกัดที่ตั้งไว้ ซึ่งโดยปกติจะอยู่ภายในมิลลิวินาที จากนั้นจึงรีเซ็ต หากไม่มีแถบดังกล่าว ช่องว่างสองชั้นหรือแถบที่ป้อนผิดจะถ่ายเทโอเวอร์โหลดไปยังก้านสูบ ข้อเหวี่ยง และเฟรม เมื่อเปรียบเทียบเครื่องจักร ให้ถามว่าเกณฑ์การปล่อยโอเวอร์โหลดคืออะไร มีการรีเซ็ตอย่างไร และสามารถตรวจสอบจุดปล่อยในระหว่างการทดสอบการยอมรับได้หรือไม่ แทนที่จะเชื่อถือ
การจัดเรียงคลัตช์และเบรกจะกำหนดประสิทธิภาพการหยุด เสียง และการบำรุงรักษา คลัตช์และเบรกแบบหลายแผ่นแบบเปียกทำงานในน้ำมัน ใช้งานได้นานกว่า ทำงานเงียบกว่า และต้องการการปรับน้อยกว่าประเภทแรงเสียดทานแบบแห้ง โดยต้องบำรุงรักษาวงจรน้ำมันซึ่งต้องสูญเสียไป สิ่งสำคัญสำหรับความปลอดภัยคือเวลาในการหยุดและมุมในการหยุด ซึ่งวัดที่มู่เล่หรือตัวเลื่อน เนื่องจากระยะห่างที่ปลอดภัยของตัวป้องกันและม่านแสงขึ้นอยู่กับมัน ตัวเลขเหล่านั้นควรได้รับการบันทึกเมื่อเริ่มเดินเครื่องและตรวจสอบซ้ำทุกปี
การหล่อลื่นไม่สวยงามและเด็ดขาด การหล่อลื่นแบบรวมศูนย์อัตโนมัติพร้อมแรงดันที่ตรวจสอบและเอาต์พุตข้อผิดพลาดช่วยป้องกันสาเหตุที่พบบ่อยที่สุดของการสึกหรอของแกนกลางและเกียร์ก่อนวัยอันควร ขอแผนภาพการหล่อลื่น จำนวนจุด ความจุถังเก็บ และพฤติกรรมการแจ้งเตือนเมื่อสายกีดขวาง ถามเกี่ยวกับขั้นตอนการอุ่นเครื่องด้วย: เครื่องรีดเย็นมีช่องว่างที่แตกต่างจากแบบอุ่น และร้านค้าที่เริ่มต้นที่น้ำหนักเต็มในตอนเช้าที่หนาวเย็น จะเห็นการดริฟท์ที่แม่นยำในชั่วโมงแรกของกะ
ความปลอดภัยของการกดได้รับการควบคุมเกือบทุกที่ และข้อกำหนดไม่ใช่สติกเกอร์บนเครื่อง แต่เป็นฟังก์ชันความปลอดภัยที่ได้รับการตรวจสอบแล้ว ในตลาดตามมาตรฐาน ISO 16092 เครื่องอัดแบบกลไกได้รับการคุ้มครองโดยมาตรฐานความปลอดภัยทั่วไปสำหรับเครื่องอัดบวกกับชิ้นส่วนเฉพาะของเครื่องจักรสำหรับเครื่องอัดแบบเครื่องกล และระบบควบคุมที่เกี่ยวข้องกับความปลอดภัยได้รับการออกแบบและตรวจสอบให้อยู่ในระดับประสิทธิภาพภายใต้ ISO 13849 เครื่องจักรที่มีเครื่องหมาย CE ในยุโรป, NR-12 ในบราซิล และการติดตั้งที่ควบคุมโดย OSHA ในสหรัฐอเมริกา ต่างก็ประสบปัญหาเดียวกันจากมุมที่แตกต่างกันเล็กน้อย: จุดปฏิบัติงานจะต้องได้รับการปกป้อง และการป้องกันจะต้องล้มเหลวอย่างปลอดภัย
ในทางปฏิบัติ ให้มองหาการ์ดป้องกันแบบตายตัวที่มีประตูตรวจสอบที่เชื่อมต่อกัน ชุดควบคุมแบบสองมือสำหรับการใช้งานแบบจังหวะเดียว ม่านบังแสงหรือแผ่นรองนิรภัยในกรณีที่จำเป็นต้องเข้าถึง บล็อกนิรภัยสำหรับการตั้งค่าแม่พิมพ์ และขั้นตอนการแยกพลังงานที่แยกพลังงานที่สะสมอยู่ในมู่เล่ อากาศถ่วงดุล และวงจรไฮดรอลิกออกอย่างแท้จริง บล็อกความปลอดภัยมักละเว้นจากใบเสนอราคางบประมาณ และจำเป็นสำหรับทุกคนที่เปลี่ยนใจ
ในด้านการควบคุม คุณสมบัติที่มีประโยชน์คือคุณสมบัติที่ช่วยลดข้อผิดพลาดของผู้ปฏิบัติงาน มากกว่าคุณสมบัติที่ดูน่าประทับใจในโบรชัวร์ หน่วยความจำความสูงของแม่พิมพ์พร้อมการปรับด้วยมอเตอร์ การตรวจสอบน้ำหนักพร้อมจอแสดงผลต่อจังหวะ ประวัติข้อผิดพลาดพร้อมการประทับเวลา และข้อบ่งชี้มุมข้อเหวี่ยงที่ชัดเจน ทั้งหมดนี้คุ้มค่าที่จะมี การตรวจสอบน้ำหนักโดยเฉพาะอย่างยิ่งจะจ่ายเองเมื่อตรวจพบการป้อนผิดครั้งแรกก่อนที่เครื่องมือจะถูกทำลาย
แท่นพิมพ์แบบเฟรมปิดมีความแข็ง หนัก และไวต่อการวางบนพื้น ฐานรากมักจะเป็นบล็อกคอนกรีตเสริมเหล็กที่แยกจากแผ่นพื้นโดยรอบ โดยมีขนาดตามมวลของเครื่องจักรและโหลดแบบไดนามิก แล้วหล่อด้วยช่องสลักพุกที่ตั้งค่าจากเทมเพลต การข้ามการแยกและการโบลต์โดยตรงไปยังแผ่นพื้นอุตสาหกรรมทั่วไปเป็นเส้นทางที่เร็วที่สุดในการแตกร้าว การส่งแรงสั่นสะเทือนไปยังเครื่องจักรข้างเคียง และไปยังแท่นพิมพ์ที่ไม่ยึดแนวขนาน
การปรับระดับเป็นงานที่มีความแม่นยำ การกดปรับระดับให้เป็นเศษส่วนของมิลลิเมตรต่อเมตรด้วยสปิริตหรือระดับอิเล็กทรอนิกส์ที่เหมาะสม จากนั้นจึงทำการยาแนวและตรวจสอบอีกครั้งหลังจากการบ่มยาแนวแล้ว จะคงรูปทรงไว้ ผู้ที่ปรับระดับด้วยตาจะแสดงมันในการตายครั้งแรก ให้เวลาบ่มก่อนการผลิต และบันทึกการอ่านระดับเป็นส่วนหนึ่งของไฟล์การติดตั้ง
สาธารณูปโภคมักจะถูกประเมินต่ำไป จำเป็นต้องมีการอัดอากาศสำหรับคลัตช์ การถ่วงดุล เบาะ และแรงลม ตรวจสอบแรงดัน การไหล และแหล่งจ่ายแห้งและกรองแล้วหรือไม่ เนื่องจากน้ำในวงจรอากาศไปถึงคลัตช์และระบบนิวแมติกส์ การจ่ายไฟฟ้าจะต้องตรงกับแรงดันไฟฟ้าของมอเตอร์และการควบคุม และความจุของหม้อแปลงควรมีขนาดโดยคำนึงถึงกระแสเริ่มต้นและโหลดเซอร์โวหรือ VFD ในอนาคต เว้นพื้นที่ไว้สำหรับสายพานลำเลียงกระสุนหรือถังขยะใต้เตียง และยืนยันความลึกของหลุมที่จำเป็นสำหรับเบาะรองนั่งและการดีดออก
สุดท้ายก็วางแผนเสื้อผ้า ยืนยันความสามารถของเครนที่จุดติดตั้ง ความกว้างของประตูและทางเดิน น้ำหนักบรรทุกของพื้นตลอดเส้นทาง และดูว่าโครงมาถึงแบบประกอบแล้วหรือเป็นชิ้น ๆ เครื่องจักรที่พร้อมตรงเวลาแต่ไม่สามารถนำเข้าไปในอาคารได้ถือเป็นความล่าช้าที่มีราคาแพง และแผนการจัดการเสื้อผ้าไม่ต้องเสียค่าใช้จ่ายในการเตรียมการล่วงหน้า
ก่อนลงนาม ให้ทำตามขั้นตอนต่อไปนี้และรับคำตอบเป็นลายลักษณ์อักษรในแต่ละข้อ ไม่มีสิ่งใดที่แปลกใหม่ พวกเขาทั้งหมดพลาดเป็นประจำ
ต้นทุนรวมในการเป็นเจ้าของมักจะเป็นไปตามอายุการใช้งานและสถานะการออนไลน์มากกว่าราคาซื้อ เครื่องจักรที่ยึดการทำงานแบบขนานภายใต้ภาระงานจะช่วยยืดอายุการใช้งานของแม่พิมพ์ด้วยระยะขอบที่วัดได้ และแม่พิมพ์ที่มีอายุการใช้งานยาวนานกว่า 30 เปอร์เซ็นต์นั้นมีค่ามากกว่าส่วนลดเล็กน้อยสำหรับเครื่องพิมพ์ เพิ่มต้นทุนเศษซาก ชั่วโมงการติดตั้ง พลังงานต่อพันจังหวะ และเวลาหยุดทำงานโดยไม่ได้วางแผน และใบเสนอราคาที่ถูกที่สุดมักจะกลายเป็นตัวเลือกที่ถูกที่สุดภายในปีที่สาม
ผู้ผลิตที่ผลิตทั้งเครื่องจักรแบบเปิดและแบบปิดมักจะจัดโครงสร้างแค็ตตาล็อกโดยใช้ตัวแปรสี่ตัวที่เหมือนกัน ได้แก่ สถาปัตยกรรมเฟรม จำนวนจุดเชื่อมต่อสไลด์ ประเภทของไดรฟ์ และความเชี่ยวชาญเฉพาะด้านของกระบวนการ การทำความเข้าใจโครงสร้างดังกล่าวทำให้ง่ายต่อการเลือกแบบจำลองที่เหมาะสม แทนที่จะอ่านเอกสารข้อมูลสามสิบแผ่น
ไลน์เฟรมปิดทั่วไปเริ่มจากเครื่องจักรประตูกว้างจุดเดียวสำหรับงานขนาดใหญ่ที่อยู่ตรงกลาง ผ่านการเพรสสองจุดสำหรับเครื่องมือแบบก้าวหน้าและหลายสถานี ไปจนถึงเครื่องจักรเกียร์เยื้องศูนย์สำหรับการขึ้นรูปลึกและการขึ้นรูปหนัก และสุดท้ายก็ไปสู่รูปแบบที่ขับเคลื่อนด้วยเซอร์โวซึ่งการเคลื่อนที่แบบสไลด์ที่ตั้งโปรแกรมได้นั้นคุ้มค่ากับระดับพรีเมียม สาขาเฉพาะทางตั้งอยู่เคียงข้าง: เครื่องกดสลับการตีขึ้นรูปเย็นสำหรับงานเปลี่ยนรูป และเครื่องอัดเปลือกแบตเตอรี่สำหรับการผลิตปลอกที่มีปริมาณมาก ซึ่งความสม่ำเสมอของมิติของชิ้นส่วนหลายล้านชิ้นมีความสำคัญมากกว่าน้ำหนักดิบ
Zhejiang Bolun High-Precision Machinery สร้างกลุ่มผลิตภัณฑ์เฟรมปิดตามกลุ่มผลิตภัณฑ์เหล่านี้ โดยมีรุ่นจุดเดียวประตูกว้าง เครื่องอัดจุดสองจุดในช่วงกลาง เครื่องเกียร์เยื้องศูนย์ที่ด้านบนของขนาดระวางน้ำหนัก และสาขาเซอร์โวสองจุดสำหรับการขึ้นรูปที่ตั้งโปรแกรมได้ ตำแหน่งที่ระบุไว้ของบริษัทคือผู้ผลิตครบวงจรในแนวตั้ง ซึ่งครอบคลุมถึงการออกแบบ การตัดเฉือนส่วนประกอบหลัก และการประกอบขั้นสุดท้าย ซึ่งมีความสำคัญต่อผู้ซื้อด้วยเหตุผลหลักประการหนึ่ง นั่นคือ เฟรม ตัวเลื่อน และตัวขับเคลื่อนผลิตขึ้นภายใต้หลังคาเดียวกัน ดังนั้นตัวเลขการโก่งตัวและความแม่นยำสามารถตรวจสอบย้อนกลับไปที่กระบวนการตัดเฉือนและการตรวจสอบ แทนที่จะประกอบจากชิ้นส่วนของบุคคลที่สาม ผู้ซื้อประเมินช่วงสามารถตรวจสอบได้ ภาพรวมของผู้ผลิต แล้วเปรียบเทียบรุ่นเฉพาะกับรายการตรวจสอบข้อมูลจำเพาะด้านบน
นิสัยที่มีประโยชน์ที่สุดเพียงอย่างเดียวในการซื้อเครื่องกดกำลังแบบปิดคือการหยุดใช้น้ำหนักเป็นข้อกำหนดพาดหัว น้ำหนักจะบอกขนาดของเครื่อง การโก่งตัวของเฟรม พื้นที่แม่พิมพ์ ลักษณะการขับเคลื่อน และพลังงานต่อจังหวะ บอกคุณได้ว่าจริงๆ แล้วแม่พิมพ์จะผลิตอะไร แม่พิมพ์จะมีอายุการใช้งานนานเท่าใด และเครื่องจะยังคงทนทานต่อความทนทานในหนึ่งทศวรรษหรือไม่ รับสิทธิ์สี่ข้อนั้น ใส่เกณฑ์การยอมรับเป็นลายลักษณ์อักษร และส่วนที่เหลือของการซื้อคือการบริหาร


ในด้านการขึ้นรูปโลหะ การผลิตโลหะแผ่น การปั๊มขึ้นรูป และการเจาะ เครื่องกดถือเป...
เมื่อไม่นานนี้ ผู้จัดการฝ่ายผลิตของโรงงานชิ้นส่วนโลหะขนาดกลางประสบปัญหาที่...
คำตอบสั้นๆ: ประเภทเฟรมใดที่เหมาะกับงานของคุณ อ เครื่องกด...
แท่นพิมพ์ไม่ใช่เครื่องจักรประเภทใดประเภทหนึ่ง เป็นตระกูลของเครื่องขึ้นรูปโ...
ผู้ซื้อที่เปรียบเทียบแท่นพิมพ์แบบเปิดช่องว่างขนาด 45 ตันสำหรับเส้นยึดมักจะ...
วางแท่นพิมพ์แบบเปิดเฟรม 160 ตันและแท่นพิมพ์แบบปิด 160 ตันเคียงข้างกัน และจ...
ติดต่อเรา

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, เมืองเฉิงโจว, จังหวัดเจ้อเจียง, จีน
พร้อม ที่จะเริ่มต้น?
Get in Touch

ตอนนี้!
เจ้อเจียง โบหลุน

