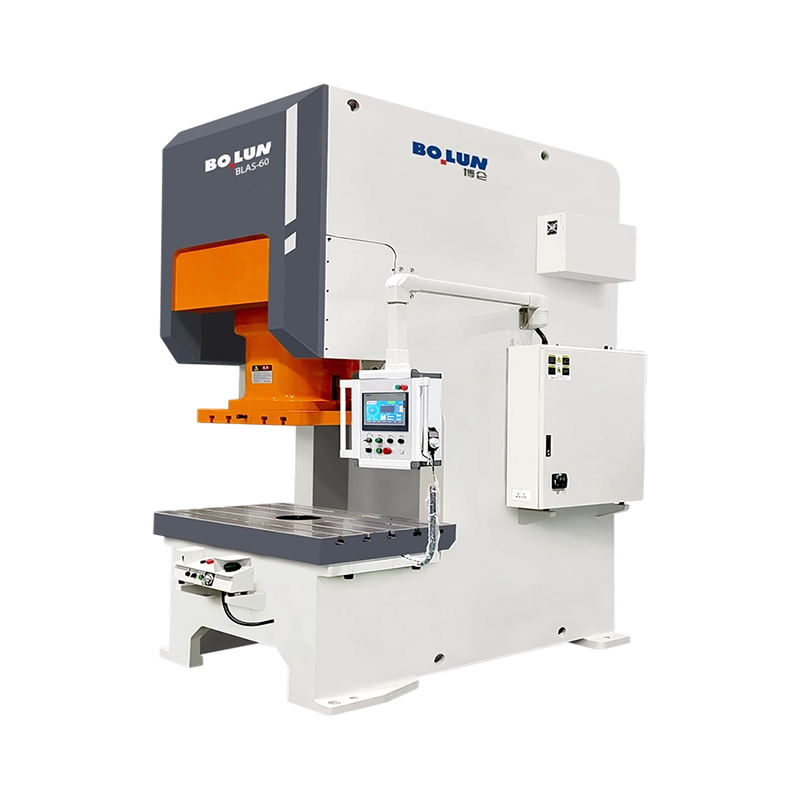
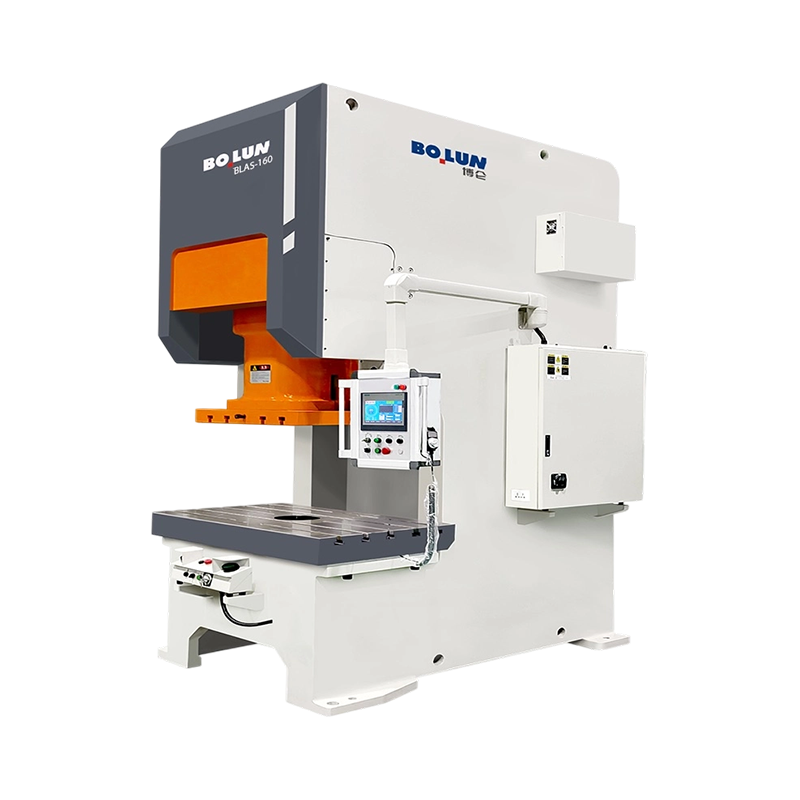
วิศวกรด้านเครื่องมือเสนอราคาโปรแกรมวงเล็บใหม่และระบุแท่นพิมพ์ขนาด 160 ตัน แม่พิมพ์ถูกสร้างขึ้น ติดตั้งเครื่องจักร และในการผลิตครั้งแรก แผงสไลด์จะอยู่เหนือจุดศูนย์กลางตายด้านล่างหกมิลลิเมตร ไม่มีอะไรเสียหาย ระวางน้ำหนักได้รับการจัดอันดับที่ด้านล่างของจังหวะ และงานกำลังดำเนินการให้สูงขึ้นบนเส้นโค้ง ซึ่งแรงกดสามารถส่งได้เพียงเศษเสี้ยวของแรงนั้นเท่านั้น
ข้อผิดพลาดเพียงประการเดียวคือเหตุใดจึงมีการอ่านเอกสารข้อมูลจำเพาะของการกดตามลำดับเฉพาะ น้ำหนักเป็นตัวเลขพาดหัว แต่ระยะชัก ความเร็ว ความสูงของแม่พิมพ์ ขนาดเตียง และรูปร่างของเส้นโค้งแรงจะตัดสินว่างานวิ่งในอัตราหรือต่อสู้กับเครื่องจักรตลอดทั้งวัน
เครื่องกดกำลังจะแปลงการหมุนอย่างต่อเนื่องของมอเตอร์ไฟฟ้าให้เป็นจังหวะเส้นตรงที่สั้น ทรงพลัง พลังงานจะถูกเก็บไว้ในมู่เล่ที่กำลังหมุน ซึ่งปล่อยผ่านคลัตช์ไปยังเพลาข้อเหวี่ยง เพลาเยื้องศูนย์ หรือตัวต่อแบบสลับ และส่งไปยังสไลด์ที่มีแม่พิมพ์ส่วนบน เฟรม กิบส์ ไดคัท และระบบถ่วงดุลล้วนมีไว้เพื่อให้สโตรคนั้นแม่นยำ ทำซ้ำได้ และปลอดภัย
ส่วนด้านล่างนี้จะย้ายจากกลไกไปยังตัวเลขบนแผ่นป้าย จากนั้นไปยังแอปพลิเคชันที่เครื่องกดกำลังทำหน้าที่จริง และสุดท้ายคือการตัดสินใจที่ผู้ซื้อหรือวิศวกรกระบวนการต้องทำก่อนลงนามในใบสั่งซื้อ
เครื่องกดไฟฟ้าคือเครื่องมือกลที่สร้างรูปร่างของโลหะโดยการบีบระหว่างเครื่องมือที่ตรงกันสองเครื่อง เครื่องมือชิ้นหนึ่งถูกยึดไว้กับเตียงที่อยู่นิ่ง ส่วนอีกชิ้นหนึ่งติดอยู่กับสไลด์ที่เคลื่อนที่ได้ ตัวสื่อเองไม่ได้กำหนดรูปร่างของชิ้นส่วน คนตายทำ แท่นพิมพ์จะตัดสินใจว่าจะใช้แรงได้มากน้อยเพียงใด สามารถใส่ได้เร็วเพียงใด สามารถนำทางสไลด์ได้แม่นยำเพียงใด และจะทำซ้ำได้กี่ครั้งต่อนาทีโดยไม่มีการเคลื่อนตัว
แท่นพิมพ์สี่ตระกูลครอบคลุมงานขึ้นรูปโลหะส่วนใหญ่ และควรแยกออกจากกันก่อนดำเนินการต่อ:
คุณลักษณะที่น่าสนใจของแท่นพิมพ์เชิงกลคือน้ำหนักที่กำหนดไม่คงที่ เป็นค่าสูงสุด ใช้ได้ที่หรือใกล้จุดศูนย์กลางจุดตายล่างสุด เลื่อนจุดงานขึ้นตามจังหวะและแรงที่มีอยู่จะลดลง นี่เป็นคุณลักษณะการออกแบบ ไม่ใช่ข้อบกพร่อง: ล้อช่วยแรงจะเก็บพลังงานจลน์ไว้ และข้อเหวี่ยงจะแปลงเป็นข้อได้เปรียบทางกลที่จะเติบโตขึ้นเมื่อก้านสูบเข้าใกล้แนวเดียวกับตัวเลื่อน ข้อเสียคือต้องวางแผนการออกแบบแม่พิมพ์ทั้งหมด ความสูงในการปิด และหน้าต่างกระบวนการทั้งหมดตามแนวโค้งนั้น
| การประกอบ | ฟังก์ชั่น | สิ่งที่ผู้ซื้อมักจะตรวจสอบ |
|---|---|---|
| กรอบ | ดูดซับแรงปฏิกิริยาของทุกจังหวะและยึดสไลด์ให้อยู่ในแนวเดียวกับเตียง | เปิด C-frame หรือ H-frame แบบปิด เหล็กหล่อหรือเหล็กประดิษฐ์ วัดการโก่งตัวภายใต้ภาระ |
| คราวน์ | บรรจุเพลาขับ มู่เล่ คลัตช์ และมอเตอร์ปรับสไลด์ในหลายดีไซน์ | การเข้าถึงบริการ ความแข็งแกร่งภายใต้ภาระนอกศูนย์กลาง |
| เพลาข้อเหวี่ยงหรือเพลาประหลาด | แปลงการหมุนเป็นการเคลื่อนที่ของสไลด์เชิงเส้นและกำหนดความยาวของเส้นขีด | วัสดุและการบำบัดความร้อน ประเภทของตลับลูกปืนและวงจรการหล่อลื่น |
| ก้านสูบและพิตแมน | ส่งแรงจากเพลาไปยังสไลด์ | ช่วงการปรับ; สภาพของสกรูและน็อตล็อค ฟันเฟือง |
| สไลด์ (แรม) | ถือแม่พิมพ์ส่วนบนและเคลื่อนที่ด้วยกิบส์ | การกวาดล้าง Gib ความขนาน ความเรียบของหน้าสไลด์ น้ำหนักของเครื่องมือที่สไลด์จะยอมรับได้ |
| กิ๊บส์และไกด์เวย์ | วางสไลด์ไว้กับเตียงตลอดจังหวะ | ปรับหรือคงที่; การหล่อลื่น; ช่วงการวัดการสึกหรอ |
| แผ่นรองหมอนและเตียงนอน | รองรับดายล่างและกระจายโหลดเข้าสู่เฟรม | บริเวณที่นอน ลาย T-slot ความหนา คัตเอาท์เบาะ |
| มู่เล่และคลัตช์/เบรก | เก็บพลังงานระหว่างจังหวะและเริ่มแต่ละจังหวะตามความต้องการ | ประเภทคลัตช์ (กลไก, แรงเสียดทานของอากาศ, เปียก, เซอร์โวโดยตรง); มุมหยุดเบรก โหมดจังหวะเดียวและนิ้ว |
| กระบอกสูบถ่วงดุล | รองรับน้ำหนักของตัวสไลด์และเครื่องมือเพื่อลดระยะห่างและการสึกหรอ | เสถียรภาพของแรงดันอากาศ ปฏิกิริยาต่อการเปลี่ยนแปลงน้ำหนักเครื่องมือ |
| เบาะตาย | ให้ความต้านทานที่ควบคุมได้สำหรับการดึง การลอก และการดีดออก | ความสามารถในการรองรับแรงกระแทก ระยะชัก ไม่ว่าจะเป็นแบบควบคุมด้วยลม ไฮดรอลิก หรือเซอร์โว |
| การปรับสไลด์ | ตั้งค่าความสูงปิดให้ตรงกับชุดดาย | แบบแมนนวล มอเตอร์หรือไฮดรอลิก ความละเอียดและการทำซ้ำ |
| ระบบควบคุมและความปลอดภัย | เรียงลำดับจังหวะและหยุดเครื่องจักรเมื่อมีการละเมิดการ์ด | ม่านแสง การควบคุมด้วยสองมือ การปิดเสียง ประเภทการหยุดอย่างปลอดภัย การตรวจสอบน้ำหนักและการป้องกันดาย |
รายละเอียดสองรายการในตารางนั้นสมควรได้รับความสนใจมากกว่าปกติ ประการแรกคือการโก่งตัว โครงกดไม่เพียงแต่ดูดซับแรงเท่านั้น มันโค้งงอเล็กน้อยข้างใต้ และการโค้งงอนั้นจะเปิดช่องว่างของแม่พิมพ์ โครงที่เบี่ยงเบนไปมากกว่าสองสามในสิบของมิลลิเมตรบนเตียงจะทำให้เครื่องมือสึกหรอเร็วขึ้นและผลิตชิ้นส่วนที่มีขอบเรียว อย่างที่สองคือไดคุชชั่น ซึ่งมักจะถือเป็นอุปกรณ์เสริม แต่จริงๆ แล้วมีความแตกต่างระหว่างแท่นพิมพ์ที่สามารถดึงออกมาได้กับแท่นพิมพ์ที่เว้นว่างได้เท่านั้น
ลำดับจะติดตามได้ง่ายกว่าเป็นลูกโซ่ของการแปลงพลังงานมากกว่าเป็นรายการส่วนต่างๆ มอเตอร์ไฟฟ้าหมุนมู่เล่ตามความเร็วในการทำงาน มู่เล่ไม่ใช่มอเตอร์ จะจ่ายพลังงานให้กับจังหวะ ระหว่างจังหวะ มอเตอร์จะคืนความเร็วเล็กน้อยที่มู่เล่ที่สูญเสียไปในระหว่างรอบที่แล้ว ซึ่งเป็นสาเหตุที่การขึ้นรูปหนักอย่างต่อเนื่องถูกจำกัดโดยความเฉื่อยของมู่เล่และพิกัดของมอเตอร์ แทนที่จะจำกัดด้วยดายเพียงอย่างเดียว
เมื่อผู้ปฏิบัติงานกดแป้น คลัตช์จะเข้าที่และล็อคมู่เล่เข้ากับเพลาข้อเหวี่ยงหรือเพลาเยื้องศูนย์ เพลาหมุน ก้านสูบสวิง และตัวเลื่อนเคลื่อนตัวลง เมื่อใกล้ถึงช่วงจังหวะด้านล่าง เพลาข้อเหวี่ยงจะไปถึงจุดที่แรงงัดสูงสุด และแม่พิมพ์จะบรรจบกับวัสดุ จากนั้นเบรกจะหยุดเพลา ซึ่งโดยปกติจะอยู่ที่จุดศูนย์กลางตายบน และคลัตช์จะคลายออกเพื่อให้มู่เล่สามารถคืนความเร็วได้ในขณะที่ผู้ปฏิบัติงานขนถ่ายชิ้นส่วนออก
แท่นพิมพ์ที่ขับเคลื่อนด้วยเซอร์โวมอเตอร์จะเข้ามาแทนที่มู่เล่ คลัตช์ และเบรกด้วยมอเตอร์แรงบิดสูงและกลไกสกรูหรือข้อเหวี่ยง การเคลื่อนที่ของสไลด์นั้นสามารถตั้งโปรแกรมได้: สไลด์สามารถชะลอความเร็วลงโดยการสัมผัส ค้างที่ด้านล่าง ถอยกลับครึ่งทาง หรือเร่งความเร็วในจังหวะกลับ นี่คือกลไกเบื้องหลังการขึ้นรูปหลายโหมด และเปลี่ยนแปลงสิ่งที่เป็นไปได้ในการวาดแบบลึกและในวัสดุที่เปราะหรือสปริงตัว
ในการกดแบบกลไก แรงที่มีประโยชน์จะรวมศูนย์ในช่วงสองสามมิลลิเมตรสุดท้ายก่อนถึงจุดศูนย์กลางตายด้านล่าง ผลที่ตามมาในทางปฏิบัติคือต้องจัดเตรียมงานที่ต้องใช้น้ำหนักสูงสุดเพื่อให้การเสียรูปเกิดขึ้นใกล้กับส่วนล่างสุดของจังหวะ การแบลงก์และการกรอเหรียญเหมาะอย่างยิ่งเพราะวัสดุจะเฉือนหรือหลุดออกมาในระยะทางที่สั้นมาก
วาดรูปไม่ได้. ถ้วยอาจต้องเคลื่อนลงด้านล่างหลายเซนติเมตร และในระหว่างการเดินทางนั้น แท่นพิมพ์สามารถจ่ายได้เพียงเศษเสี้ยวของน้ำหนักที่กำหนดเท่านั้น นี่คือเหตุผลว่าทำไมการกดที่เลือกสำหรับการวาดภาพจึงมีแนวโน้มที่จะมีขนาดใหญ่กว่าการกดที่เลือกสำหรับการเว้นช่องว่างเดียวกันอย่างมาก วิศวกรที่รู้กฎนี้ จะจัดสรรน้ำหนักสำหรับจุดที่ลึกที่สุดของการดึง ไม่ใช่น้ำหนักของชิ้นส่วนที่เสร็จแล้ว
มีผลกระทบประการที่สองที่ลึกซึ้งกว่านั้น เนื่องจากเส้นโค้งของแรงมีความชันใกล้กับด้านล่าง ความหนาหรือความแข็งของวัสดุที่เปลี่ยนแปลงเล็กน้อยจึงแปลเป็นภาระที่แปรผันอย่างมากที่แท่นพิมพ์เห็น ขดลวดที่มีความหนาสามร้อยมิลลิเมตรบนพาเลทหนึ่งและหนากว่าบนพาเลทถัดไปจะแสดงเป็นน้ำหนักที่เพิ่มขึ้น เครื่องอัดที่มีการตรวจสอบน้ำหนักและการป้องกันแม่พิมพ์จะคอยดูสิ่งนี้ และจะหยุดเครื่องจักรก่อนที่เหล็กแหลมจะกลายเป็นแม่พิมพ์ที่ร้าวหรือโครงที่ยืดออก
การเตรียมการสี่แบบเป็นเรื่องธรรมดา และแต่ละครั้งจะเปลี่ยนกำหนดการบำรุงรักษามากเท่ากับขอบเขตประสิทธิภาพ:
สำหรับร้านค้าที่มีกะทำงานสองหรือสามกะ ความแตกต่างระหว่างคลัตช์เสียดสีแห้งและคลัตช์เปียกมักจะวัดเป็นชั่วโมงหยุดทำงานต่อปี แทนที่จะเป็นราคาซื้อ
แคตตาล็อกสื่อใช้คำศัพท์ขนาดกะทัดรัด ทุกคำในชีตจะแมปกับข้อจำกัดทางกายภาพในเครื่องมือ และการอ่านผิดข้อใดข้อหนึ่งเป็นสาเหตุที่พบบ่อยที่สุดของสื่อที่ไม่สามารถทำงานตามที่ซื้อมาได้
| ระยะเวลา | มันหมายถึงอะไร | ผลที่ตามมาในทางปฏิบัติ |
|---|---|---|
| พิกัดน้ำหนัก | แรงสูงสุดที่มีอยู่ โดยปกติจะระบุไว้ใกล้กับจุดศูนย์กลางตายด้านล่าง | ต้องเกินกำลังสูงสุดของปฏิบัติการ ไม่ใช่แรงเฉลี่ย |
| ความยาวช่วงชัก | ระยะทางรวมของสไลด์จากจุดศูนย์กลางตายบนลงล่าง | ต้องยาวพอที่จะบรรทุกและขนชิ้นส่วนออก และเพื่อเคลียร์แม่พิมพ์ |
| จังหวะต่อนาที (SPM) | อัตรารอบที่ความเร็วที่กำหนด | ตั้งค่าเอาต์พุตทางทฤษฎี การหยิบจับและการให้อาหารมักกลายเป็นข้อจำกัดที่แท้จริง |
| ความสูงตาย / ความสูงปิด | ระยะห่างจากด้านบนของเตียงถึงด้านล่างเลื่อนที่จุดศูนย์กลางตายด้านล่าง พร้อมการปรับในตำแหน่งที่ระบุ | น้อยเกินไปหมายความว่าชุดแม่พิมพ์ไม่พอดี มากเกินไปสามารถแก้ไขได้ด้วยตัวเว้นวรรค แต่ต้องเสียความแข็งแกร่ง |
| การปรับสไลด์ | ช่วงที่ความสูงปิดสามารถเปลี่ยนแปลงได้ | กำหนดจำนวนชุดแม่พิมพ์ที่แท่นพิมพ์สามารถรับได้โดยไม่ต้องใช้ไรเซอร์ |
| บริเวณเตียงและสไลเดอร์ | พื้นผิวการติดตั้งที่ใช้งานได้ | ต้องมีรอยพิมพ์ที่มีพื้นที่สำหรับแคลมป์ ไม่ใช่แค่โครงร่างของแม่พิมพ์ |
| ความลึกของลำคอ | ระยะห่างจากกรอบถึงกึ่งกลางของสไลด์เมื่อกดเปิด | จำกัดความกว้างของแผ่นที่สามารถป้อนผ่านด้านข้างของเครื่องเปิดช่องว่าง |
| เบาะตาย capacity and stroke | มีแรงและการเคลื่อนที่สำหรับการวาดและการปอก | แท่นพิมพ์ที่ไม่มีเบาะรองนั่งเพียงพอจะไม่สามารถดึงออกมาได้ ไม่ว่าจะมีน้ำหนักเท่าใด |
| ขนาดหน้าต่างหรือช่องเปิด | เคลียร์พื้นที่ในแนวตั้งของแท่นพิมพ์แบบปิด | กำหนดว่าฟีดคอยล์ แขนถ่ายโอน หรือหุ่นยนต์สามารถเข้าถึงพื้นที่แม่พิมพ์ได้หรือไม่ |
| การโก่งตัวภายใต้ภาระ | กรอบ stretch and slide tilt at rated tonnage | ขับเคลื่อนการสึกหรอของแม่พิมพ์และชิ้นส่วนเรียว สำคัญที่สุดกับเตียงกว้างและน้ำหนักที่ไม่อยู่ตรงกลาง |
สองสิ่งนี้มีปฏิสัมพันธ์ในลักษณะที่ดึงดูดผู้คนออกไป ความยาวของระยะชักและความสูงของดายต้องแลกมาด้วยกัน: ระยะชักที่ยาวขึ้นจะทำให้มีพื้นที่ในการป้อนและดีดออกมากขึ้น แต่ในการออกแบบหลายๆ แบบ ยังลดความสูงในการปิดขั้นต่ำด้วย เนื่องจากระยะเหวี่ยงข้อเหวี่ยงและตำแหน่งสไลด์เชื่อมโยงกันทางเรขาคณิต การกดด้วยระยะชักกว้างอาจไม่ยอมรับการตั้งแม่พิมพ์แบบสั้นโดยไม่มีเพลตไรเซอร์ และเพลตไรเซอร์จะเพิ่มรอยต่อระหว่างแม่พิมพ์และฐานที่ต้องมีการชิมและตรวจสอบ
การโหลดจากศูนย์กลางเป็นปัญหาที่เงียบอีกปัญหาหนึ่ง แค็ตตาล็อกเสนอราคาน้ำหนักบรรทุกที่ศูนย์กลาง การกดจุดเดียวที่โหลดไปที่ด้านหนึ่งของสไลด์จะเอียง เปิดช่องว่าง gib ที่ด้านหนึ่งและปิดอีกด้านหนึ่ง ผลลัพธ์ที่ได้คือความหนาของชิ้นส่วนไม่เท่ากัน การสึกหรอของกิ๊บเร็วขึ้น และในกรณีที่เลวร้ายที่สุด อาจเกิดรอยแตกร้าวได้ เมื่อไม่สามารถวางแม่พิมพ์ไว้ที่ศูนย์กลางได้ โดยทั่วไปจะถือว่าขีดจำกัดในทางปฏิบัติคือประมาณครึ่งหนึ่งของน้ำหนักที่กำหนดในเครื่องจักรแบบจุดเดียว และประมาณสองในสามสำหรับเครื่องจักรที่มีจุดสองจุด แต่ตัวเลขที่แท้จริงควรมาจากแผนภาพการรับน้ำหนักของผู้ผลิตเอง แทนที่จะเป็นจากกฎทั่วไป
เฟรมคือการตัดสินใจเชิงโครงสร้างครั้งแรก และขับเคลื่อนด้วยขนาดชิ้นส่วน วิธีการป้อน และพิกัดความเผื่อ แท่นพิมพ์แบบเปิดมีโครงรูปตัว C พร้อมตัวขับเคลื่อนและสไลด์ที่รองรับด้านเดียวเท่านั้น การกดแบบปิดล้อมรอบสไลด์ทั้งสองด้าน ดังนั้นเส้นทางโหลดจึงมีความสมมาตร
ผลที่ตามมาก็คือตรงไปตรงมา การกดแบบเปิดทำให้สามารถเข้าถึงแม่พิมพ์ได้สามด้าน ซึ่งทำให้การโหลดด้วยมือ การป้อนชิ้นส่วนยาวด้านข้าง และการเปลี่ยนแม่พิมพ์อย่างรวดเร็วเป็นเรื่องง่าย แต่เฟรมมีความแข็งน้อยกว่าและเบี่ยงเบนได้มากกว่าเมื่อรับน้ำหนัก การกดแบบปิดมีความแข็งมากกว่ามากและเป็นตัวเลือกปกติสำหรับแม่พิมพ์แบบโปรเกรสซีฟ น้ำหนักสูง ค่าพิกัดความเผื่อที่แคบ และกระบวนการใดๆ ที่การสไลด์ขนานกันเป็นสิ่งสำคัญ หากชิ้นส่วนนั้นยาวและต้องป้อนผ่านด้านข้าง โครงแบบเปิดที่มีคอลึกมักเป็นคำตอบเดียวที่ใช้ได้จริง หากชิ้นส่วนเป็นแบบปั๊มขึ้นรูปอย่างแม่นยำในอัตรา เฟรมแบบปิดมักจะช่วยในเรื่องอายุการใช้งานของเครื่องมือ มีรายละเอียดเพิ่มเติมเกี่ยวกับการจัดการข้อเสียในการเปรียบเทียบนี้ การออกแบบสื่อสิ่งพิมพ์แบบเปิดและแบบปิด ซึ่งครอบคลุมอาร์กิวเมนต์การโก่งตัวในเชิงลึกมากขึ้น
| ปัจจัย | แบบเปิด (เฟรมตัว C) | ชนิดปิด (เฟรม H) |
|---|---|---|
| เส้นทางโหลด | ไม่สมมาตร; เฟรมทำหน้าที่เป็นคานยื่นออกมา | สมมาตร; เสาทั้งสองจะรับน้ำหนักร่วมกัน |
| การโก่งตัวภายใต้ภาระ | สูงขึ้นแล้วมันก็เอียงสไลด์ | ต่ำโดยมีความเอียงสไลด์น้อยกว่ามาก |
| เข้าถึงความตายได้ | เปิดได้สามด้าน | เฉพาะกระจกหน้าและหลังเท่านั้น |
| ช่วงระวางน้ำหนักทั่วไป | เบาถึงปานกลาง | ปานกลางถึงหนักมาก |
| เหมาะที่สุดกับ | แม่พิมพ์แบบสถานีเดียว ชิ้นส่วนยาวป้อนด้านข้าง ร้านค้าจัดหางาน และการวิ่งระยะสั้น | แม่พิมพ์แบบก้าวหน้าและแบบถ่ายโอน การปั๊มปริมาณมาก ค่าพิกัดความเผื่อที่แคบ |
| ชีวิตตาย | สั้นกว่าเมื่อความอดทนเข้มงวด | อีกต่อไปเพราะการกวาดล้างยังคงมีเสถียรภาพ |
| รอยเท้า | กะทัดรัดและง่ายต่อการเปลี่ยนตำแหน่ง | ใหญ่กว่านั้นจำเป็นต้องมีรากฐานที่มั่นคง |
| พอดีอัตโนมัติ | ง่ายดายด้วยการโหลดแบบแมนนวลหรือหุ่นยนต์จากด้านข้าง | เหมาะอย่างยิ่งกับสายคอยล์ การถ่ายโอน และระบบอัตโนมัติในแท่นพิมพ์ |
ไม้ไฮบริดสมควรได้รับการกล่าวถึงเนื่องจากเป็นเรื่องปกติในทางปฏิบัติ: เฟรมแบบกึ่งปิดหรือแบบเปิดหลัง โดยเพิ่มการผูกบางส่วนระหว่างเสาด้านหลังสไลด์ ซึ่งช่วยฟื้นคืนความแข็งแกร่งที่เป็นประโยชน์ในขณะที่ยังคงเข้าถึงด้านข้างได้เกือบทั้งหมด เป็นจุดกึ่งกลางที่เหมาะสมสำหรับร้านค้าที่จำเป็นต้องใช้งานทั้งสถานีเดี่ยวและงานก้าวหน้าปานกลางบนเครื่องเดียวกัน
โครงสร้างเฟรมจะกำหนดความแข็ง ตัวขับเคลื่อนจะกำหนดรูปร่างของจังหวะและช่วงของกระบวนการที่แท่นพิมพ์สามารถทำงานได้
A ข้อเหวี่ยงไดรฟ์ เป็นการจัดเรียงที่ง่ายและถูกที่สุด รัศมีข้อเหวี่ยงจะกำหนดระยะชัก และความเร็วของสไลด์จะเป็นไปตามเส้นโค้งไซน์ซอยด์ซึ่งถึงจุดสูงสุดที่กึ่งกลางของจังหวะลง รวดเร็ว มีประสิทธิภาพ และเหมาะสำหรับการปิดปาก การเจาะ และการขึ้นรูปตื้น
อ ไดรฟ์เกียร์ประหลาด วางเกียร์ระหว่างมู่เล่กับเพลาเยื้องศูนย์ เกียร์จะลดความเร็วและเพิ่มแรงบิดมากขึ้น จึงสามารถเคลื่อนย้ายภาระที่หนักกว่าได้โดยใช้มอเตอร์และชุดคลัตช์ชุดเดียวกัน เครื่องอัดเฟืองเยื้องศูนย์เป็นคำตอบแบบดั้งเดิมสำหรับงานที่มีระยะชักลึกและมีน้ำหนักมาก เช่น การขึ้นรูปแผงขนาดใหญ่ ซึ่งตัวสไลด์ต้องเคลื่อนที่เป็นระยะทางไกลและยังคงมีแรงอยู่
A สลับไดรฟ์ ใช้การเชื่อมโยงมากกว่าข้อเหวี่ยงเดียว ข้อได้เปรียบทางกลจะเพิ่มขึ้นอย่างมากในช่วงท้ายของระยะชัก ทำให้เข้าใกล้ได้ช้า ระยะหน่วงสั้น และมีแรงสูงมากเมื่อสิ้นสุดการเคลื่อนที่ การผสมผสานดังกล่าวทำให้เครื่องกดแบบสลับเหมาะสำหรับการตีขึ้นรูปเย็น การผลิตเหรียญ และการปรับขนาด โดยที่วัสดุจะต้องถูกบังคับให้ไหลเข้าไปในโพรงแม่พิมพ์ แทนที่จะเพียงแค่ตัดหรือโค้งงอ
A เซอร์โวไดรฟ์ ลบความสัมพันธ์คงที่ระหว่างตำแหน่งสไลด์และมุมข้อเหวี่ยง การเคลื่อนไหวแบบสไลด์จะกลายเป็นโปรไฟล์ที่ตั้งโปรแกรมไว้ มันสามารถเข้าใกล้ได้อย่างรวดเร็ว ช้าจนถึงความเร็วที่ควบคุมในขณะที่สัมผัส อยู่ภายใต้น้ำหนักบรรทุก และกลับมาด้วยความเร็วสูง ในการวาดลึก สิ่งนี้จะช่วยลดความเสี่ยงของการฉีกขาดเนื่องจากวัสดุถูกดึงออกมาในอัตราที่สามารถทนได้ ในการขึ้นรูปวัสดุที่มีความแข็งแรงสูงหรือมีแนวโน้มสปริงกลับ จะทำให้มีระยะการปรับเทียบที่ด้านล่าง ความยืดหยุ่นเดียวกันนี้รองรับโปรไฟล์การเคลื่อนไหวหลายโหมดซึ่งเป็นไปไม่ได้หากใช้ข้อเหวี่ยงคงที่
| ประเภทไดรฟ์ | ลักษณะโรคหลอดเลือดสมอง | แรงที่ด้านล่างของจังหวะ | การใช้งานทั่วไป |
|---|---|---|---|
| ข้อเหวี่ยง | แก้ไขการเคลื่อนไหวแบบไซน์ | พิกัดน้ำหนัก near BDC | การกั้น การเจาะ การขึ้นรูปตื้น การตอกทั่วไป |
| เกียร์ประหลาด | คงที่ ระยะชักยาวขึ้นพร้อมแรงบิดที่สูงขึ้น | สูง ทนทานต่อการเดินทางที่ยาวนานขึ้น | การขึ้นรูปแผงขนาดใหญ่ ชิ้นส่วนลึก แม่พิมพ์แบบโปรเกรสซีฟหนัก |
| สลับ | ช้าๆ ใกล้จุดต่ำสุดโดยอาศัยระยะเวลาสั้นๆ | สูงมากมีสมาธิในตอนท้าย | การตีขึ้นรูปเย็น การขึ้นรูป การปรับขนาด การขึ้นรูปวัสดุที่มีความหนา |
| เซอร์โว | โปรไฟล์ที่ตั้งโปรแกรมได้ สามารถอยู่นิ่งและย้อนกลับได้ | ควบคุมและทำซ้ำได้ทุกจุดในโปรไฟล์ | การขึ้นรูปลึก การขึ้นรูปที่ไวต่อสปริงแบ็ค การดำเนินการหลายขั้นตอน |
ทางเลือกไม่ได้เป็นเพียงด้านเทคนิคเท่านั้น เครื่องกดข้อเหวี่ยงมีราคาถูกกว่าและบำรุงรักษาง่ายกว่า เครื่องอัดเซอร์โวมีราคาสูงกว่าแต่สามารถแทนที่เครื่องจักรทั่วไปสองเครื่องและชุดการทำงานแบบแมนนวลได้ เศรษฐศาสตร์มักจะขึ้นอยู่กับว่าสามารถประหยัดแรงงานและการดำเนินงานรองได้มากน้อยเพียงใดตลอดอายุของผู้เสียชีวิต
ชิ้นส่วนโลหะที่ผลิตจำนวนมากเกือบทุกชิ้นผ่านการกดอย่างน้อยหนึ่งครั้ง กระบวนการแบ่งออกเป็นกลุ่มต่างๆ ที่สามารถจดจำได้ และแต่ละกลุ่มก็สร้างความต้องการเฉพาะให้กับเครื่องจักร
การ Blanking จะตัดรูปร่างออกจากแผ่นงานในจังหวะเดียว เจาะเจาะรูในนั้น ทั้งสองแบบเป็นการดำเนินการรับแรงเฉือนที่เสร็จสิ้นในระยะทางที่สั้นมาก ซึ่งหมายความว่าทั้งสองแบบเหมาะสมกับเส้นโค้งด้านบนของแรงอย่างสมบูรณ์แบบ ความต้องการคือน้ำหนักที่สูง โครงแข็งเพื่อรักษาระยะหลบแม่พิมพ์ให้คงที่ และการหมุนรอบที่รวดเร็ว แม่พิมพ์แบบโปรเกรสซีฟจะซ้อนกัน เจาะ ขึ้นรูป และตัดแต่งเป็นแถบเดียว และต้องใช้แท่นพิมพ์แบบปิดที่มีฐานที่แข็งแรงและมีความขนานกันในการเลื่อนที่ดี เพราะทุกสถานีสืบทอดข้อผิดพลาดในการจัดตำแหน่งจากสถานีก่อนหน้า
การดำเนินการเหล่านี้ทำให้วัสดุเสียรูปแทนที่จะแยกออกจากกัน การโค้งงอและการขึ้นรูปที่เบาต้องใช้แรงปานกลางตลอดการเคลื่อนที่ที่ยาวนาน ดังนั้นการกดที่มีความยาวระยะชักที่สมเหตุสมผลและเบาะรองนั่งที่ได้รับการจัดอันดับเพียงพอจึงเป็นเครื่องมือที่เหมาะสม การสร้างเหรียญและการนูนจำเป็นต้องมีสิ่งที่ตรงกันข้าม นั่นคือแรงที่รุนแรงจนแทบแทบไม่มีการเคลื่อนที่ ซึ่งเป็นจุดที่ระบบขับเคลื่อนแบบสลับและเฟืองประหลาดเข้ามาแทนที่
การวาดภาพลึก pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  BLAS-125 เครื่องกดเซอร์โวแบบจุดเดียวแบบเปิดสำหรับการวาดแบบลึก เซอร์โวเพรสแบบจุดเดียวแบบเปิดสำหรับการดึงและการยืดแบบลึก โดยมีระบบขับเคลื่อนโดยตรงที่มีแรงบิดสูง ความลึกของลำคอ 350 มม. และความจุ 1250 kN ดูผลิตภัณฑ์ → เครื่องกดเซอร์โวแบบจุดเดียวแบบเปิด BLAS125 ได้รับการระบุไว้สำหรับการวาดแบบลึก และผสมผสานการลากแบบยาวที่ควบคุมได้เข้ากับการจัดเรียงเบาะที่เหมาะกับงานถ้วยมากกว่าการปั๊มเปล่าแบบธรรมดา
การตีขึ้นรูปเย็นจะทำให้โลหะไหลภายในแม่พิมพ์ที่อุณหภูมิห้อง แรงมีขนาดใหญ่ การเสียรูปรุนแรง และโหลดมาถึงจังหวะสั้นและหนักที่ด้านล่างของจังหวะ เครื่องอัดแบบ Toggle-linkage ถูกสร้างขึ้นมาสำหรับโปรไฟล์นี้โดยเฉพาะ: การเข้าใกล้ที่ช้าและทรงพลัง การคงอยู่ช่วงสั้น ๆ ที่ทำให้วัสดุเต็มช่อง และการคืนกลับอย่างรวดเร็ว เครื่องจักรในคลาสนี้เช่นนี้  BLKP-650 เครื่องกดแบบสลับการตีขึ้นรูปเย็นที่มีการเปลี่ยนรูปสูง เครื่องกดสลับตีขึ้นรูปเย็นสำหรับงานหนักที่มีความจุ 6500 kN, ช่วงชักแรงดันปกติ 8 มม., โครงที่มีความแข็งแกร่งสูง และตัวดีดในตัวสำหรับงานเปลี่ยนรูปอย่างรุนแรง ดูผลิตภัณฑ์ → เครื่องกดสลับการตีขึ้นรูปเย็นที่มีการเปลี่ยนรูปสูง ได้รับการออกแบบโดยใช้รูปทรงเรขาคณิตของจังหวะที่สมดุล ซึ่งช่วยให้สไลด์เป็นสี่เหลี่ยมจัตุรัสภายใต้แรงที่ไม่อยู่ตรงกลางซึ่งแม่พิมพ์ตีขึ้นรูปสร้างขึ้น และรอบๆ เฟรมที่แข็งพอที่จะรองรับขนาดของโพรงได้ตลอดหลายพันรอบ
ตัวเรือนแบตเตอรี่และเปลือกหุ้มที่คล้ายกันเป็นชิ้นส่วนที่ดึงออกมาผนังบางยาวซึ่งผลิตในปริมาณมาก โดยพื้นฐานแล้วกระบวนการนี้ต้องใช้การดึงที่มีความทนทานต่อความหนาของผนังที่แน่นหนา ขั้นตอนการขึ้นรูปที่ตื้นแต่ทำซ้ำ และข้อกำหนดที่ยากคือชิ้นส่วนจะออกมาแบนและเป็นสี่เหลี่ยม เนื่องจากชิ้นส่วนมักผลิตจากขดลวดกว้างในสายการผลิตอัตโนมัติ แท่นพิมพ์จึงต้องการฐานกว้าง โครงปิดที่แข็งแรงหรือโครงเปิดที่หนัก และความสามารถในการรับน้ำหนักตลอดความกว้างของฐานพิมพ์ ไม่ใช่แค่ตรงกลาง เครื่องจักรที่สร้างขึ้นโดยเฉพาะเช่นนี้  BLPC2-160 เครื่องอัดแบตเตอรี่ Double-Point ชนิดเปิดน้ำหนักสูง เครื่องกดเปลือกแบตเตอรี่แบบเปิดสองจุดวางตำแหน่งไว้สำหรับการขึ้นรูปส่วนประกอบแบตเตอรี่ขนาดใหญ่และการใช้งานเปลือกแบตเตอรี่ในการผลิตปริมาณมาก ดูผลิตภัณฑ์ → เครื่องอัดเปลือกแบตเตอรี่ที่มีน้ำหนักสูงและมีเสถียรภาพเป็นพิเศษได้รับการกำหนดค่าสำหรับการผสมผสานระหว่างความกว้างของเตียง น้ำหนัก และความสามารถในการทำซ้ำ
ไม่ใช่ทุกงานที่เหมาะกับพื้นที่แม่พิมพ์ขนาดกะทัดรัด แผงกว้าง เครื่องห่อเครื่องใช้ไฟฟ้า และส่วนโครงสร้างที่ยาว จำเป็นต้องมีฐานกว้างหรือช่องคอลึกที่ช่วยให้วัสดุเคลื่อนผ่านข้างรางสไลด์ได้ ด้วยเหตุผลนี้เอง เครื่องกดแบบเปิดแบบคอลึกจึงแลกความแข็งแกร่งบางประการกับความสามารถในการป้อนกระดาษแผ่นใหญ่ผ่านด้านข้างของเครื่องจักรในขณะที่แม่พิมพ์ยังติดตั้งอยู่บนเตียง
การเลือกการกดผิดพลาดบ่อยที่สุดเมื่อมีการกำหนดกระบวนการหลังจากซื้อเครื่องแล้ว การทำงานในลำดับย้อนกลับจะใช้เวลานานกว่าในขั้นตอนการเสนอราคา และประหยัดเวลาหลายเดือนในภายหลัง
ลำดับมีความสำคัญเนื่องจากแต่ละขั้นตอนจะจำกัดขั้นตอนถัดไป ตัวอย่างเช่น การเปลี่ยนแปลงความลึกของการวาดสามารถบังคับระยะชักที่ยาวขึ้น ซึ่งเปลี่ยนความสูงของการปิด ซึ่งอาจบังคับขนาดเฟรมที่แตกต่างกันโดยสิ้นเชิง การแช่แข็งกระบวนการก่อนจะลบการกลับไปกลับมาส่วนใหญ่
ราคาซื้อเครื่องพิมพ์คือจำนวนที่น้อยที่สุดในต้นทุนตลอดอายุการใช้งาน ตัวเลขที่มากขึ้นได้แก่ เครื่องมือ พลังงาน การบำรุงรักษา และการหยุดทำงานโดยไม่ได้วางแผน และสิ่งเหล่านั้นได้รับอิทธิพลจากตัวเลือกข้อมูลจำเพาะที่ทำไว้เมื่อหลายปีก่อน
อายุการใช้งานของเครื่องมือขึ้นอยู่กับการจัดตำแหน่ง ทุกๆ 10 มิลลิเมตรของการเอียงของสไลด์หรือการโก่งตัวของเฟรมจะปรากฏเป็นระยะห่างของแม่พิมพ์ที่ไม่สม่ำเสมอ และระยะห่างที่ไม่สม่ำเสมอจะทำให้เกิดครีบ การสึกหรอที่ขอบ การครูด และการเจาะร้าว แท่นพิมพ์ที่มีความแข็งเพียงพอสำหรับงานมักจะจ่ายส่วนต่างของต้นทุนเฟรมผ่านอายุการใช้งานของดายที่ขยายออกไปเพียงอย่างเดียว โดยเฉพาะอย่างยิ่งบนดายแบบโปรเกรสซีฟที่ซึ่งความล้มเหลวของสถานีเดียวจะหยุดทั้งสายการผลิต
การใช้พลังงานถูกครอบงำโดยมู่เล่และขนาดของมอเตอร์ การกดที่มีมู่เล่ขนาดใหญ่จะช่วยฟื้นความเร็วได้รวดเร็วยิ่งขึ้นระหว่างจังหวะและดึงกระแสที่สม่ำเสมอมากขึ้น ในขณะที่การกดที่ความเร็วจำกัดจะทำให้มอเตอร์ทำงานหนักและทำให้ตัวเครื่องร้อนขึ้น เมื่อกดเซอร์โว ภาพจะเปลี่ยนไป: ไดรฟ์จะดึงกระแสสูงสุดในระหว่างการขึ้นรูป ดังนั้นการจ่ายไฟฟ้า การเดินสายเคเบิล และการจัดการการนำพลังงานกลับมาใช้ใหม่จึงสมควรได้รับความสนใจในขั้นตอนข้อมูลจำเพาะมากกว่าในการทดสอบเดินเครื่อง
ข้อกำหนดด้านความปลอดภัยไม่สามารถต่อรองได้และมีความเฉพาะเจาะจงมากขึ้น การป้องกันด้วยกลไก ประตูที่เชื่อมต่อกัน ม่านแสงพร้อมการปิดเสียงสำหรับการป้อนอัตโนมัติ การควบคุมด้วยสองมือสำหรับสถานีโหลดแบบแมนนวล และระบบตรวจสอบเบรกที่ตรวจสอบประสิทธิภาพการหยุดเป็นพื้นฐานปกติ การตรวจสอบน้ำหนักและการป้องกันแม่พิมพ์มีความสำคัญเท่าเทียมกันในทางปฏิบัติ เนื่องจากจะเปลี่ยนความล้มเหลวของเครื่องมือที่ช้าให้กลายเป็นเครื่องจักรที่หยุดทำงานและบันทึกไว้ในบันทึกการบำรุงรักษา
ค่าใช้จ่ายอื่นอีกสองรายการมักถูกประเมินต่ำเกินไป อากาศอัดจะใช้สำหรับการถ่วงดุล การสั่งงานคลัตช์ และระบบกันกระแทกแบบนิวแมติก และการรั่วไหลในวงจรนั้นจะแสดงขึ้นเป็นการตอบสนองของคลัตช์ที่ไม่แน่นอนและการทรงตัวของสไลด์ดริฟท์ การหล่อลื่นเป็นประการที่สอง: ระบบหมุนเวียนอัตโนมัติพร้อมการกรองและการตรวจสอบแรงดันจะแปลงสิ่งที่เคยเป็นงานประจำวันแบบแมนนวลให้เป็นการเปลี่ยนตัวกรองตามกำหนดเวลา และจะจับปั๊มที่ชำรุดก่อนที่จะกลายเป็นจุดที่มีคะแนน
เครื่องอัดแบบกลไกเป็นเครื่องจักรที่แข็งแกร่ง แต่สึกหรอในตำแหน่งที่คาดเดาได้ และการสึกหรอสามารถวัดได้เป็นเวลานานก่อนที่จะปรากฏให้เห็นในชิ้นส่วน
สื่อที่ได้รับการดูแลตามกำหนดเวลาสามารถทำงานได้นานหลายทศวรรษ การกดดำเนินการจนกว่าบางสิ่งบางอย่างจะพังมักจะต้องอาศัยการตาย สัปดาห์การผลิต และความสัมพันธ์กับลูกค้า ความแตกต่างของต้นทุนระหว่างทั้งสองแนวทางส่วนใหญ่เป็นการดูแลระบบ ได้แก่ รายการตรวจสอบ ชุดเกณฑ์ความคลาดเคลื่อน และบุคคลที่รับผิดชอบในการบันทึกตัวเลข
ขั้นตอนสุดท้ายคือการตรวจสอบว่าเครื่องจักรที่นำเสนอจะยังคงเหมาะสมในห้าปี เมื่อส่วนผสมของชิ้นส่วนเปลี่ยนไปและค่าพิกัดความเผื่อลดลง การตรวจสอบเล็กน้อยครอบคลุมความเสี่ยงส่วนใหญ่
ซัพพลายเออร์ที่มีการผลิตในบริษัทมักจะตอบคำถามเหล่านี้ด้วยภาพวาดและขนาด แทนที่จะใช้คำคุณศัพท์ ตัวอย่างเช่น Bolun สร้างช่วงการกดบนระบบการผลิตแบบครบวงจรที่ครอบคลุมการออกแบบ การผลิตส่วนประกอบหลัก และการประกอบขั้นสุดท้าย ซึ่งเป็นการจัดเตรียมที่ทำให้แผนภาพโหลดและตัวเลขการโก่งตัวมีความหมายมากกว่าการประมาณค่า ผู้ซื้อประเมินก ผู้จำหน่ายเครื่องกดไฟฟ้า ควรถือว่าความสามารถในการสร้างตัวเลขเหล่านั้นตามคำขอเป็นตัวกรองแรก ก่อนที่ราคาจะเข้าสู่การสนทนา
เครื่องอัดพลังงานเป็นแนวคิดง่ายๆ ที่ดำเนินการด้วยความแม่นยำที่ไม่ธรรมดา กล่าวคือ เก็บพลังงานไว้ในมวลที่หมุนได้ ปล่อยพลังงานผ่านการเชื่อมโยงที่ทวีคูณแรง และนำทางผลลัพธ์อย่างแม่นยำจนแม่พิมพ์สามารถตัด งอ หรือดึงโลหะให้อยู่ภายในเสี้ยววินาทีของมิลลิเมตร หรือนับหมื่นครั้งต่อวัน ทุกสิ่งที่สำคัญในข้อกำหนดจะตามมาจากประโยคนั้น
น้ำหนักจะบอกคุณถึงเพดาน เส้นโค้งแรงจะบอกคุณว่าคุณสามารถใช้เส้นโค้งได้ที่ไหน เฟรมจะบอกคุณว่าเฟรมอยู่ตรงกลางดายมากน้อยเพียงใด ไดรฟ์จะบอกคุณว่าการเคลื่อนไหวได้รับการแก้ไขหรือตั้งโปรแกรมได้ เบาะรองนั่ง เตียง และความสูงของตัวปิดบอกคุณว่าเครื่องมือของคุณจะพอดีหรือไม่และจะยังคงอยู่หรือไม่
เมื่อทำห้าสิ่งเหล่านั้นให้ถูกต้อง แล้วแท่นพิมพ์จะกลายเป็นเครื่องจักรที่น่าสนใจน้อยที่สุดในโรงงาน ซึ่งเป็นสิ่งที่ควรจะเป็นอย่างแน่นอน หากทำผิดแล้วจะกลายเป็นคอขวดในทุกการสนทนาที่เริ่มต้นด้วย


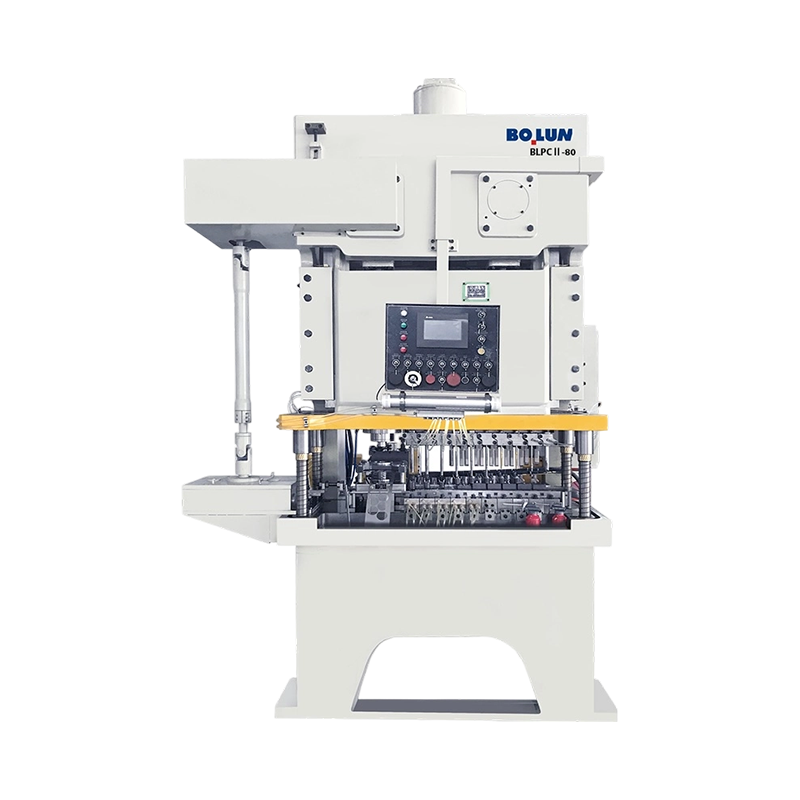
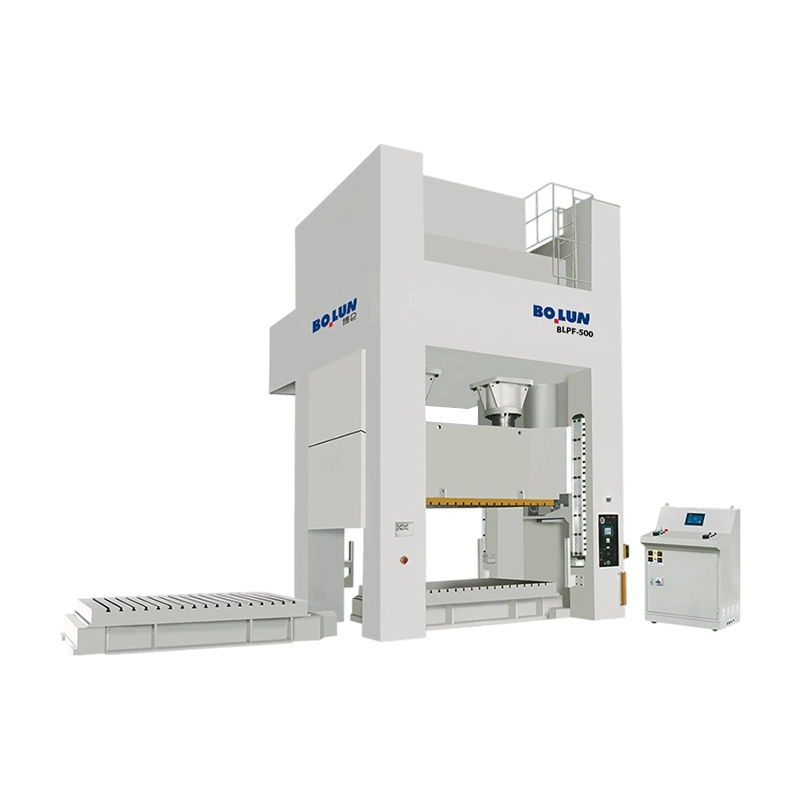
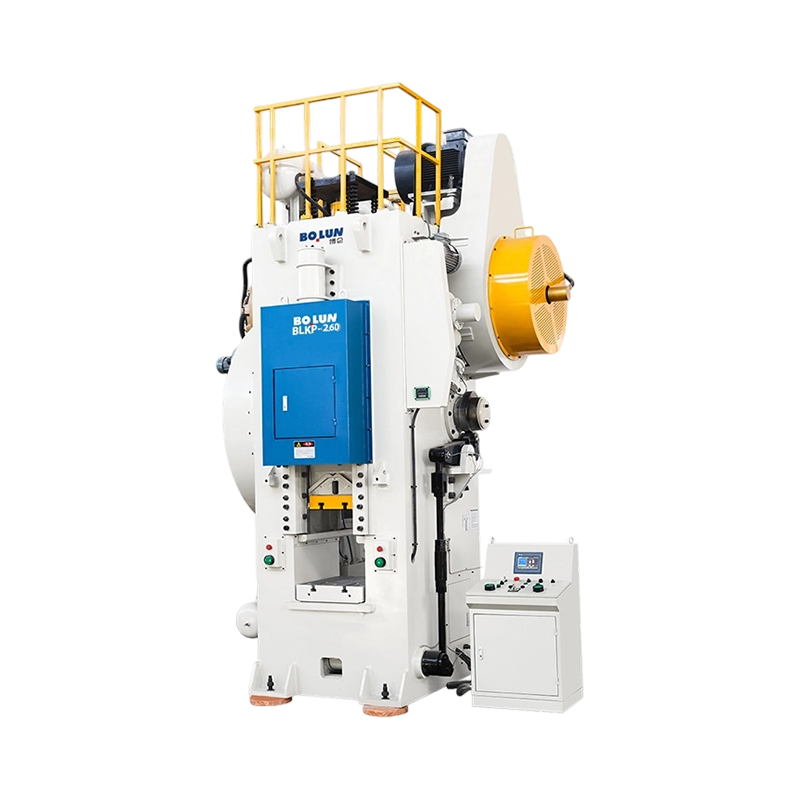
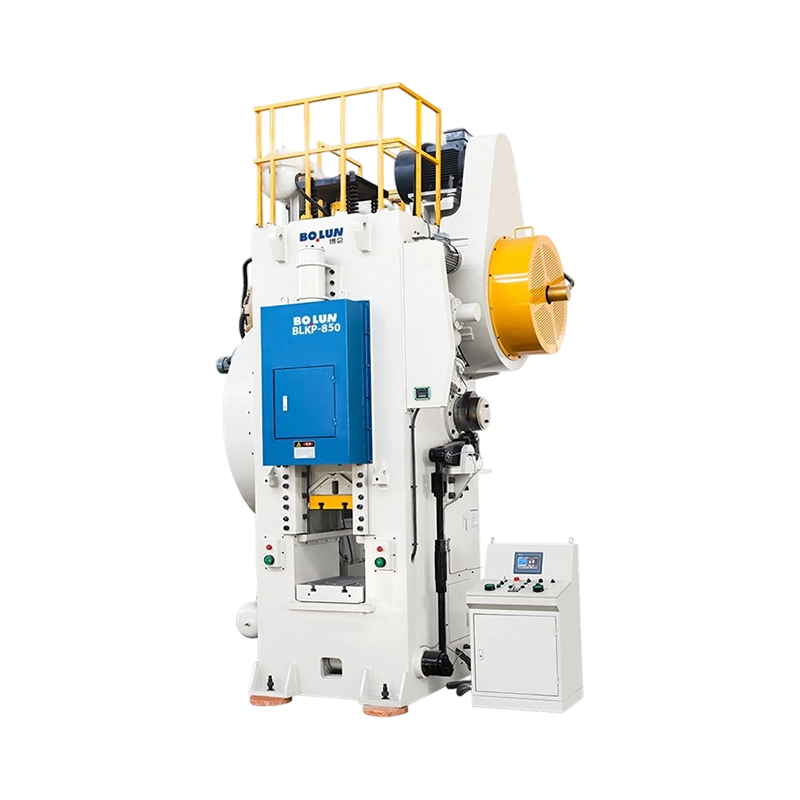
พาวเวอร์เพรสคืออะไร? A power press หรือเรียกอีกอย่างว่า stampi...
เครื่องปั้มกำลังแบ่งออกเป็นสองวิธีหลัก: โดยโครงสร้างเฟรมซึ่งแยกออ...
ในขณะที่อุตสาหกรรมการผลิตก้าวไปสู่ระบบอัตโนมัติและการผลิตอัจฉริยะอย่างต่อเนื่...
ติดต่อเรา

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, เมืองเฉิงโจว, จังหวัดเจ้อเจียง, จีน
พร้อม ที่จะเริ่มต้น?
Get in Touch

ตอนนี้!
เจ้อเจียง โบหลุน

