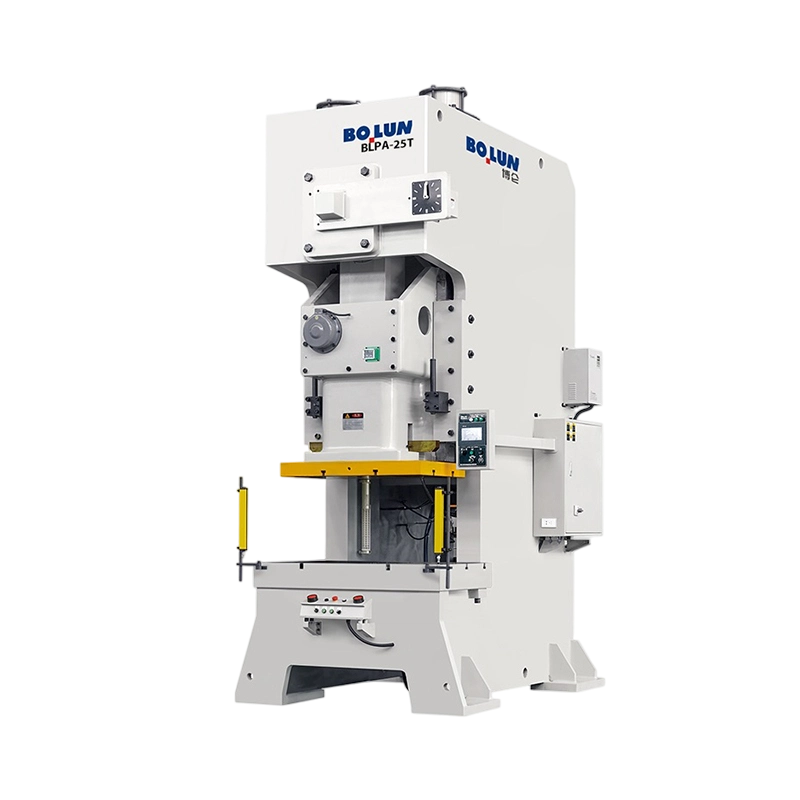
พาวเวอร์เพรสแบบจุดเดียวแบบเปิดจะขับเคลื่อนสไลด์จากการเชื่อมต่อเดียวที่ตรงกลาง ซึ่งช่วยให้เครื่องเรียบง่ายและประหยัดสำหรับงานเบา ในขณะที่พาวเวอร์เพรสแบบสองจุดแบบเปิดจะขับเคลื่อนสไลด์จากการเชื่อมต่อสองจุดที่มีระยะห่างตามความกว้าง ซึ่งช่วยเพิ่มความสมดุลของโหลด ความขนานกัน และความทนทานต่อดายที่กว้างขึ้น . โดยทั่วไปแล้วจะเลือกใช้การกดจุดเดียวสำหรับการปั๊มขึ้นรูปขนาดเล็ก การเจาะ และการขึ้นรูปแสงที่มีน้ำหนักมากถึงประมาณ 100 ตัน ในขณะที่การกดแบบจุดเดียวมักจะถูกกำหนดไว้สำหรับชิ้นส่วนขนาดใหญ่และแรงตั้งแต่ประมาณ 100 ตันถึงประมาณ 300 ตัน .
สำหรับผู้ซื้อและวิศวกรโรงงาน การตัดสินใจเชิงปฏิบัติขึ้นอยู่กับคำถามสามข้อ: แม่พิมพ์มีขนาดใหญ่แค่ไหน แรงอยู่ห่างจากจุดศูนย์กลางของรางเลื่อนเท่าใด และต้องมีพิกัดความเผื่อที่เข้มงวดเพียงใด การกดจุดเดียวมักเป็นตัวเลือกที่ถูกต้องเมื่อชิ้นส่วนมีขนาดเล็กและอยู่ตรงกลาง ในขณะที่การกดจุดสองจุดจะปลอดภัยกว่าและแม่นยำกว่าเมื่อแม่พิมพ์ขยายกว้างหรืองานอยู่นอกศูนย์กลาง
ไดรฟ์ส่วนกลาง ต้นทุนที่ต่ำกว่า โหลดแบบตั้งศูนย์เท่านั้น
ไดรฟ์สองตัวสมดุลและแม่นยำยิ่งขึ้น
ทั้งสองใช้ open C หรือ gap frame
โหลดที่ผิดปกติทำให้เกิดการเอียงและการสึกหรอ
อ เครื่องกดไฟฟ้าแบบเปิด ใช้กรอบรูปตัว C เปิดสามด้าน ช่วยให้เข้าถึงพื้นที่แม่พิมพ์ได้ง่าย และทั้งรุ่นจุดเดียวและจุดคู่ก็ใช้ปรัชญาของเฟรมนี้ร่วมกัน ในขณะที่วิธีขับเคลื่อนสไลด์ต่างกัน .
คอเปิดช่วยให้ผู้ปฏิบัติงานและอุปกรณ์ป้อนเข้าถึงแม่พิมพ์จากด้านหน้าและด้านข้าง สิ่งนี้มีประโยชน์สำหรับร้านขายงานและโรงงานขนาดกลางที่มีการเปลี่ยนแม่พิมพ์บ่อยครั้ง ข้อเสียคือเฟรมจะโค้งงอเมื่อรับน้ำหนักมากกว่าการออกแบบแบบปิด ดังนั้นการจัดเรียงไดรฟ์และแรงที่ใช้จึงมีความสำคัญเป็นพิเศษ
ในการออกแบบทั้งสองแบบ เพลาข้อเหวี่ยงหรือเยื้องศูนย์กลางจะแปลงการหมุนของมู่เล่เป็นการเคลื่อนขึ้นและลงของตัวเลื่อนผ่านก้านเชื่อมต่อหนึ่งอันหรือมากกว่า จำนวนจุดเชื่อมต่อจะกำหนดว่าแรงขึ้นรูปจะไปถึงตัวสไลด์อย่างไร และปัจจัยเดียวนั้นกำหนดประสิทธิภาพ ต้นทุน และความเหมาะสมของเครื่องจักรแต่ละเครื่อง
ที่ กดไฟจุดเดียวแบบเปิด ส่งแรงขึ้นรูปทั้งหมดผ่านจุดเชื่อมต่อจุดเดียว ซึ่งมักจะอยู่ใกล้เส้นกึ่งกลางของสไลด์ ดังนั้นแม่พิมพ์จะต้องจัดตำแหน่งอย่างแม่นยำกับจุดนั้นเพื่อหลีกเลี่ยงการโหลดที่ไม่สม่ำเสมอ .
เนื่องจากมีการเชื่อมต่อไดรฟ์เพียงจุดเดียว การออกแบบจุดเดียวจึงมีชิ้นส่วนที่เคลื่อนไหวน้อยลง เพลาข้อเหวี่ยงหรือการจัดเรียงที่ผิดปกติง่ายกว่า และต้นทุนการผลิตที่ต่ำกว่า งานบำรุงรักษามีน้อยลง ซึ่งเหมาะกับโรงงานและร้านค้าขนาดเล็กที่มีเจ้าหน้าที่ด้านเทคนิคจำกัด
การกดจุดเดียวจับกับชิ้นส่วนขนาดเล็กที่อยู่ตรงกลาง เช่น ขั้วไฟฟ้า ขายึดขนาดเล็ก แหวนรอง คลิป และงานเจาะธรรมดา เมื่อแรงรวมตัวใกล้ศูนย์กลางของสไลด์และแม่พิมพ์มีขนาดกะทัดรัด เครื่องจักรจะให้ผลลัพธ์ที่สม่ำเสมอในราคาที่แข่งขันได้
เมื่อแรงทำงานอยู่ห่างจากจุดเชื่อมต่อจุดเดียว สไลด์มีแนวโน้มที่จะเอียง และการเอียงนี้จะเพิ่มขึ้นตามระยะห่างระหว่างแรงและศูนย์กลางของไดรฟ์ . งานนอกศูนย์กลางอาจทำให้กิ๊บและไกด์สึกหรอไม่สม่ำเสมอ และผลิตชิ้นส่วนที่มีขนาดหรือความเรียบที่แตกต่างกัน นักออกแบบลดผลกระทบนี้โดยรักษาแม่พิมพ์ให้อยู่ตรงกลาง โดยใช้กิ๊บที่ใหญ่ขึ้น และจำกัดช่วงเวลาเยื้องศูนย์ที่ขอให้กด
ที่ กดไฟสองจุดแบบเปิด ขับเคลื่อนสไลด์จากจุดเชื่อมต่อสองจุดโดยเว้นระยะห่างตามความกว้าง ดังนั้นแรงจะถูกแบ่งระหว่างจุดเชื่อมต่อทั้งสองจุด และสไลด์จะคงระดับไว้ภายใต้น้ำหนักบรรทุกมากขึ้น .
จุดเชื่อมต่อสองจุดซึ่งมักขับเคลื่อนด้วยเพลาข้อเหวี่ยงทั่วไปหรือเพลาเยื้องศูนย์สองจุด จะกระจายน้ำหนักไปตามความกว้างของสไลด์ การจัดเรียงนี้ช่วยลดการเอียงเมื่อแม่พิมพ์กว้างหรือเมื่อแรงไม่อยู่ตรงกลางอย่างสมบูรณ์ นอกจากนี้ยังปรับปรุงความขนานระหว่างสไลด์และฐาน ซึ่งรองรับความทนทานต่อชิ้นส่วนที่แน่นยิ่งขึ้น
การกดสองจุดเหมาะกับดายที่กว้างขึ้น เส้นกั้นที่ยาวขึ้น ดายแบบโปรเกรสซีฟที่มีหลายสถานี และการขึ้นรูปที่ส่งแรงไปทั่วพื้นที่ที่กว้างขึ้น ฉากยึดยานยนต์ ชิ้นส่วนเครื่องใช้ไฟฟ้า และการประทับตราทางไฟฟ้าที่มีคุณสมบัติหลายอย่าง มักจะทำงานได้อย่างน่าเชื่อถือมากขึ้นบนเครื่องสองจุด
การเชื่อมต่อไดรฟ์ที่สองจะเพิ่มส่วนประกอบ ข้อกำหนดในการจัดตำแหน่ง และจุดบำรุงรักษา ต้นทุนเริ่มต้นสูงกว่า และการตั้งค่าต้องให้ความสนใจกับจุดเชื่อมต่อทั้งสองจุด เพื่อให้สไลด์มีความสมดุล ข้อดีคือมีเสถียรภาพมากขึ้นและขอบเขตการทำงานที่กว้างขึ้น
ที่ comparison below highlights the trade offs that matter most when choosing a drive configuration for an open frame press .
| ลักษณะเฉพาะ | กดจุดเดียว | กดสองจุด |
|---|---|---|
| การเชื่อมต่อไดรฟ์ | การเชื่อมต่อส่วนกลางหนึ่งรายการ | การเชื่อมต่อสองแบบตลอดความกว้าง |
| แถบความจุทั่วไป | มากถึงประมาณ 100 ตัน | ประมาณ 100 ถึง 300 ตัน |
| ความอดทนต่อการโหลดนอกศูนย์ | ต่ำ เอียงด้วยแรงเยื้องศูนย์ | ดี แชร์โหลดข้ามสไลด์ |
| ความเท่าเทียมภายใต้ภาระ | ต้องใช้การตั้งศูนย์กลางแม่พิมพ์อย่างระมัดระวัง | บำรุงรักษาได้ดีกว่าสำหรับแม่พิมพ์ที่กว้างขึ้น |
| ต้นทุนการซื้อสัมพัทธ์ | ล่าง | สูงกว่า |
| จุดบำรุงรักษา | ส่วนประกอบของไดรฟ์น้อยลง | ตลับลูกปืนและการเชื่อมต่อเพิ่มเติมที่ต้องตรวจสอบ |
| ชิ้นส่วนทั่วไป | ช่องว่างและขั้วต่อขนาดเล็กตรงกลาง | วงเล็บกว้างและแม่พิมพ์แบบโปรเกรสซีฟ |
ที่ location of the working force relative to the drive connection determines whether the slide stays level, so understanding load position is the foundation for choosing between the two designs .
เมื่อแรงแม่พิมพ์อยู่ตรงกลางเหนือจุดเชื่อมต่อ การกดจุดเดียวจะทำงานเกือบจะเหมือนกับเครื่องจักรในอุดมคติ โดยมีการสึกหรอสม่ำเสมอและมีขนาดของชิ้นส่วนที่มั่นคง แม่พิมพ์ขนาดเล็กที่วางอย่างระมัดระวังที่เส้นกึ่งกลางเป็นจุดที่น่าสนใจสำหรับการออกแบบนี้
การโหลดที่ผิดปกติจะสร้างช่วงเวลาที่พยายามเอียงสไลด์ ตัวอย่างเช่น แม่พิมพ์ที่มีคมตัดอยู่ห่างจากศูนย์กลางไดรฟ์ 50 มิลลิเมตรด้วยการกดจุดเดียว สามารถสร้างความเอียงที่เห็นได้ชัดเจนซึ่งจะปรากฏเป็นเสี้ยนที่ด้านหนึ่งของชิ้นส่วน การกดสองจุดจะช่วยลดช่วงเวลานี้โดยการแบ่งแรงระหว่างการเชื่อมต่อทั้งสอง ดังนั้นแม่พิมพ์เดียวกันมักจะทำงานโดยมีความผิดเพี้ยนน้อยกว่า
วางแผนเค้าโครงแม่พิมพ์เพื่อให้จุดศูนย์กลางแรงตัดรวมอยู่ใกล้ศูนย์กลางไดรฟ์มากที่สุด หากไม่สามารถย้ายเซนทรอยด์ไปที่ศูนย์กลางได้ การออกแบบควรเลื่อนไปทางเครื่องจักรที่มีจุดสองจุด หรือเพิ่มคุณสมบัติการนำทาง เช่น โครงที่หนักกว่าและส่วนประกอบแม่พิมพ์ที่สมดุล
การเลือกควรขึ้นอยู่กับชิ้นส่วน แม่พิมพ์ และข้อกำหนดด้านความคลาดเคลื่อน มากกว่าพิจารณาจากราคาเพียงอย่างเดียว เนื่องจากการกำหนดค่าไดรฟ์ที่ไม่ตรงกันทำให้เกิดปัญหาซ้ำแล้วซ้ำอีกซึ่งมีต้นทุนมากกว่าการประหยัดเบื้องต้น .
วัดความกว้างของแม่พิมพ์และการแพร่กระจายของสถานีตัดหรือขึ้นรูป แม่พิมพ์ที่มีศูนย์กลางแคบและอยู่ตรงกลางสามารถใช้งานร่วมกับเครื่องจักรที่มีจุดเดียวได้ ในขณะที่แม่พิมพ์ที่มีความกว้างและเครื่องมือแบบก้าวหน้าแบบหลายสถานีมักจะต้องมีการรองรับแบบจุดสองจุด
คำนวณแรงเฉือนหรือแรงขึ้นรูปจากเส้นรอบวง ความหนาของวัสดุ และความต้านทานแรงเฉือน รักษาระยะห่างไว้ประมาณ 20 เปอร์เซ็นต์ต่ำกว่าน้ำหนักที่กำหนดสำหรับการทำงานตามปกติ หากแรงสูงสุดอยู่ใกล้ความจุจุดเดียว การกดสองจุดจะทำให้มีพื้นที่สำหรับการเปลี่ยนแปลงมากขึ้น
ชิ้นส่วนที่มีปริมาณมากและมีพิกัดความเผื่อต่ำจะได้รับประโยชน์จากความเสถียรของการกดสองจุด เนื่องจากการขนานกันจะคงอยู่นานขึ้นระหว่างการตรวจสอบแต่ละครั้ง งานต้นแบบที่มีปริมาณน้อยหรืองานระยะสั้นมักจะสามารถจัดการได้อย่างประหยัดด้วยเครื่องจุดเดียว
น้ำหนักเป็นคำอธิบายเพียงส่วนหนึ่งของแท่นพิมพ์ ดังนั้นผู้ซื้อควรประเมินระยะชัก ความสูงปิด ขนาดเตียง และความจุพลังงานพร้อมกับการกำหนดค่าไดรฟ์ .
ผู้ผลิตให้คะแนนระวางน้ำหนักตามระยะทางที่กำหนดก่อนจุดศูนย์ตายล่าง งานขึ้นรูปที่ต้องการแรงสูงสุดที่จุดสโตรคอื่นอาจเกินขีดความสามารถที่ปลอดภัย ดังนั้นจุดพิกัดควรตรงกับความต้องการของกระบวนการ
ความยาวช่วงชักควรรองรับส่วนที่ยาวที่สุดและอุปกรณ์ป้อน ในขณะที่ความสูงปิดต้องรวมความสูงของชุดแม่พิมพ์และชิ้นส่วนใดๆ ที่ซ้อนกัน การกดสองจุดด้วยเฟรมที่ใหญ่ขึ้นอาจมีตัวเลือกความสูงในการปิดมากขึ้นสำหรับเครื่องมือแบบก้าวหน้า
| ข้อมูลจำเพาะ | ทำไมมันถึงสำคัญ | คำถามที่ต้องถามซัพพลายเออร์ |
|---|---|---|
| พิกัดระวางน้ำหนักและจุดเรตติ้ง | ตั้งค่ากำลังความปลอดภัยสูงสุด | พิกัดระยะสโตรคใดใช้ได้? |
| โหลดประหลาดที่อนุญาต | จำกัดการทำงานของศูนย์ | เฟรมนี้ช่วงเวลาสูงสุดคือเท่าใด? |
| ข้อกำหนดความเท่าเทียมของสไลด์ | ควบคุมความแม่นยำของชิ้นส่วน | รับประกันความคลาดเคลื่อนใดเมื่อโหลดเต็มที่? |
| จังหวะต่อนาที | กำลังการผลิต | อัตรานี้ใช้ได้กับน้ำหนักที่กำหนดหรือไม่ |
| ขนาดเตียงและหมอนข้าง | ขนาดแม่พิมพ์และห้องติดตั้ง | Die set ขนาดใดที่พอดีโดยไม่ต้องดัดแปลง? |
การออกแบบแม่พิมพ์และการกำหนดค่าไดรฟ์ต้องได้รับการพิจารณาร่วมกัน เนื่องจากแม่พิมพ์ที่ทำงานได้ดีในเครื่องหนึ่งสามารถผลิตชิ้นส่วนที่ไม่ดีในเครื่องอื่นได้ .
วางแม่พิมพ์เพื่อให้แรงตัดรวมตกใกล้กับศูนย์กลางของชุดขับเคลื่อน เสานำทางและบุชชิ่งควรมีขนาดสำหรับการรับน้ำหนักด้านข้างที่คาดไว้ และฐานเสียบแม่พิมพ์ควรมีความกว้างเพียงพอที่จะทำให้หมัดและดายอยู่ในแนวเดียวกันใต้สไลด์
โปรเกรสซีฟกระจายกำลังไปทั่วหลายสถานี เมื่อกดสองจุด ให้จัดเรียงสถานีเพื่อให้โหลดมีการกระจายเท่าๆ กันระหว่างจุดเชื่อมต่อทั้งสองจุด โหลดของสถานีที่ไม่สม่ำเสมอยังคงสามารถสร้างเอฟเฟกต์โมเมนต์ได้ ดังนั้นควรตรวจสอบการคำนวณแรงสำหรับแต่ละสถานี
ระบบนำทางที่หนักกว่าและพื้นผิวที่สึกหรอแข็งช่วยควบคุมการวางแนวที่ไม่ตรงในการออกแบบทั้งสอง การตรวจสอบเสานำ บุชชิ่ง และพื้นผิวกิ๊บเป็นประจำช่วยให้แม่พิมพ์เคลื่อนที่ได้อย่างราบรื่น และปกป้องคุณภาพของชิ้นส่วนในระยะยาว
ความแม่นยำในการตั้งค่าเป็นตัวกำหนดว่าการกำหนดค่าอย่างใดอย่างหนึ่งบรรลุประสิทธิภาพการออกแบบหรือไม่ และควรมีการตรวจสอบการจัดตำแหน่งในการเปลี่ยนแม่พิมพ์ทุกครั้ง .
ทำความสะอาดหมอนข้างและฐานรองแม่พิมพ์ วางตำแหน่งแม่พิมพ์ตามเครื่องหมายกึ่งกลาง และยึดให้เท่าๆ กันด้วยแรงบิดที่ระบุ ตั้งค่าความสูงของการปิดตามข้อกำหนดของแม่พิมพ์ และยืนยันการปิดด้วยฟีลเลอร์เกจก่อนดำเนินการด้วยความเร็วในการผลิต
ตรวจสอบความขนานระหว่างตัวเลื่อนและเตียงโดยใช้ตัวบอกตำแหน่งที่จุดต่างๆ ทั่วเตียง การกดจุดสองจุดควรแสดงค่าที่สม่ำเสมอตลอดความกว้าง ในขณะที่การกดจุดเดียวอาจแสดงการเปลี่ยนแปลงที่มากขึ้นหากแม่พิมพ์อยู่นอกศูนย์กลาง บันทึกการอ่านเพื่อระบุการเคลื่อนตัวของเวลา
เมื่อกดสองจุด จุดเชื่อมต่อทั้งสองจุดจะต้องเชื่อมต่ออย่างสม่ำเสมอ ตรวจสอบความยาวก้านสูบ สภาพของบุชชิ่ง และจังหวะการขับเคลื่อน เพื่อไม่ให้ตัวสไลด์บิดเบี้ยวระหว่างจังหวะ ระยะเวลาที่ไม่สอดคล้องกันจะแสดงเป็นคุณสมบัติของชิ้นส่วนที่ไม่สม่ำเสมอและมีเสียงรบกวนที่ผิดปกติ
ความต้องการในการบำรุงรักษาเพิ่มขึ้นตามจำนวนการเชื่อมต่อของไดรฟ์ ดังนั้นการกดสองจุดจึงจำเป็นต้องมีการตรวจสอบตามแผนมากกว่าเครื่องจุดเดียว .
มุ่งเน้นไปที่แบริ่งเชื่อมต่อส่วนกลาง ระยะห่างของกิ๊บ สภาพคลัตช์และเบรก และการหล่อลื่นเพลาข้อเหวี่ยงหลัก เนื่องจากโหลดมีความเข้มข้น จึงควรตรวจสอบการสึกหรอของกิ๊บและการสึกหรอของไกด์บ่อยครั้งเมื่อไหลออกจากดายตรงกลาง
ตรวจสอบแบริ่งเชื่อมต่อทั้งสองชุด ชุดก้านสูบทั้งสอง และกิ๊บทั้งสองชุด ตรวจสอบว่าการหล่อลื่นเข้าถึงทุกจุดและการสึกหรอของทั้งสองด้านในอัตราที่ใกล้เคียงกัน การสึกหรอที่ไม่สม่ำเสมอระหว่างด้านข้างเป็นสัญญาณเตือนล่วงหน้าว่าการวางตำแหน่งหรือการโหลดแม่พิมพ์จำเป็นต้องได้รับการดูแล
การกดเฟรมแบบเปิดยังคงก่อให้เกิดอันตรายจากการกระแทกและการพันกันอย่างรุนแรง และระบบความปลอดภัยจะต้องตรงกับการกำหนดค่าไดรฟ์และวิธีการป้อน .
ใช้เครื่องป้องกันแบบตายตัว เครื่องป้องกันแบบอินเตอร์ล็อค ม่านแสง หรืออุปกรณ์ตรวจจับที่ป้องกันไม่ให้มือเข้าไปในระหว่างจังหวะ คอที่เปิดต้องได้รับการจัดการอย่างระมัดระวังเพราะทำให้สามารถเข้าถึงอันตรายได้จากหลายทิศทาง
การควบคุมด้วยมือทั้งสองข้างจะป้องกันไม่ให้มือทั้งสองข้างอยู่ห่างจากแม่พิมพ์ในระหว่างการตี วัดระยะหยุดและเวลาหยุดอย่างสม่ำเสมอ เนื่องจากการสึกหรอของเบรกเปลี่ยนแปลงค่าเหล่านี้ แท่นพิมพ์ที่วิ่งเกินอาจทำให้เครื่องมือเสียหายและเป็นอันตรายต่อผู้ปฏิบัติงาน
ผู้ปฏิบัติงานและพนักงานซ่อมบำรุงจำเป็นต้องได้รับการฝึกอบรมเกี่ยวกับการจัดการแม่พิมพ์ ขั้นตอนการตั้งค่า และการปิดแท็กเอาต์ก่อนทำงานภายในใดๆ ปฏิบัติตามข้อกำหนดการป้องกันเครื่องจักรที่ใช้ในประเทศของคุณ เช่น กฎ OSHA ในสหรัฐอเมริกาหรือคำสั่งของยุโรปที่เกี่ยวข้อง
การใช้งานจริงจะแสดงวิธีใช้การกำหนดค่าทั้งสองนี้ในการผลิตรายวัน และตัวอย่างด้านล่างสะท้อนถึงหลักปฏิบัติทั่วไปมากกว่ารุ่นเครื่องจักรเฉพาะ .
การกดจุดเดียวเล็กๆ ที่ใช้แม่พิมพ์ตัดตรงกลางสามารถผลิตหน้าจอเทอร์มินัลได้ในอัตราระยะชักสูง เนื่องจากชิ้นส่วนมีขนาดเล็กและมีแรงอยู่ตรงกลาง การออกแบบจุดเดียวจึงให้เอาต์พุตที่เชื่อถือได้ด้วยต้นทุนอุปกรณ์ที่ต่ำกว่า
ขายึดที่กว้างขึ้นพร้อมคุณสมบัติการเจาะและการขึ้นรูปที่หลากหลาย มักจะทำงานด้วยการกดสองจุด น้ำหนักบรรทุกที่ใช้ร่วมกันและความขนานที่ดีขึ้นช่วยรักษาตำแหน่งของรูและความเรียบตลอดการดำเนินการผลิตที่ยาวนาน
ชิ้นส่วนอุปกรณ์ที่รวมการพับและการดัดงอบนพื้นที่แม่พิมพ์ที่กว้างมักได้ประโยชน์จากเครื่องจักรแบบสองจุด การกระจายแรงที่สม่ำเสมอช่วยลดความแปรผันของสปริงกลับและปรับปรุงการประกอบให้พอดี
ราคาซื้อเป็นเพียงส่วนหนึ่งของการตัดสินใจ และต้นทุนการเป็นเจ้าของทั้งหมดรวมถึงอัตราของเสีย อายุการใช้งานของแม่พิมพ์ ค่าแรงในการบำรุงรักษา และเวลาหยุดทำงาน .
สำหรับชิ้นส่วนขนาดเล็กที่อยู่ตรงกลาง การกดจุดเดียวสามารถให้ต้นทุนรวมต่ำที่สุดได้ เนื่องจากการขับเคลื่อนที่ง่ายกว่าและราคาทุนที่ต่ำกว่าเหมาะกับงานระยะสั้นและงานที่มีความซับซ้อนต่ำ การประหยัดจะหายไปอย่างรวดเร็วหากแม่พิมพ์นอกศูนย์กลางทำให้เกิดเศษบ่อยครั้งหรือการสึกหรอของเครื่องมือตั้งแต่เนิ่นๆ
การกดสองจุดมักจะตอบแทนด้วยเศษที่ต่ำกว่า อายุแม่พิมพ์ที่ยาวนานขึ้น และความแม่นยำน้อยลงสำหรับชิ้นส่วนที่มีปริมาณกว้างหรือสูง ราคาซื้อที่สูงขึ้นจะสมเหตุสมผลเมื่อการดำเนินการผลิตใช้เวลานานและข้อกำหนดความคลาดเคลื่อนที่ยอมรับได้เข้มงวด
ปัญหาเกี่ยวกับไดรฟ์ส่วนใหญ่จะแสดงเป็นชิ้นส่วนที่ไม่สม่ำเสมอ การสึกหรอที่ผิดปกติ หรือเสียงรบกวน และการตรวจสอบที่มีโครงสร้างจะค้นหาสาเหตุได้เร็วกว่าการลองผิดลองถูก .
ครีบด้านเดียวมักบ่งบอกถึงความเอียงที่เกิดจากการกดไม่อยู่ตรงกลางในการกดจุดเดียว หรือการขนานที่ไม่สม่ำเสมอในการกดสองจุด ตรวจสอบการตั้งศูนย์กลางของดายก่อน จากนั้นตรวจสอบความขนานและระยะห่างของกิบ
การสึกหรอที่หนักกว่าของกิ๊บตัวเดียวบ่งบอกถึงการโหลดที่ผิดปกติหรือการวางแนวที่ไม่ตรง ปรับตำแหน่งแม่พิมพ์ รีเซ็ตระยะห่าง และตรวจสอบพื้นผิวตัวนำ การเปลี่ยนกิ๊บที่ชำรุดก่อนที่สไลด์จะเสียหายจะช่วยป้องกันการซ่อมแซมที่มีค่าใช้จ่ายสูง
การน็อคอาจมาจากบูชเชื่อมต่อที่สึกหรอ ตัวยึดที่หลวม หรือความแตกต่างของเวลาระหว่างจุดเชื่อมต่อ หยุดการอัด ตรวจสอบการเชื่อมต่อแต่ละรายการ และยืนยันระยะห่างของบุชชิ่งก่อนเริ่มการผลิตต่อ
คำถาม: พาวเวอร์เพรสแบบจุดเดียวแบบเปิดคืออะไร?
เป็นเครื่องกดเฟรม C แบบเปิดที่ขับเคลื่อนสไลด์จากจุดเชื่อมต่อหนึ่งจุดใกล้กับศูนย์กลาง ทำให้มีโครงสร้างที่เรียบง่ายและต้นทุนต่ำสำหรับงานเบาที่อยู่ตรงกลาง .
คำถาม: เครื่องกดแบบเปิดสองจุดแบบเปิดคืออะไร?
เป็นแท่นพิมพ์แบบเปิดที่ขับเคลื่อนสไลด์จากจุดเชื่อมต่อสองจุดผ่านความกว้าง แบ่งเบาภาระและปรับปรุงความขนานบนดายที่กว้างขึ้น
คำถาม: เหตุใดการโหลดจากศูนย์กลางจึงทำให้เกิดปัญหาในการกดจุดเดียว
แรงนอกศูนย์กลางจะสร้างช่วงเวลาที่เอียงสไลด์ ซึ่งทำให้กิบสึกไม่สม่ำเสมอ มีรอยขรุขระที่ด้านใดด้านหนึ่งของชิ้นส่วน และความแปรผันของมิติ .
คำถาม: โดยทั่วไปการกดจุดเดียวครอบคลุมความจุเท่าใด
โดยทั่วไปแล้วการกดจุดเดียวจะมีน้ำหนักมากถึงประมาณ 100 ตัน ขึ้นอยู่กับขนาดเฟรมและการออกแบบ โดยมีพิกัดที่แน่นอนที่กำหนดโดยผู้ผลิต
คำถาม: เมื่อใดจึงควรเลือกการกดจุดคู่?
เลือกการกดแบบจุดคู่สำหรับแม่พิมพ์แบบกว้าง เครื่องมือแบบก้าวหน้า แรงนอกศูนย์กลาง และชิ้นส่วนที่มีพิกัดความเผื่อต่ำที่ผลิตในระยะยาว .
คำถาม: Open Frame ส่งผลต่อความแม่นยำอย่างไร
อ open frame flexes more under load than a closed frame, so drive configuration, die centering, and parallelism checks become especially important for accuracy.
คำถาม: ฉันจะคำนวณแรงที่จำเป็นสำหรับการดำเนินการตัดโลหะได้อย่างไร
คูณเส้นรอบวงของการตัดด้วยความหนาของวัสดุและความต้านทานแรงเฉือน จากนั้นเพิ่มข้อกำหนดในการขึ้นรูปและระยะขอบด้านความปลอดภัยที่ต่ำกว่ากำลังการผลิตที่กำหนดประมาณ 20 เปอร์เซ็นต์ .
คำถาม: การบำรุงรักษาแบบ Double Point Press แตกต่างกันอย่างไร
การกดจุดคู่จำเป็นต้องตรวจสอบแบริ่งเชื่อมต่อทั้งสอง ก้านสูบทั้งสอง และชุดกิบส์ทั้งสองชุด พร้อมทั้งยืนยันว่าทั้งสองฝ่ายสึกหรอในอัตราที่ใกล้เคียงกัน
คำถาม: อะไรทำให้เกิดเสี้ยนด้านเดียวบนชิ้นส่วนที่มีการประทับตรา
ครีบด้านเดียวมักจะชี้ให้เอียงจากการโหลดที่กึ่งกลางหรือความขนานที่ไม่สม่ำเสมอ และการแก้ไขเริ่มต้นด้วยการตรวจสอบการวางศูนย์กลางของดายและระยะห่างของกิบ
คำถาม: การกดจุดเดียวถูกกว่าการเป็นเจ้าของหรือไม่?
สำหรับชิ้นส่วนขนาดเล็กที่อยู่ตรงกลางซึ่งมีการจัดวางแม่พิมพ์อย่างระมัดระวัง การกดจุดเดียวมักจะมีต้นทุนรวมต่ำกว่า แต่การทำงานนอกศูนย์กลางสามารถลบข้อได้เปรียบนั้นได้เนื่องจากเศษเหล็กและการสึกหรอของเครื่องมือ .


ในด้านการขึ้นรูปโลหะ การผลิตโลหะแผ่น การปั๊มขึ้นรูป และการเจาะ เครื่องกดถือเป...
เมื่อไม่นานนี้ ผู้จัดการฝ่ายผลิตของโรงงานชิ้นส่วนโลหะขนาดกลางประสบปัญหาที่...
แท่นพิมพ์ไม่ใช่เครื่องจักรประเภทใดประเภทหนึ่ง เป็นตระกูลของเครื่องขึ้นรูปโ...
ผู้ซื้อที่เปรียบเทียบแท่นพิมพ์แบบเปิดช่องว่างขนาด 45 ตันสำหรับเส้นยึดมักจะ...
เครื่องพิมพ์ 2 เครื่องสามารถบรรทุกป้ายชื่อได้ 200 ตันและยังคงผลิตชิ้นส่วนท...
วางแท่นพิมพ์แบบเปิดเฟรม 160 ตันและแท่นพิมพ์แบบปิด 160 ตันเคียงข้างกัน และจ...
ติดต่อเรา

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, เมืองเฉิงโจว, จังหวัดเจ้อเจียง, จีน
พร้อม ที่จะเริ่มต้น?
Get in Touch

ตอนนี้!
เจ้อเจียง โบหลุน

