แม่พิมพ์ตีขึ้นรูปเย็นไม่ค่อยประกาศความล้มเหลวล่วงหน้า วันหนึ่ง เครื่องทำงานอย่างราบรื่นด้วยความเร็ว 45 จังหวะต่อนาที ทำให้เกิดเพลาสองขั้นที่มีฐานเป็นหน้าแปลน วันรุ่งขึ้น ผู้ปฏิบัติงานได้ยินเสียงคลิกเบาๆ ที่ด้านล่างของจังหวะ และการตรวจสอบเผยให้เห็นหมัดที่หักอย่างหมดจดที่รอยต่อระหว่างศีรษะกับก้าน ใบหน้าที่แตกหักจะแสดงรอยชายหาดที่ลากกลับไปยังรัศมีการเปลี่ยนแปลง 0.3 มม. ที่ระบุเนื่องจากแบบของลูกค้าไม่อนุญาตให้มีคุณลักษณะที่ใหญ่กว่า รัศมีเล็กๆ นั้น เมื่อรวมกับแรงเจาะ 180 กิโลนิวตัน และการกดไม่ตรงแนว 0.05 มม. ระหว่างการเจาะและแม่พิมพ์ ทำให้งานตีขึ้นรูปเย็นตามปกติกลายเป็นเครื่องมือที่สร้างขึ้นใหม่โดยไม่ได้วางแผนไว้และเปลี่ยนเวลาหยุดทำงานโดยสิ้นเชิง
นี่คือความจริงของการออกแบบเครื่องมือตีขึ้นรูปเย็น ซึ่งแตกต่างจากแม่พิมพ์ปั๊มซึ่งส่วนใหญ่จัดการแรงดัดงอและแรงเฉือน เครื่องมือตีขึ้นรูปเย็นจะต้องทนแรงกดดันจากการสัมผัสที่ 1,500 ถึง 2,500 MPa สำหรับจังหวะนับแสนครั้ง ในขณะที่ความเครียดของชิ้นงานจะแข็งตัวในทุกจังหวะ งานของนักออกแบบเครื่องมือไม่ใช่แค่การคัดลอกรูปทรงของชิ้นส่วนลงในช่องแม่พิมพ์เท่านั้น มันคือการสร้างระบบที่สมบูรณ์ของการเจาะ เม็ดมีด วงแหวนความเค้น เครื่องดีดตัว การหล่อลื่น และการตั้งค่าเครื่องจักร ที่จะรักษาความเค้นให้อยู่ภายในขีดจำกัดความล้าของวัสดุเครื่องมือ คงความแม่นยำของมิติของชิ้นส่วนที่หลอม และมอบอายุการใช้งานเครื่องมือที่ประหยัด
บทความนี้จะอธิบายหลักการในทางปฏิบัติของการออกแบบเครื่องมือตีขึ้นรูปเย็นสำหรับวิศวกรเครื่องมือ นักวางแผนกระบวนการ และผู้จัดการฝ่ายผลิตที่ทำงานกับเครื่องอัดขึ้นรูปเย็น โดยครอบคลุมถึงสภาพแวดล้อมในการโหลด การทำงานของส่วนประกอบเครื่องมือแต่ละชิ้น การเลือกวัสดุ การออกแบบวงแหวนความเค้น กฎทางเรขาคณิต การวางแผนลำดับการขึ้นรูป การหล่อลื่น การป้องกันความล้มเหลว และอิทธิพลของตัวปั๊มเอง เป้าหมายคือการจัดเตรียมชุดกฎการออกแบบที่สามารถนำมาใช้โดยตรงเพื่อลดการแตกหักของเครื่องมือ ลดเวลาหยุดทำงาน และปรับปรุงความแม่นยำของส่วนประกอบหลอมเย็น
การตีขึ้นรูปเย็นจะทำให้โลหะเปลี่ยนรูปที่อุณหภูมิห้องหรือสูงกว่าอุณหภูมิเล็กน้อยเมื่อความร้อนที่เกิดจากการเสียรูปพลาสติกยังคงอยู่ในเครื่องมือและชิ้นงาน เนื่องจากโลหะไม่เคยมีอุณหภูมิถึงการตกผลึกซ้ำ ความเครียดของชิ้นงานจึงแข็งตัวอย่างต่อเนื่องในระหว่างการชัก ซึ่งหมายความว่าแรงที่จำเป็นในการเปลี่ยนรูปชิ้นส่วนจะเพิ่มขึ้นเมื่อจังหวะดำเนินไป และขั้นตอนการสอบเทียบขั้นสุดท้ายของจังหวะจะได้รับแรงกดสัมผัสสูงสุด
จากมุมมองของนักออกแบบเครื่องมือ ตัวเลขสามตัวมีความสำคัญมากที่สุด ประการแรกคือแรงกดสัมผัสที่ไหล่ดายและหน้าเจาะ สำหรับเหล็กกล้าคาร์บอนที่มีโครงสร้าง เช่น AISI 1018 หรือ 1045 การอัดขึ้นรูปไปข้างหน้ามักจะสร้างแรงกดสัมผัสที่ 1,200 ถึง 1,800 MPa ในขณะที่การอัดขึ้นรูปถ้วยไปด้านหลังสามารถดันแรงกดที่หน้าเจาะได้มากกว่า 2,000 MPa อย่างที่สองคือความเครียดพลาสติกที่สะสมบนชิ้นงาน ชิ้นส่วนที่มีหน้าตัดลดลงร้อยละ 70 จะสะสมความเครียดมากพอที่จะเพิ่มความเครียดในการไหลของวัสดุตั้งต้นที่อบอ่อนเป็นสองเท่า ประการที่สามคือจำนวนจังหวะที่เครื่องมือต้องรอด แคมเปญการผลิตสำหรับตัวยึด แหวนแบริ่ง หรือส่วนประกอบเพลาโดยทั่วไปจะใช้ชิ้นส่วนตั้งแต่ 50,000 ถึง 500,000 ชิ้น ซึ่งทำให้วัสดุเครื่องมืออยู่ในสภาวะความล้ารอบสูง
เงื่อนไขเหล่านี้จะแยกการออกแบบเครื่องมือตีขึ้นรูปเย็นออกจากรูปแบบแม่พิมพ์อื่นๆ เกือบทุกประเภท แม่พิมพ์ปั๊มขึ้นรูปรับแรงดัดงอไม่เกิน 500 MPa แม่พิมพ์ตีขึ้นรูปร้อนทำงานที่อุณหภูมิสูง แต่ความเค้นในการไหลของชิ้นงานต่ำ ดังนั้นแรงดันแม่พิมพ์จึงอยู่ต่ำกว่าประมาณ 500 MPa เครื่องมือตีขึ้นรูปเย็นจะต้องมีชิ้นงานที่แข็ง แข็งแรง และมีฤทธิ์กัดกร่อนไปพร้อมๆ กัน ขณะเดียวกันก็ส่งแรงที่ผลักวัสดุเครื่องมือให้ใกล้กับกำลังรับแรงอัด ตารางด้านล่างเปรียบเทียบเงื่อนไขที่มีอิทธิพลต่อการตัดสินใจในการออกแบบเครื่องมือ
| พารามิเตอร์ | การตีขึ้นรูปร้อน | การตีขึ้นรูปเย็น |
|---|---|---|
| อุณหภูมิชิ้นงาน | 900–1,250 องศาเซลเซียส | 20–200 องศาเซลเซียส |
| ความเครียดในการไหลของชิ้นงาน | 50–200 เมกะปาสคาล | 500–1,500 เมกะปาสคาล |
| แรงดันสัมผัสแม่พิมพ์ทั่วไป | 200–500 เมกะปาสคาล | 1,000–2,500 เมกะปาสคาล |
| ข้อกังวลของเครื่องมือหลัก | ความล้าจากความร้อนและการตรวจสอบความร้อน | ความเหนื่อยล้าทางกลและการสึกหรอ |
| การสัมผัสแรงดึงของแม่พิมพ์ | ต่ำ | สูงต้องใช้แรงกด |
| ความทนทานต่อส่วนที่ทำได้ | IT12–IT16 | IT7–IT9 |
ความหมายโดยนัยในทางปฏิบัติก็คือ ทุกการตัดสินใจในการออกแบบเครื่องมือตีขึ้นรูปเย็น ไม่ว่าจะเป็นการเลือกเหล็กกล้าเครื่องมือ จำนวนวงแหวนความเค้น การขัดเงาของโพรง รัศมีมุม และสารหล่อลื่น ล้วนมีไว้เพื่อจัดการสภาวะที่รุนแรงเหล่านี้อย่างน้อยหนึ่งสภาวะ เมื่อเครื่องมือเกิดข้อผิดพลาดโดยไม่คาดคิด มักเป็นเพราะผู้ออกแบบประเมินค่าเครื่องมือหนึ่งต่ำไป
เครื่องมือตีขึ้นรูปเย็นคือการประกอบชิ้นส่วนที่มีความแม่นยำซึ่งทำงานร่วมกัน ไม่ใช่บล็อกแม่พิมพ์ด้วยเครื่องจักรเพียงชิ้นเดียว โดยปกติแล้วชุดเครื่องมือที่สมบูรณ์จะประกอบด้วย:
แต่ละส่วนประกอบมีประเภทของโหลดที่แตกต่างกัน หมัดทำงานเป็นหลักในการบีบอัด แต่การวางตำแหน่งที่ไม่ตรงหรือรูปทรงเรขาคณิตของชิ้นส่วนที่ไม่สมมาตรจะเพิ่มการโค้งงอ เม็ดมีดแม่พิมพ์รับแรงดันในแนวรัศมีจากชิ้นงานที่พยายามขยายออกไปด้านนอก วงแหวนความเค้นจะรับความเค้นแรงดึงของห่วงแรงดึง ซึ่งปลอดภัยกว่าสำหรับวัสดุ เนื่องจากแหวนถูกเลือกเพื่อความเหนียวและไม่สัมผัสกับชิ้นงาน เครื่องดีดตัวจะถูกบีบอัดระหว่างการถอดชิ้นส่วน และแผ่นรองจะต้องต้านทานการเยื้องที่พื้นผิวเฉพาะที่จุดสัมผัส
กระบวนการออกแบบควรเป็นไปตามลำดับที่มีระเบียบวินัย เริ่มต้นจากการวาดชิ้นส่วนที่เสร็จแล้วและกำหนดขั้นตอนการขึ้นรูปตามลำดับก่อนที่จะออกแบบโพรงแม่พิมพ์แต่ละอัน สำหรับแต่ละขั้นตอน ให้ออกแบบรูปทรงโพรงของเม็ดมีดและโปรไฟล์การเจาะ ประมาณกำลังการขึ้นรูปสูงสุดและความดันในแนวรัศมี เลือกวัสดุเครื่องมือสำหรับส่วนประกอบแต่ละชิ้น ออกแบบชุดประกอบวงแหวนความเค้นโดยใช้กฎกระบอกผนังหนาที่อธิบายไว้ในบทความนี้ สุดท้าย ระบุการตกแต่งพื้นผิว การเคลือบ การหล่อลื่น และระบบดีดออก การเปลี่ยนจากรูปทรงของชิ้นส่วนไปสู่การตัดเฉือนโดยตรงโดยไม่มีการวิเคราะห์นี้เป็นสาเหตุที่พบบ่อยที่สุดที่เครื่องมือตีขึ้นรูปเย็นใหม่ๆ ล้มเหลวในการกดทดลอง
การเลือกใช้วัสดุเครื่องมือคือการตัดสินใจเพียงครั้งเดียวที่จะกำหนดอายุการใช้งานของเครื่องมือและราคาต่อชิ้นส่วนที่หลอมได้โดยตรงที่สุด เครื่องมือตีขึ้นรูปเย็นจะต้องมีความแข็งที่อุณหภูมิใช้งาน มีกำลังอัดสูงกว่า 2,000 MPa มีความเหนียวเพียงพอที่จะต้านทานการแตกร้าว และทนทานต่อการสึกหรอต่อพื้นผิวโลหะที่สะอาดและมีฤทธิ์กัดกร่อน ไม่มีเกรดใดที่จะตอบสนองความต้องการทั้งหมดได้อย่างสมบูรณ์แบบ ดังนั้นผู้ออกแบบจึงปรับสมดุลตามการปฏิบัติงาน
เหล็กกล้าเครื่องมืองานเย็น เช่น AISI D2, A2 และ O1 เป็นตัวเลือกที่ประหยัดที่สุดสำหรับงานวิ่งระยะสั้นและงานโหลดต่ำ โดยมีความเหนียวและความสามารถในการขึ้นรูปที่ดี แต่มีความแข็งและความต้านทานต่อการสึกหรอจำกัด และจะอ่อนตัวลงอย่างรวดเร็วหากความร้อนจากการเสียดสีทำให้เครื่องมือมีอุณหภูมิสูงกว่า 200 °C ยังคงมีประโยชน์สำหรับแผ่นรองหลัง ตัวจับยึด และเครื่องมือระยะสั้น
เหล็กกล้าความเร็วสูง เช่น M2 และ M42 จะคงความแข็งไว้ที่อุณหภูมิการทำงานที่สูงขึ้น และเป็นตัวเลือกมาตรฐานสำหรับการเจาะอัดขึ้นรูปและเม็ดมีดในการผลิตในปริมาณปานกลาง ปริมาณโลหะผสมที่สูงกว่าทำให้มีความทนทานต่อการสึกหรอได้ดีกว่าเหล็กกล้าเครื่องมืองานเย็น เหล็กกล้าความเร็วสูงโลหะผสมผง เช่น เหล็กกล้าที่ใกล้เคียงกับส่วนประกอบ PM-M4 ปรับปรุงทั้งความต้านทานการสึกหรอและความเหนียวเมื่อเทียบกับ HSS ทั่วไป เนื่องจากคาร์ไบด์ที่ละเอียดและกระจายตัวสม่ำเสมอจะช่วยลดจำนวนจุดเริ่มต้นของการแตกร้าว ตอนนี้เป็นค่าเริ่มต้นสำหรับการเจาะที่ใช้ระยะเวลานานและเม็ดมีดแม่พิมพ์รับภาระสูงในการตีขึ้นรูปเย็น
ทังสเตนคาร์ไบด์ ซึ่งโดยทั่วไปจะเป็นเกรดที่มีการยึดติดด้วยโคบอลต์ในช่วง K05 ถึง K20 ให้กำลังรับแรงอัดสูงสุดและความต้านทานการสึกหรอของวัสดุเครื่องมือทั่วไป เม็ดมีดคาร์ไบด์สามารถทนทานต่อจังหวะนับล้านในการอัดขึ้นรูปชิ้นส่วนขนาดเล็กและดำเนินการปรับขนาด อย่างไรก็ตาม คาร์ไบด์แทบไม่มีความเหนียวเลย โดยจะแตกง่ายภายใต้การโค้งงอ การกระแทก หรือการเยื้องศูนย์ ดังนั้นชุดเครื่องมือจึงต้องได้รับการออกแบบให้โหลดคาร์ไบด์ในรูปแบบการบีบอัดเท่านั้น โดยมีการนำทางการเจาะที่เข้มงวดและความเร็วกระแทกที่ควบคุมได้
| ตระกูลวัสดุ | ความแข็ง | กำลังรับแรงอัด | การใช้งานทั่วไป |
|---|---|---|---|
| เหล็กกล้าเครื่องมืองานเย็น (คลาส D2, A2) | 58–62 เหล็กแผ่นรีดร้อน | 2,000–2,400 เมกะปาสคาล | การชกระยะสั้น ตาย ผู้สนับสนุน |
| เหล็กกล้าความเร็วสูง (คลาส M2, M42) | 62–65 เหล็กแผ่นรีดร้อน | 2,500–3,200 เมกะปาสคาล | พั้นช์ระยะปานกลางและเม็ดมีดดาย |
| ไฮสปีดโลหะผง (คลาส PM-M4) | 64–67 เหล็กแผ่นรีดร้อน | 3,000–3,800 เมกะปาสคาล | หมัดระยะไกล ดายโหลดสูง |
| ทังสเตนคาร์ไบด์ (K05–K20) | 88–92 ฮรา | 3,500–5,500 เมกะปาสคาล | เม็ดมีดสำหรับการอัดขึ้นรูปและการปรับขนาดขนาดเล็ก |
กฎการปฏิบัติสำหรับการเลือกเบื้องต้น: สำหรับชิ้นส่วนที่มีเส้นผ่านศูนย์กลางภายนอกสูงสุดต่ำกว่าประมาณ 30 มม. และมีการผลิตมากกว่า 200,000 ชิ้น เม็ดมีดคาร์ไบด์ที่มีการเจาะ PM-HSS คือการผสมผสานที่เชื่อถือได้ สำหรับชิ้นส่วนที่มีเส้นผ่านศูนย์กลางมากกว่า 50 มม. เครื่องมือ PM-HSS หรือ HSS จะให้ความสะดวกมากกว่า เนื่องจากแม่พิมพ์คาร์ไบด์ขนาดนี้จะมีน้ำหนักมาก มีราคาแพง และเปราะ สำหรับการรับแรงในแนวรัศมีที่สูงมาก เม็ดมีดคาร์ไบด์จะถูกใช้กับวงแหวนความเค้นสองวง ดังที่อธิบายไว้ในส่วนถัดไป
การตีขึ้นรูปเย็นเกิดขึ้นที่แรงกดดันซึ่งจะทำให้แม่พิมพ์เหล็กชุบแข็งที่ไม่ได้เสริมแรงแตกในจังหวะแรก วงแหวนความเค้นโดยรอบนั้นมีไว้เพื่อจุดประสงค์เดียว นั่นคือ เพื่อวางเม็ดมีดแม่พิมพ์ไว้ใต้เครื่องอัดแรงอัดที่มีการควบคุม เพื่อให้แรงดันในการตีจะต้องยกเลิกแรงอัดนั้นก่อนที่เม็ดมีดจะเกิดความตึงเครียด
หลักการทำงานมาจากทฤษฎีกระบอกสูบผนังหนา เมื่อมีการกดหรือหดวงแหวนเหล็กชุบแข็งที่มีเส้นผ่านศูนย์กลางภายในเล็กกว่าเส้นผ่านศูนย์กลางภายนอกของเม็ดมีดแม่พิมพ์เล็กน้อย การรบกวนจะสร้างแรงดันในแนวรัศมีที่ส่วนต่อประสาน และการกระจายความเค้นของห่วงผ่านทั้งสองส่วน เม็ดมีดแม่พิมพ์จะได้รับแรงกดของห่วงที่พื้นผิวด้านนอก และรูของเม็ดมีดจะได้รับแรงอัดที่น้อยกว่า ในระหว่างการขึ้นรูป แรงดันในแนวรัศมีจากชิ้นงานจะกระทำต่อรูและจะยกเลิกการบีบอัดเบื้องต้นนี้บางส่วน หากเลือกการรบกวนอย่างถูกต้อง ความเค้นของห่วงตาข่ายที่รูแม่พิมพ์จะยังคงมีแรงอัดหรือแรงดึงเพียงเล็กน้อยตลอดระยะชัก สถานะการบีบอัดจะป้องกันไม่ให้เกิดรอยแตกร้าวและหยุดการแพร่กระจายของรอยแตกขนาดเล็กที่มีอยู่
ค่าการรบกวนในเครื่องมือทุบขึ้นรูปเย็นโดยทั่วไปจะอยู่ระหว่าง 0.15 ถึง 0.35 เปอร์เซ็นต์ของเส้นผ่านศูนย์กลางการผสมพันธุ์ สำหรับเม็ดมีดที่มีเส้นผ่านศูนย์กลางภายนอก 50 มม. การรบกวน 0.2 เปอร์เซ็นต์เท่ากับ 0.10 มม. การรบกวนในเส้นผ่านศูนย์กลาง ซึ่งเป็นปริมาณมากเมื่อวัดกับขีดจำกัดความยืดหยุ่นของวัสดุ การอัดขึ้นรูปย้อนกลับอย่างหนักมักใช้วงแหวนความเค้นที่มีศูนย์กลางสองหรือสามวง วงแหวนแต่ละวงมีการรบกวนที่พอดีกับวงแหวนถัดไป โดยกระจายแรงดันในแนวรัศมีผ่านหน้าตัดทั้งหมดที่ใหญ่ขึ้น เพื่อให้วงแหวนด้านนอกไม่เกิดความล้าเกิน
ตัวแหวนรับความเค้นมักจะทำจากเหล็กกล้าเครื่องมือที่มีความแข็งแรงสูงหรือเหล็กมาราจิ้งที่เหนียวและมีความแข็งแรงสูง ผ่านการอบชุบด้วยความร้อนประมาณ 45 ถึง 55 HRC รูจะต้องกราวด์และลับคมด้วยความแม่นยำเช่นเดียวกับเส้นผ่านศูนย์กลางภายนอกของเม็ดมีด เนื่องจากจุดสูงเฉพาะจุดจะเน้นไปที่ส่วนต่อประสาน ไหล่ที่แหลมคม รูน้ำมัน หรือร่องสลักบนรูของวงแหวนรับแรงเค้นมักเป็นจุดที่เกิดรอยแตกเมื่อยล้าบ่อยครั้ง จำเป็นต้องมีรัศมีที่กว้างขวางและการเปลี่ยนภาพที่ราบรื่น
ลำดับการออกแบบในทางปฏิบัติ: ขั้นแรก ให้กำหนดแรงดันในแนวรัศมีที่คาดหวังที่รูเจาะจากโหลดการขึ้นรูปและพื้นที่สัมผัส ประการที่สอง เลือกอัตราส่วนเส้นผ่านศูนย์กลางภายนอกต่อด้านในของเม็ดมีดอย่างน้อย 2:1 ประการที่สาม คำนวณการรบกวนที่จำเป็นเพื่อให้รูมีแรงอัดที่โหลดสูงสุด ประการที่สี่ ตรวจสอบความเค้นที่เท่ากันในเม็ดมีดแม่พิมพ์และวงแหวนความเค้นด้วยการคำนวณยืดหยุ่นอย่างง่ายหรือการวิเคราะห์องค์ประกอบไฟไนต์ ประการที่ห้า หากวงแหวนความเค้นเกิดความเค้นมากเกินไป ให้เพิ่มวงแหวนที่สองหรือเปลี่ยนเป็นวัสดุที่มีความแข็งแรงสูงกว่า ลำดับนี้เร็วพอที่จะนำไปใช้ในขั้นตอนแนวคิด และแม่นยำเพียงพอที่จะป้องกันความล้มเหลวในการระเบิดที่พบบ่อยที่สุด
ความล้มเหลวก่อนกำหนดของเครื่องมือตีขึ้นรูปเย็นส่วนใหญ่เกิดจากการตัดสินใจทางเรขาคณิตเพียงเล็กน้อย การปฏิบัติตามกฎเกณฑ์ที่เป็นรูปธรรมบางประการจะช่วยขจัดปัญหาการแตกร้าว การครูด และการกะเทาะส่วนใหญ่
ระบุรัศมีการเปลี่ยนแปลงที่กว้าง การเปลี่ยนแปลงทุกครั้งระหว่างหัวเจาะและก้าน ดายบ่าและรู หรือขอบแผ่นรองหลังจะทำหน้าที่เป็นตัวเพิ่มความเครียด รัศมี 0.3 มม. สามารถรวมความเครียดได้สามเท่าเมื่อเทียบกับรัศมี 3 มม. ใช้รัศมีอย่างน้อย 1 มม. สำหรับเครื่องมือขนาดเล็ก และ 2 ถึง 3 มม. สำหรับเครื่องมือที่มีขนาดลักษณะเฉพาะมากกว่า 50 มม. ในกรณีที่การวาดชิ้นส่วนต้องการมุมที่คมชัด ให้เพิ่มความโล่งใจโดยการย้ายการเปลี่ยนแปลงที่สำคัญออกจากเส้นทางโหลดหลัก เช่น การเหยียบชิ้นงานด้วยการตัดอันเดอร์เล็กๆ ที่จะทำการกลึงหลังจากการตีขึ้นรูป
ใช้เทเปอร์บริเวณหมัดและส่วนนูนในแม่พิมพ์ เส้นผ่านศูนย์กลางภายนอกของหมัดควรมีเทเปอร์ 1 ถึง 3 องศาตลอดความยาวการทำงาน ซึ่งจะช่วยลดแรงเสียดทานและป้องกันการครูดเมื่อหมัดถอยกลับ รูเจาะควรมีระยะรับน้ำหนักสั้น 2 ถึง 5 มม. ที่ทางออกของโซนการขึ้นรูป ตามด้วยการผ่อนเส้นผ่านศูนย์กลาง 0.2 ถึง 0.5 มม. เพื่อให้ชิ้นส่วนสัมผัสกับรูเฉพาะในบริเวณแบริ่งเท่านั้น
จัดให้มีความหนาของผนังเพียงพอในเม็ดมีด ในการประมาณครั้งแรก เส้นผ่านศูนย์กลางภายนอกของเม็ดมีดควรมีขนาดเส้นผ่านศูนย์กลางรูที่ใหญ่ที่สุดอย่างน้อยสองเท่า สำหรับช่องขนาด 20 มม. เม็ดมีดแม่พิมพ์ควรมีเส้นผ่านศูนย์กลางภายนอกอย่างน้อย 40 มม. ก่อนที่จะเพิ่มวงแหวนความเค้น แรงดันแนวรัศมีที่การลดสูงอาจทำให้แม่พิมพ์ที่มีผนังบางเกินไปแตกร้าวได้ เนื่องจากเส้นใยด้านนอกจะเกิดแรงดึงโดยไม่คำนึงถึงวงแหวนความเค้น
ขัดเงาตามทิศทางการไหลของวัสดุ ช่องแม่พิมพ์และพื้นผิวการทำงานของหมัดควรขัดให้มี Ra 0.2 ไมโครเมตรหรือดีกว่า โดยให้เครื่องหมายขัดอยู่ในแนวเดียวกับทิศทางที่โลหะเลื่อน รอยขัดที่พาดผ่านทิศทางการไหลจะสร้างความหยาบที่เพิ่มการเสียดสี ดักจับสารหล่อลื่นไม่สม่ำเสมอ และเริ่มการครูด
หลีกเลี่ยงการบั่นทอนและวางแผนการสกัด หากชิ้นส่วนมีส่วนเว้าหรือเทเปอร์แบบย้อนกลับที่ล็อคอยู่ในแม่พิมพ์ ตัวดีดต้องเอาชนะแรงล็อคในทุกจังหวะ หากเป็นไปได้ ให้ออกแบบชิ้นส่วนโดยมีมุมร่างเล็กน้อย 0.5 ถึง 1 องศาบนพื้นผิวภายนอก และเรียวเล็กน้อยในช่องภายใน หากไม่สามารถหลีกเลี่ยงการตัดส่วนล่างได้ ให้พิจารณาแยกแม่พิมพ์หรือส่วนที่เคลื่อนที่ แต่คาดว่าต้นทุนเครื่องมือจะสูงขึ้นและการบำรุงรักษาอย่างต่อเนื่อง
กำหนดพิกัดความเผื่อตามความเป็นจริง โดยทั่วไปการตีขึ้นรูปเย็นจะยึด IT7 ถึง IT9 ซึ่งดีเยี่ยมสำหรับกระบวนการขึ้นรูป การพยายามรักษาพิกัดความเผื่อให้เข้มงวดมากขึ้นจะดันเครื่องมือเข้าใกล้ขีดจำกัดการโก่งตัวแบบยืดหยุ่น และเพิ่มผลกระทบของการวางแนวที่ไม่ถูกต้องของแรงกดและการเปลี่ยนแปลงอุณหภูมิ ค่าความคลาดเคลื่อนของส่วนประกอบของเครื่องมือควรจะเข้มงวดกว่าค่าความคลาดเคลื่อนของชิ้นส่วนห้าถึงสิบเท่า อัตราส่วนเริ่มต้นทั่วไปคือความทนทานต่อชิ้นส่วนหารด้วย 5 สำหรับช่องแม่พิมพ์และขนาดหมัด
การออกแบบเครื่องมือตีขึ้นรูปเย็นไม่สามารถทำได้ด้วยการวาดชิ้นส่วนขั้นสุดท้ายเพียงอย่างเดียว ส่วนประกอบปลอมแปลงเย็นส่วนใหญ่ผลิตขึ้นในการขึ้นรูปหลายครั้ง โดยแต่ละชิ้นมีชุดเครื่องมือของตัวเอง ลำดับการปฏิบัติงานจะกำหนดภาระของเครื่องมือทุกชิ้น และกำหนดการออกแบบเครื่องมือสำหรับแต่ละขั้นตอน
ลำดับทั่วไปสำหรับเพลาที่มีหน้าแปลนอาจดำเนินการดังนี้: ลวดเฉือนหรือสต็อกแท่งให้มีความยาว อ่อนตัวลงหรือหลอมหากวัสดุที่เข้ามาแข็งเกินไป ใช้การเคลือบแบบแปลงและสารหล่อลื่น คว่ำปลายด้านหนึ่งเพื่อสร้างหัวที่ขึ้นรูปขั้นต้น อัดก้านไปข้างหน้าจนถึงเส้นผ่านศูนย์กลางสุดท้าย และปรับเทียบหน้าแปลนโดยใช้จังหวะการกำหนดขนาดสุดท้าย แต่ละขั้นตอนจะกำจัดมวลการเสียรูปในปริมาณที่ควบคุมได้จากเส้นผ่านศูนย์กลางลวดเริ่มต้น
กฎการออกแบบหลักคือการปรับสมดุลการเสียรูปในแต่ละขั้นตอน การจำกัดการลดขนาดหน้าตัดลงประมาณ 60 ถึง 70 เปอร์เซ็นต์ต่อขั้น จะรักษาความดันแม่พิมพ์และความตึงของวัสดุให้อยู่ในขีดจำกัดในทางปฏิบัติสำหรับเหล็กกล้าคาร์บอนและโลหะผสมส่วนใหญ่ เมื่อสูงกว่าช่วงนี้ แรงเจาะที่ต้องการจะเพิ่มขึ้นอย่างมาก แรงกดของเครื่องมือจะเพิ่มขึ้น และชิ้นงานอาจเกิดรอยแตกร้าวภายในหรือรอยต่อของพื้นผิวได้ สำหรับถ้วยที่มีรูปทรงลึก จะมีสามหรือสี่ขั้นตอนเป็นประจำ: ขั้นแรกให้รีดถ้วยไปข้างหลัง จากนั้นจึงวาดผนังถ้วยใหม่ จากนั้นรีดผนังให้มีความหนาขั้นสุดท้าย และสุดท้ายก็เล็มขอบด้านบน
โหลดเครื่องมือคำนวณจากความเค้นในการไหลของชิ้นงานและพื้นที่สัมผัสที่คาดการณ์ไว้ ในการประมาณการครั้งแรก แรงกดที่ต้องการคือพื้นที่หน้าตัดของชิ้นงานที่บริเวณการขึ้นรูปคูณด้วยความเค้นการไหลที่ความเครียดที่เกี่ยวข้อง คูณด้วยแฟคเตอร์แรงเสียดทาน 1.2 ถึง 1.5 ผลลัพธ์นี้จะต้องเปรียบเทียบกับความสามารถในการกดและกำลังรับแรงอัดของหมัด หมัดเรียวยาวสามารถงอได้ก่อนที่แท่นอัดจะถึงน้ำหนักที่กำหนด: อัตราส่วนความเรียวซึ่งมีความยาวหารด้วยเส้นผ่านศูนย์กลาง ควรอยู่ต่ำกว่า 5 สำหรับการเจาะแบบไม่ใช้ไกด์ และยิ่งไปกว่านั้น ต้องใช้ไกด์ปลอกหรือบูชรองรับ สำหรับการอัดขึ้นรูปขนาดกลาง เช่น เครื่องจักร เช่น a BLKP400 เครื่องกดสลับการตีเย็นแบบสมดุลจังหวะ ให้ระวางน้ำหนักที่ต้องการพร้อมส่วนต่างแรงเสียดทานที่พอเหมาะ
 ขายส่ง BLKP-400 อเนกประสงค์ Balanced-Stroke Cold Forging Toggle Type Power Pres Zhejiang Bolun High-Precision Machinery Co., Ltd คือจีนขายส่ง BLKP-400 อเนกประสงค์ Balanced-Stroke Cold Forging ประเภทสลับ Power Pre... ดูผลิตภัณฑ์ →
แต่ละขั้นตอนจะส่งผลต่อการออกแบบเครื่องมือขั้นต่อไป ผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นที่มีพื้นผิวขรุขระจะทำให้แม่พิมพ์ชิ้นถัดไปเป็นรอย ผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นที่มีขนาดใหญ่เกินไปเล็กน้อยจะทำให้ดายสอบเทียบรับภาระมากเกินไป ผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นที่มีแกนอยู่นอกศูนย์กลางจะสร้างภาระที่ไม่สม่ำเสมอและทำให้หมัดเก็บผิวขาด ผู้ออกแบบเครื่องมือจึงควรระบุขนาดของผลิตภัณฑ์ที่ขึ้นรูปขั้นต้นด้วยความระมัดระวังเช่นเดียวกับช่องแม่พิมพ์ขั้นสุดท้าย รวมถึงพิกัดความเผื่อและคุณภาพผิวสำเร็จ ในทางปฏิบัติ ลำดับการขึ้นรูปได้รับการออกแบบก่อน เครื่องมือสำหรับแต่ละขั้นตอนที่สอง และการตรวจสอบโหลดจะถูกทำซ้ำสำหรับทุกขั้นตอนก่อนที่จะผลิตเครื่องมือใดๆ
การหล่อลื่นไม่ใช่การเพิ่มรายละเอียดในตอนท้ายของการออกแบบเครื่องมือ มันเป็นส่วนหนึ่งของระบบเครื่องมือนั่นเอง ในการทุบขึ้นรูปเย็น น้ำมันหล่อลื่นมีหน้าที่สามประการ: ลดแรงเสียดทานที่ส่วนต่อประสานระหว่างชิ้นงานกับเครื่องมือ ลดภาระการขึ้นรูปที่ส่งไปยังเครื่องมือ และป้องกันการสึกหรอของกาว ซึ่งมักเรียกว่าการครูดระหว่างชิ้นงานและพื้นผิวเครื่องมือ
ระบบหล่อลื่นมาตรฐานสำหรับเหล็กกล้าคาร์บอนคือสารเคลือบแปลงซิงค์ฟอสเฟตรวมกับสบู่โซเดียมสเตียเรต ชั้นฟอสเฟตที่มีรูพรุนทำหน้าที่เป็นจุดยึดเชิงกลสำหรับสบู่ และเมื่อรวมกันแล้วจะสร้างฟิล์มที่มีค่าสัมประสิทธิ์แรงเสียดทานที่ชัดเจนในช่วง 0.05 ถึง 0.10 ระบบนี้ใช้มานานหลายทศวรรษเนื่องจากมีประสิทธิภาพและประหยัดสำหรับการผลิตปริมาณมาก กฎระเบียบด้านสิ่งแวดล้อมกำลังผลักดันผู้ผลิตให้หันไปใช้น้ำมันหล่อลื่นทางเลือกมากขึ้นเรื่อยๆ รวมถึงสารเคลือบที่ใช้โพลีเมอร์และสบู่ที่ทำปฏิกิริยาได้ เมื่อเปลี่ยนระบบน้ำมันหล่อลื่น ผู้ออกแบบเครื่องมือจะต้องตรวจสอบสมมติฐานด้านแรงเสียดทานอีกครั้ง: แรงเสียดทานที่สูงขึ้นจะเพิ่มแรงกดดันต่อการเจาะและผนังแม่พิมพ์ และอาจต้องใช้เทเปอร์ขนาดใหญ่ขึ้น โซนแบริ่งสั้นลง หรือการรบกวนของวงแหวนความเครียดเพิ่มเติม
เหล็กสเตนเลสซึ่งแข็งตัวเร็วและทนน้ำได้ง่าย มักจะหล่อลื่นด้วยสารเคลือบออกซาเลตบวกกับโมลิบดีนัมไดซัลไฟด์ โลหะผสมอลูมิเนียมและทองแดงใช้น้ำมันที่มีความหนืดต่ำหรือฟิล์มโพลีเมอร์แห้ง และไม่จำเป็นต้องเคลือบแบบแปลง สำหรับวัสดุทั้งหมด บิลเล็ตควรทำความสะอาดตะกรัน คราบน้ำมัน และสิ่งแปลกปลอมก่อนขึ้นรูป เนื่องจากการแข็งตัวที่ฝังอยู่ในฟิล์มน้ำมันหล่อลื่นทำหน้าที่เป็นเครื่องมือตัดด้วยกล้องจุลทรรศน์บนพื้นผิวแม่พิมพ์
สารเคลือบเครื่องมือทำงานร่วมกับสารหล่อลื่นชิ้นงาน การเคลือบ PVD เช่น โครเมียมไนไตรด์ ไทเทเนียมอลูมิเนียมไนไตรด์ และไทเทเนียมไนไตรด์ช่วยลดแรงเสียดทาน ปรับปรุงความต้านทานการครูด และปกป้องพื้นผิวเครื่องมือที่ฟิล์มสารหล่อลื่นแตกตัวเฉพาะที่ การเคลือบมีประโยชน์อย่างยิ่งกับการเจาะซึ่งจะเลื่อนกับชิ้นงานระหว่างการดึงกลับ จะต้องเคลือบลงบนพื้นและพื้นผิวขัดมัน พื้นผิวที่หยาบจะทำให้การยึดเกาะไม่ดีและการหลุดล่อนเร็ว
ปริมาณการออกแบบที่สำคัญคือความเค้นเฉือนที่พื้นผิวเครื่องมือ หากความเค้นเสียดทานเข้าใกล้ค่าแรงเฉือนของวัสดุเครื่องมือหรือการเคลือบ พื้นผิวจะฉีกขาดและเครื่องมือจะเสียหายอย่างรวดเร็ว มุมเข้าใกล้ที่กว้าง การลงของแบริ่งสั้น และฟิล์มหล่อลื่นที่ต่อเนื่องตลอดช่วงชักเป็นวิธีที่มีประสิทธิภาพมากที่สุดในการรักษาความเค้นเฉือนที่พื้นผิวให้อยู่ในขีดจำกัดที่ปลอดภัย การเปลี่ยนแปลงน้ำมันหล่อลื่นควรกระตุ้นให้เกิดการคำนวณภาระซ้ำอีกครั้ง ไม่ใช่แค่การเปลี่ยนสายการผลิตในเอกสารการผลิต
เครื่องมือตีขึ้นรูปเย็นล้มเหลวในรูปแบบที่เข้าใจกันดีในอุตสาหกรรม การจดจำรูปแบบอย่างรวดเร็วจะบอกผู้ออกแบบว่าต้องเปลี่ยนพารามิเตอร์ใด ตารางด้านล่างแสดงรายการโหมดความล้มเหลวที่พบบ่อยที่สุด สาเหตุหลัก และการดำเนินการออกแบบที่ป้องกัน
| โหมดความล้มเหลว | สาเหตุหลัก | การออกแบบมาตรการรับมือ |
|---|---|---|
| หมัดแตกเมื่อยล้า | การบีบอัดและการดัดงอแบบวงจร ความเข้มข้นของความเค้นที่รัศมีการเปลี่ยนแปลงเล็กน้อย | เพิ่มรัศมีการเปลี่ยนแปลง ใช้ PM-HSS; ปรับปรุงแนวทางหมัด ลดความเร็วการกระแทกใกล้กับจุดศูนย์กลางตายด้านล่าง |
| เม็ดมีดแตก | ความเค้นแรงดึงของห่วงที่รูเจาะ | เพิ่มการรบกวนของวงแหวนความเครียด เพิ่มวงแหวนความเครียดอันที่สอง ขยายเส้นผ่านศูนย์กลางภายนอกของแม่พิมพ์ |
| การวิ่งและการให้คะแนน | การพังทลายของฟิล์มหล่อลื่น พื้นผิวเครื่องมือที่หยาบ แรงดันสูงสุดในพื้นที่ | โปแลนด์ถึง Ra 0.2 หรือดีกว่า ใช้การเคลือบ CrN หรือ TiAlN ปรับปรุงหรือเปลี่ยนน้ำมันหล่อลื่น |
| การเสียรูปพลาสติกของหน้าหมัดหรือไหล่ตาย | ความแข็งของเครื่องมือต่ำกว่าแรงกดสัมผัสที่ต้องการ | เลือก HSS หรือคาร์ไบด์ที่แข็งกว่า ขยายพื้นที่รองรับ ลดแรงกดสัมผัสในท้องถิ่น |
| บิ่นที่ทางเข้าแม่พิมพ์ | แรงกระแทกจากปลายเหล็กแท่ง สเกลแข็ง ขอบทางเข้าแหลมคม | เพิ่มการลบมุมหรือรัศมีทางเข้า เคลือบทางเข้า; ทำความสะอาดบิลเล็ตก่อนขึ้นรูป |
| แหวนความเครียดแตกเมื่อยล้า | การรบกวนมากเกินไป ความเข้มข้นของความเครียดในรูแหวน | คำนวณขนาดการหดตัวใหม่ ขยายเส้นผ่านศูนย์กลางภายนอกของวงแหวน ถอดร่องสลักหรือไหล่ที่แหลมคมออก |
โหมดความล้มเหลวที่สร้างความเสียหายมากที่สุดคือการแตกหักเมื่อยล้าของหมัด โหลดของหมัดเป็นแบบวนรอบ: หมัดจะถูกบีบอัด ยกเลิกการโหลด และบีบอัดอีกครั้งนับสิบหรือหลายร้อยหลายพันครั้ง หากแอมพลิจูดของความเค้นที่หน้าตัดที่เล็กที่สุดสูง รอยแตกร้าวจะเกิดขึ้นที่รัศมีการเปลี่ยนแปลงหรือรอยเจียร และแพร่กระจายจนกระทั่งแตกหัก มาตรการรับมือได้แก่ รัศมีการเปลี่ยนแปลงที่มากขึ้น วัสดุเครื่องมือที่แข็งแกร่งขึ้น การจัดแนวที่ดีขึ้น และความเร็วในการเข้าใกล้ที่ควบคุมได้ใกล้กับจุดศูนย์กลางจุดตายล่าง
เม็ดมีดแตกถือเป็นความล้มเหลวที่อันตรายที่สุดเป็นอันดับสอง เม็ดมีดจะแตกตามแนวรัศมีผ่านผนัง และช่องจะเปิดออกอย่างยืดหยุ่น ดังนั้นชิ้นส่วนจึงมีขนาดใหญ่เกินไปก่อนที่จะเปลี่ยนเม็ดมีด มีสาเหตุมาจากแรงอัดไม่เพียงพอ ซึ่งหมายความว่าแม่พิมพ์เจาะเกิดความตึงภายใต้ภาระ การเพิ่มการรบกวนหรือการเพิ่มวงแหวนความเค้นที่สองมักจะช่วยแก้ไขได้
การครูดจะปรากฏเป็นรอยแต้มบนพื้นผิวหมัดและถ่ายโอนอนุภาคบนชิ้นงาน เป็นปัญหาเรื่องการหล่อลื่นและพื้นผิว: ฟิล์มน้ำมันหล่อลื่นแตกที่จุดแรงดันสูงเฉพาะที่ การขัดพื้นผิวให้มีความหยาบลดลง การใช้การเคลือบที่มีแรงเสียดทานต่ำ หรือการเพิ่มการจ่ายสารหล่อลื่นมักจะหยุดปัญหาดังกล่าว
การเสียรูปแบบพลาสติกของหน้าเจาะหรือบ่าตายเป็นปัญหาด้านความแข็งแรงมากกว่าปัญหาความล้า ความแข็งของเครื่องมือต่ำเกินไปสำหรับแรงกดสัมผัส พื้นผิวจึงยุบตัวลง 0.02 ถึง 0.1 มม. และขนาดของชิ้นส่วนเบี่ยงเบนไปจากพิกัดความเผื่อ วิธีแก้ไขคือเกรดเครื่องมือที่แข็งกว่า เม็ดมีดคาร์ไบด์ หรือการเปลี่ยนแปลงการออกแบบที่กระจายโหลดไปยังพื้นที่ที่ใหญ่ขึ้น
การออกแบบเครื่องมือตีขึ้นรูปเย็นสิ้นสุดที่ส่วนต่อประสานเครื่องมือกด เครื่องจักรจะกำหนดเส้นทางโหลด ความเร็ว และการจัดตำแหน่งที่เครื่องมือต้องทน ดังนั้นการกดจึงสมควรได้รับความสนใจเช่นเดียวกับตัวดาย
คุณลักษณะเครื่องแรกที่ต้องพิจารณาคือความแข็งของเฟรม อ เครื่องกดเพาเวอร์แบบเปิด ซึ่งมักเรียกว่าเครื่องกด C-frame ซึ่งจะเบนแบบยืดหยุ่นภายใต้ภาระ และตัวเลื่อนจะเอียงสัมพันธ์กับเตียง สำหรับระบบพั้นช์ดาย การวางแนวเชิงมุมไม่ตรงจะเพิ่มโมเมนต์การโก่งตัวให้กับพั้นช์ และสร้างการโหลดที่ไม่สม่ำเสมอในช่องดาย เครื่องกดด้านตรงแบบเฟรมปิดซึ่งมีโครงสร้างคอลัมน์ที่สมมาตร จะเบี่ยงเบนน้อยกว่ามากและรักษาแนวหมัดไดย์ไว้ภายใต้โหลดพิกัดเต็ม การตีขึ้นรูปเย็นเป็นกระบวนการที่มีภาระงานสูงและไวต่อความแม่นยำ ดังนั้นการกดเฟรมปิดที่มีความแข็งจึงเป็นทางเลือกที่ปลอดภัยกว่า
ลักษณะที่สองคือเส้นโค้งจังหวะ เครื่องกดข้อเหวี่ยงแบบธรรมดาจะมีความเร็วสไลด์สูงสุดใกล้กับจังหวะกลาง และตีชิ้นงานด้วยความเร็วสูง ตัวขับแบบสลับหรือที่เรียกว่าตัวขับแบบสนับมือ จะทำให้สไลด์ช้าลงเมื่อเข้าใกล้จุดศูนย์กลางตายด้านล่าง และพัฒนาแรงสูงโดยมีความเร็วกระแทกต่ำ ลักษณะการทำงานนี้เกือบจะเหมาะอย่างยิ่งสำหรับการตีขึ้นรูปเย็น: หมัดจะเข้าสู่บิลเล็ตทีละน้อย ชิ้นงานมีเวลาในการไหล และแม่พิมพ์จะไม่ต้องรับแรงกระแทกที่ทำให้เกิดรอยแตกเมื่อล้า ด้วยเหตุนี้ เครื่องอัดแบบสลับจึงเป็นแนวคิดของเครื่องจักรทั่วไปสำหรับการตีขึ้นรูปเย็น ซีรีส์ BLKP ของ Bolun ได้รับการออกแบบทางวิศวกรรมตามหลักการนี้ ตัวอย่างเช่น BLKP260 เครื่องสลับกดขึ้นรูปเย็นที่มีความแม่นยำคล่องตัว เหมาะสำหรับชิ้นส่วนที่มีความแม่นยำขนาดเล็ก เช่น หมุด ตัวยึด และเพลาขนาดเล็ก
 ขายส่ง BLKP-260 Agile Precision Cold Forging Toggle Type Power Press ผู้ผลิต Zhejiang Bolun High-Precision Machinery Co., Ltd คือจีนขายส่ง BLKP-260 Agile Precision Cold Forging Toggle Type Power Press ซัพพลายเออร์ ดูผลิตภัณฑ์ →
ลักษณะที่สามคือการแนะนำแกะ ระบบนำทางที่แม่นยำช่วยให้การเจาะมีศูนย์กลางอยู่ที่แม่พิมพ์ในขณะที่สัมผัสกัน ตัวนำที่สึกหรอหรือหลวมทำให้เกิดการเคลื่อนตัวด้านข้างระหว่างพันช์และดาย ซึ่งเพิ่มความเครียดที่ปลายพันช์ และอาจทำให้เม็ดมีดคาร์ไบด์แตกร้าวได้ แม้ว่าน้ำหนักการกดจะดูเพียงพอก็ตาม การตรวจสอบระยะห่างของแคร่และการปรับไกด์เป็นประจำเป็นการบำรุงรักษาที่ไม่แพงเมื่อเทียบกับดายคาร์ไบด์
เครื่องจักรยังกำหนดพารามิเตอร์เครื่องมือหลายรายการโดยตรงอีกด้วย น้ำหนักกดต้องเกินแรงขึ้นรูปที่คำนวณได้อย่างน้อย 20 ถึง 30 เปอร์เซ็นต์ ความสูงปิดและความยาวระยะชักจะกำหนดความสูงสูงสุดของปึกเครื่องมือ แรงน็อคที่มีอยู่บนเตียงและตัวเลื่อนจำกัดการออกแบบตัวดีดตัวสำหรับโพรงลึก หากแท่นพิมพ์มีเบาะดายไฮดรอลิก ความจุของแท่นจะกำหนดว่าสามารถใช้แรงต้านระหว่างการสโตรกได้หรือไม่
สำหรับงานหนักที่มีการเสียรูปสูง เช่น เพลาหน้าแปลนขนาดใหญ่ หรือการอัดขึ้นรูปยาว เครื่องอัดต้องมีทั้งน้ำหนักและพลังงานในการทำสโตรคให้เสร็จโดยไม่หยุดชะงัก ที่ BLKP850 เครื่องกดสลับการตีขึ้นรูปเย็นสำหรับงานหนัก ให้กำลังการผลิตในระดับอุตสาหกรรม ในขณะที่เส้นโค้งระยะชักที่สมดุลช่วยปกป้องเครื่องมือจากการกระแทก ผู้อ่านที่ต้องการเปรียบเทียบในวงกว้างสามารถอ้างอิงถึงสิ่งนี้ ความรู้เบื้องต้นเกี่ยวกับเครื่องอัดขึ้นรูปเย็น และ อุปกรณ์ขึ้นรูปโลหะ Bolun ครบวงจร มีอยู่บนเว็บไซต์ของบริษัท
 ขายส่ง BLKP-850 ความแข็งแกร่งทางอุตสาหกรรม Heavy-Duty Cold Forging Toggle Type Power Zhejiang Bolun High-Precision Machinery Co., Ltd คือจีนขายส่ง BLKP-850 ความแข็งแกร่งทางอุตสาหกรรม Heavy-Duty Cold Forging Toggle Type Power ... ดูผลิตภัณฑ์ →
แม้แต่นักออกแบบที่มีประสบการณ์ก็ควรตรวจสอบเครื่องมือตีขึ้นรูปเย็นใหม่ก่อนเริ่มดำเนินการตัดเฉือน การวิเคราะห์องค์ประกอบจำกัดเป็นวิธีการตรวจสอบความเครียดของเครื่องมือที่ใช้งานได้จริงที่สุด แบบจำลองของเม็ดมีดแม่พิมพ์และชุดประกอบวงแหวนความเค้นถูกโหลดด้วยแรงดันในแนวรัศมีจากชิ้นงานที่รูแม่พิมพ์ และใช้การรบกวนแบบหดตัวระหว่างวงแหวนเป็นเงื่อนไขเริ่มต้น ผลลัพธ์คือการกระจายความเครียดในทุกองค์ประกอบ ผู้ออกแบบตรวจสอบว่าเม็ดมีดยังคงอยู่ในช่วงความเค้นที่ปลอดภัย และวงแหวนความเค้นอยู่ต่ำกว่าขีดจำกัดความล้าเกินจำนวนรอบที่คาดไว้
การจำลองกระบวนการก้าวไปอีกขั้นด้วยการสร้างแบบจำลองการไหลของวัสดุของชิ้นงานภายในคาวิตี้ โดยเผยให้เห็นการพับ การบรรจุน้อยเกินไป ความเข้มข้นของความเครียดที่มากเกินไป และจุดสูงสุดของการรับน้ำหนักแม่พิมพ์ก่อนที่จะตัดเหล็กใดๆ การจำลองยังสร้างการกระจายแรงกดที่สมจริงบนพื้นผิวแม่พิมพ์ ซึ่งมีความแม่นยำมากกว่าการสมมติให้มีภาระในแนวรัศมีสม่ำเสมอ สำหรับการผลิตในปริมาณมาก ต้นทุนของการจำลองจะได้รับคืนอย่างรวดเร็วโดยผ่านการทดลองซ้ำน้อยลงและอายุการใช้งานเครื่องมือยาวนานขึ้น
หลังจากการผลิตแล้ว ยังจำเป็นต้องมีการทดลองต้นแบบ เครื่องมือถูกติดตั้งบนแท่นพิมพ์ ชิ้นส่วนทดลองจะถูกผลิตด้วยความเร็วที่ลดลง และโหลดการขึ้นรูปจริงจะถูกวัดด้วยโหลดเซลล์หรือโดยการอ่านส่วนแสดงผลน้ำหนักของการกด การตรวจสอบมิติของชิ้นส่วนทดลองช่วยยืนยันรูปทรงของคาวิตี้และค่าเผื่อการสปริงกลับ ชิ้นส่วนการผลิตสองสามร้อยชิ้นแรกสมควรได้รับความสนใจเช่นเดียวกัน เนื่องจากการเปลี่ยนแปลงเล็กน้อยของความยาวของแท่งเหล็ก ความหนาของสารหล่อลื่น หรืออุณหภูมิของเครื่องมือ สามารถเปลี่ยนภาระการขึ้นรูปได้หลายเปอร์เซ็นต์
บันทึกอายุการใช้งานเครื่องมือเป็นฐานข้อมูลที่มีค่าแต่มักถูกละเลย การบันทึกจำนวนจังหวะที่ทำให้เกิดความล้มเหลวสำหรับแต่ละเครื่องมือ โหมดความล้มเหลวที่สังเกต และประวัติการบำรุงรักษา ช่วยให้โรงงานสามารถสร้างประสบการณ์เชิงปฏิบัติได้ เมื่อการออกแบบเครื่องมือใหม่ล้มเหลวเร็วกว่าการออกแบบครั้งก่อน เรกคอร์ดจะแสดงการดำเนินการที่เปลี่ยนแปลงไป เมื่อเวลาผ่านไป ข้อมูลนี้จะเปลี่ยนการออกแบบเครื่องมือจากยานไปสู่กระบวนการทางวิศวกรรมที่ได้รับการจัดการ
รายการตรวจสอบต่อไปนี้สรุปกระบวนการออกแบบที่อธิบายไว้ในบทความนี้ มีวัตถุประสงค์เพื่อใช้อ้างอิงในการทำงานเมื่อวางแผนชุดเครื่องมือตีขึ้นรูปเย็นใหม่
เครื่องมือตีขึ้นรูปเย็นที่ออกแบบมาอย่างดีเป็นผลมาจากการตัดสินใจอย่างมีวินัยเกี่ยวกับความเค้น รูปทรง วัสดุ การหล่อลื่น และการเลือกเครื่องจักร เมื่อการตัดสินใจทั้งหมดทำงานร่วมกัน เครื่องมือจะหายไปในเบื้องหลังของการผลิต: สร้างชิ้นส่วนที่แม่นยำนับพันชิ้น ไม่ต้องให้ความสนใจที่ไม่ได้กำหนดเวลา และล้มเหลวหลังจากผ่านจำนวนรอบที่คาดการณ์ได้และสมเหตุสมผลทางเศรษฐกิจเท่านั้น ประสิทธิภาพการทำงานที่เงียบนั้นเป็นตัววัดที่แท้จริงของการออกแบบเครื่องมือตีขึ้นรูปเย็นที่ดี
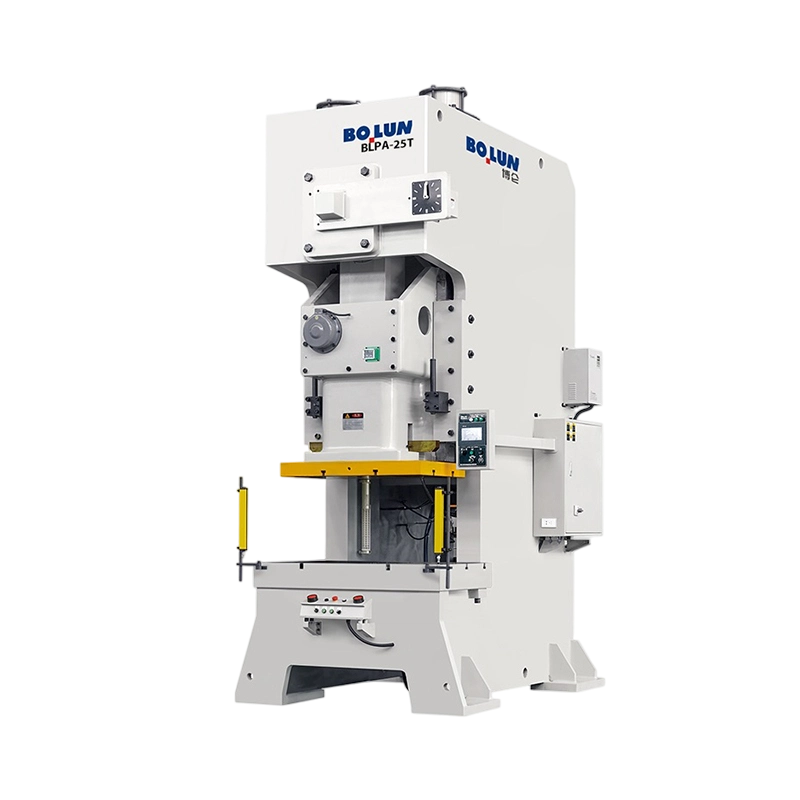


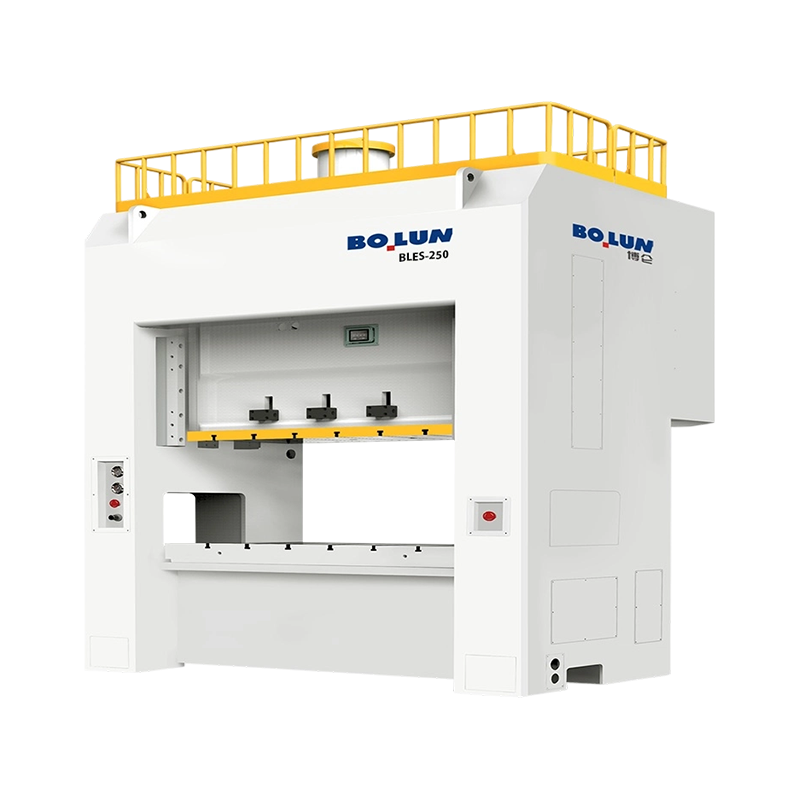
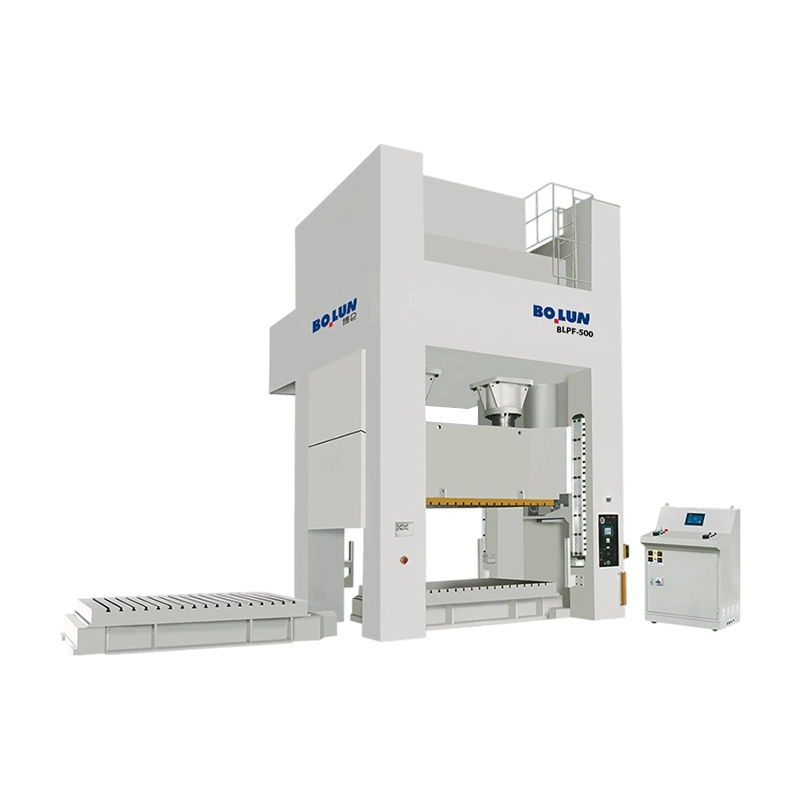
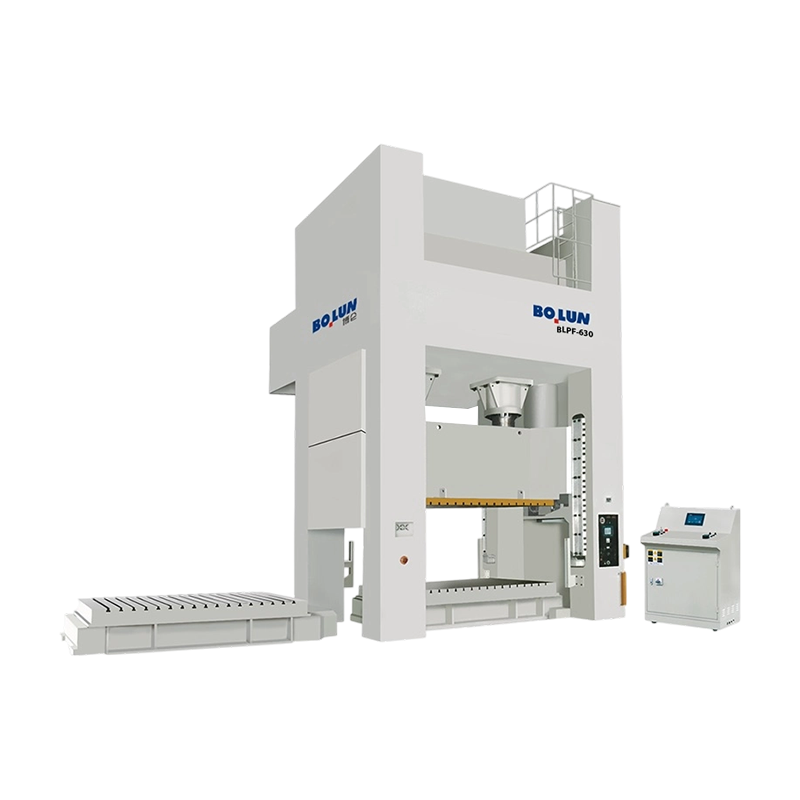
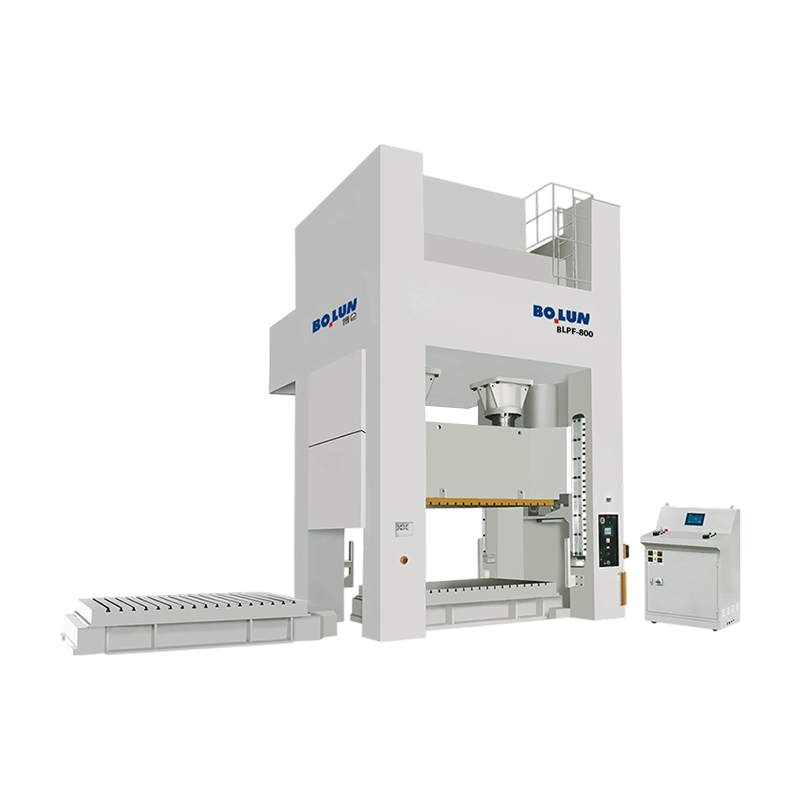
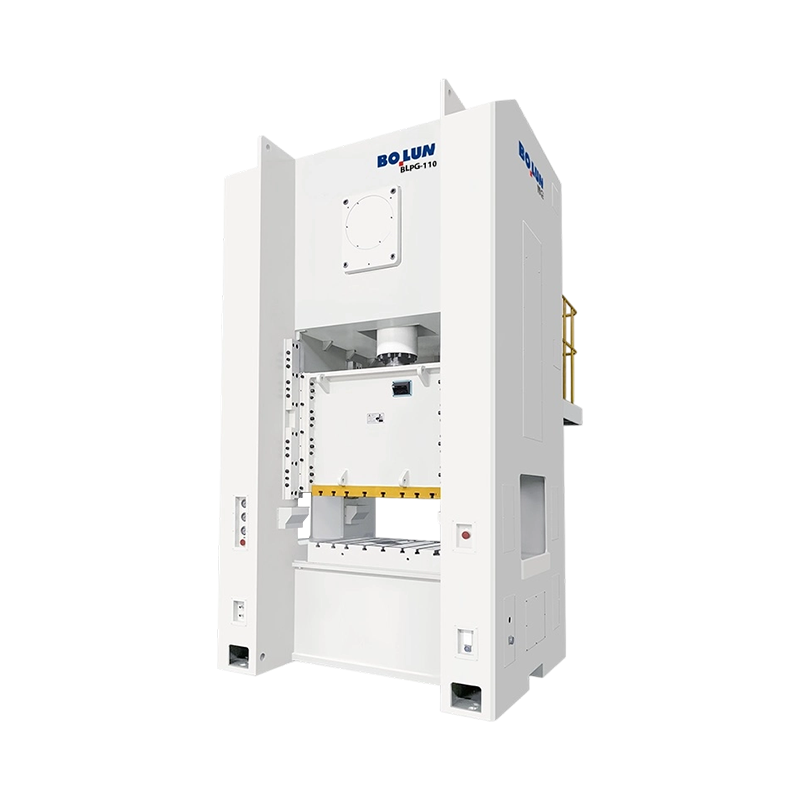
ในด้านการขึ้นรูปโลหะ การผลิตโลหะแผ่น การปั๊มขึ้นรูป และการเจาะ เครื่องกดถือเป...
เมื่อเร็วๆ นี้ ผู้ผลิตตัวยึดขนาดกลางประสบปัญหาที่คุ้นเคย นั่นคือ เครื่องกล...
คำตอบสั้นๆ: ประเภทเฟรมใดที่เหมาะกับงานของคุณ อ เครื่องกด...
แท่นพิมพ์ไม่ใช่เครื่องจักรประเภทใดประเภทหนึ่ง เป็นตระกูลของเครื่องขึ้นรูปโ...
ผู้ซื้อที่เปรียบเทียบแท่นพิมพ์แบบเปิดช่องว่างขนาด 45 ตันสำหรับเส้นยึดมักจะ...
เครื่องพิมพ์ 2 เครื่องสามารถบรรทุกป้ายชื่อได้ 200 ตันและยังคงผลิตชิ้นส่วนท...
ติดต่อเรา

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, เมืองเฉิงโจว, จังหวัดเจ้อเจียง, จีน
พร้อม ที่จะเริ่มต้น?
Get in Touch

ตอนนี้!
เจ้อเจียง โบหลุน

