เมื่อเร็วๆ นี้ ผู้ผลิตตัวยึดขนาดกลางประสบปัญหาที่คุ้นเคย นั่นคือ เครื่องกลึง CNC ของบริษัทกำลังเคี้ยวผ่านสต็อกแท่งในอัตราส่วนเกือบ 3 กิโลกรัมของเหล็กที่ใช้สำหรับสลักเกลียวทุกๆ กิโลกรัมที่ขนส่ง โรงงานเปลี่ยนสลักเกลียวหกเหลี่ยม M6 ที่ได้รับความนิยมสูงสุดไปเป็นเครื่องมุ่งหน้าแบบเย็น และเศรษฐศาสตร์ก็เปลี่ยนแปลงอย่างรวดเร็ว การใช้วัสดุเพิ่มขึ้นสูงกว่า 95 เปอร์เซ็นต์ ผลผลิตเพิ่มขึ้นจากประมาณ 10 ส่วนต่อนาทีเป็นหลายร้อยส่วน และสลักเกลียวที่เสร็จแล้วก็แข็งแรงขึ้นเนื่องจากงานขึ้นรูปเย็นทำให้ส่วนหัวและก้านแข็งตัว
นั่นคือข้อโต้แย้งหลักสำหรับการใช้เครื่องป้อนขึ้นรูปเย็น: มันเปลี่ยนรูปร่างของโลหะแทนที่จะตัดทิ้ง และทำได้โดยไม่ต้องใช้ความร้อน ด้วยความเร็วสูง และด้วยความสามารถในการทำซ้ำที่ยอดเยี่ยม เครื่องขึ้นรูปเย็นผลิตสกรู โบลท์ หมุดย้ำ หมุด ขั้วต่อ และส่วนประกอบทางวิศวกรรมขนาดเล็กหลากหลายประเภทสำหรับตลาดยานยนต์ ไฟฟ้า เครื่องใช้ไฟฟ้า และการก่อสร้าง หากคุณกำลังประเมินว่าเครื่องจักรดังกล่าวอยู่ในพื้นที่โรงงานของคุณหรือไม่ คู่มือนี้ครอบคลุมถึงพื้นฐานของกระบวนการ การกำหนดค่าเครื่องจักร การตัดสินใจด้านข้อมูลจำเพาะที่สำคัญ และข้อผิดพลาดในการจัดซื้อจัดจ้างที่จะกำหนดว่าการลงทุนจะให้ผลคุ้มค่าจริงหรือไม่
เครื่องรีดเย็นเป็นเครื่องอัดขึ้นรูปโลหะที่ขึ้นรูปเหล็กลวดให้เป็นชิ้นส่วนแข็งที่อุณหภูมิห้อง เครื่องจักรจะดึงลวดจากขดลวด ยืดให้ตรง ป้อนตามความยาวที่แน่นอน ตัดช่องว่างออก จากนั้นจึงตอกลวดลงในแม่พิมพ์ด้วยการเจาะหนึ่งครั้งหรือมากกว่า สถานีแม่พิมพ์แต่ละแห่งจะพลิกคว่ำหรืออัดรีดวัสดุจนกว่าช่องว่างจะถึงรูปทรงที่เสร็จแล้ว คำว่า "มุ่งหน้า" มาจากคำประยุกต์ดั้งเดิม: การตอกตะปูหรือสกรูให้กลายเป็นหัว เครื่องจักรสมัยใหม่ยังคงทำเช่นนั้น แต่ยังตัดแต่ง ใส่เหรียญ ขับซ็อกเก็ตภายใน ลดขนาดด้าม และสร้างชิ้นส่วนที่ซับซ้อนผ่านหลายสถานีในรอบเดียว
การขึ้นรูปเย็นเป็นประเภทย่อยของการตีขึ้นรูปเย็น การตีขึ้นรูปเย็นครอบคลุมถึงการเสียรูปพลาสติกของโลหะที่อยู่ต่ำกว่าอุณหภูมิการตกผลึกซ้ำ การขึ้นรูปเย็นหมายถึงการขึ้นรูปลวดหรือเหล็กเส้นหลายสถานีด้วยความเร็วสูงให้เป็นชิ้นส่วนขนาดเล็กซึ่งส่วนใหญ่เป็นแกนสมมาตร ในทางปฏิบัติ เครื่องขึ้นรูปเย็นมีไว้สำหรับส่วนประกอบที่เป็นของแข็งเช่นเดียวกับเครื่องปั๊มขึ้นรูปกับโลหะแผ่น กล่าวคือ เป็นเครื่องมือการผลิตที่มีประสิทธิภาพสูงโดยเฉพาะสำหรับงานดังกล่าว
เครื่องจักรมาในสองตระกูลใหญ่ ส่วนหัวเย็นแนวนอน คุ้นเคยจากการผลิตตะปูและสกรู ป้อนลวดตามแกนแนวนอนและรวดเร็วมาก เครื่องรีดขึ้นรูปแบบเย็นแนวตั้ง มักสร้างเป็นแบบเครื่องกดแบบสลับ เพื่อจัดการกับลวดที่หนักกว่า ช่องว่างขนาดใหญ่ และชิ้นส่วนที่ต้องการพลังงานในการขึ้นรูปมากขึ้น ทั้งสองตระกูลเปลี่ยนรูปวัสดุด้วยแรงดันเชิงกลและอาศัยหลักการทางโลหะวิทยาเดียวกัน
โดยไม่คำนึงถึงยี่ห้อหรือการกำหนดค่า การดำเนินการส่วนหัวแบบเย็นทุกครั้งจะมีลำดับเดียวกัน:
สกรูหัวหกเหลี่ยมทั่วไปในขนาด M6 เริ่มต้นที่ลวดขนาด 5.5 มม. ชิ้นงานถูกตัดให้ยาว จากนั้นจึงปั้นเป็น 3 แม่พิมพ์ ชิ้นงานแรกสร้างส่วนหัวไว้ล่วงหน้า ชิ้นงานที่สองจะขยายให้ใกล้กับเส้นผ่านศูนย์กลางสุดท้ายมากขึ้น และชิ้นงานที่สามจะเป็นเหรียญฐานสิบหกและ chamfer ในขณะที่หมัดจะสร้างเบ้าภายในโดยการอัดขึ้นรูปไปด้านหลัง ลำดับทั้งหมดใช้เวลาสองสามในสิบของวินาที เครื่องจักรสมัยใหม่ผลิตชิ้นส่วนได้ระหว่าง 100 ถึง 700 ชิ้นต่อนาที โดยชิ้นส่วนที่เบากว่าจะทำงานที่ส่วนปลายที่สูงกว่า
ปัจจัยจำกัดคือการเสียรูป ไม่ใช่รอบเวลา แต่ละสถานีสามารถเพิ่มพื้นที่หน้าตัดของช่องว่างได้ก่อนที่วัสดุจะเกิดการหักหรือแข็งตัวเกินความเหนียว นั่นคือเหตุผลที่การเลือกเครื่องจักรขึ้นอยู่กับการเปลี่ยนรูปและแรงขึ้นรูปที่ต้องการทั้งหมดมากกว่าความเร็วสูงสุดที่โฆษณาไว้
การขึ้นรูปเย็นอาศัยกลไกการเสียรูปสองแบบที่มักทำหน้าที่ร่วมกันในส่วนเดียวกัน
อารมณ์เสีย compresses the length of the blank and increases its diameter. It is the mechanism that forms a nail head, a rivet head, or a bolt head. The practical limit of upsetting in a single station is governed by buckling: an unsupported column of wire whose unsupported length is more than about 2.5 times its diameter tends to bend before it upsets. For longer upset lengths, the machine must support the blank inside a smaller die first, use several stations, or perform a cone pre-form before the final head shape is coined.
การอัดขึ้นรูป moves material through a die opening. Forward extrusion reduces the cross-section of the blank and is used for shank reductions and tapered features. Backward extrusion forces material to flow backwards around a punch, forming cavities such as hex sockets, blind holes, and cup shapes. Backward extrusion generates some of the highest forming loads in cold heading because the material is restrained on nearly every side.
การแข็งตัวของงานเป็นตัวกำหนดว่ากระบวนการจะไปได้ไกลแค่ไหน การเสียรูปพลาสติกที่เพิ่มขึ้นทุกครั้งจะเพิ่มความแข็งแรงของผลผลิตและความแข็งของโลหะ ในเหล็กกล้าคาร์บอนต่ำ การลดทั้งหมดสามารถทำได้ถึง 75 ถึง 80 เปอร์เซ็นต์ ก่อนที่จะทำการอบอ่อน ในวัสดุสเตนเลสหรือโลหะผสมสูง ขีดจำกัดจะต่ำกว่ามาก แนวทางปฏิบัติในการมุ่งหน้าเย็นที่ดีจะรักษาความเครียดต่อสถานีให้ต่ำกว่าความเหนียวที่มีอยู่ของวัสดุ และถือว่าความแข็งที่ชุบแข็งในขั้นตอนสุดท้ายเป็นคุณลักษณะการออกแบบมากกว่าอุบัติเหตุ สำหรับตัวยึดแบบเกลียว ความแข็งแรงที่เพิ่มขึ้นนั้นมักจะเป็นสิ่งที่งานพิมพ์ต้องการ
รูปแบบทางกายภาพของเครื่องมุ่งหน้าเย็นจะกำหนดช่วงของชิ้นส่วนที่สามารถทำงานได้อย่างประหยัด
ส่วนหัวแนวนอนเป็นเครื่องจักรคลาสสิกของอุตสาหกรรมตัวยึด ทางเดินของสายไฟเป็นแบบตรงและเป็นแนวนอน ตัวกั้นส่วนหัวจะเคลื่อนที่ในแนวนอน และกลไกการตัดและถ่ายโอนทำงานในอัตราที่สูงมาก ใช้งานได้ดีกับชิ้นส่วนเล็กๆ เช่น ตะปู สกรู หมุดย้ำ หมุดสั้น และรูปทรงที่คล้ายกัน ข้อจำกัดอยู่ที่ขนาดและมวลของชิ้นส่วน เนื่องจากช่องว่างขนาดใหญ่จะยากต่อการนำทางและจัดการในแนวนอนด้วยความเร็ว
การกดแนวตั้งจะใช้ลวดที่หนักกว่าและชิ้นส่วนที่ใหญ่กว่า ตัวกระทุ้งจะเคลื่อนที่ในแนวตั้งในรูปทรงเดียวกับการกดแบบธรรมดา เนื่องจากเฟรมดูดซับแรงปฏิกิริยาอย่างสมมาตร เครื่องจักรแนวตั้งจึงได้การจัดตำแหน่งแบบพันช์ทูดายที่ดีขึ้น และง่ายต่อการรวมเข้ากับหุ่นยนต์ เครื่องป้อนอัตโนมัติ และเครื่องมือหนัก โครงสร้างแบบเฟรมปิด บางครั้งเรียกว่าโอเฟรม ต้านทานการโก่งตัวได้ดีกว่าเฟรมตัวซีแบบเปิด และเหมาะสำหรับงานขึ้นรูปเย็นที่มีน้ำหนักมาก
ระบบขับเคลื่อนมีความสำคัญพอๆ กับโครงร่าง เครื่องจักรที่ขับเคลื่อนด้วยข้อเหวี่ยงนั้นเรียบง่าย รวดเร็ว และมีประสิทธิภาพ โดยมีความเร็วของสไลด์ที่เป็นไปตามเส้นโค้งไซน์และถึงจุดสูงสุดใกล้กับช่วงจังหวะกลาง เครื่องจักรที่ขับเคลื่อนด้วย Toggle ใช้การเชื่อมโยงที่ทวีคูณแรงเมื่อสไลด์เข้าใกล้จุดศูนย์กลางตายด้านล่าง เครื่องกดแบบสลับจะสร้างแรงมหาศาลที่ความเร็วสไลด์ต่ำผ่านโซนการขึ้นรูป ซึ่งปรับปรุงการเติมแม่พิมพ์และลดแรงกระแทก นั่นคือเหตุผลที่เครื่องกดสลับ (Toggle Press) มีอิทธิพลเหนือการใช้งานการตีขึ้นรูปเย็นในแนวตั้ง: เส้นโค้งแรงกดตรงกับข้อกำหนดของการขึ้นรูปเย็นที่มีการเปลี่ยนรูปสูงและใช้พลังงานสูง
เครื่องกดที่ขับเคลื่อนด้วยเซอร์โวจะแทนที่มู่เล่และคลัตช์ด้วยเซอร์โวมอเตอร์ขับเคลื่อนโดยตรง การเคลื่อนที่แบบสไลด์สามารถตั้งโปรแกรมได้ ดังนั้นเครื่องจักรจึงสามารถอยู่ที่ด้านล่าง เปลี่ยนความเร็วในช่วงกลางจังหวะ และเคลื่อนที่ตามเส้นโค้งที่กำหนดได้เอง เทคโนโลยีเซอร์โวกำลังแพร่กระจายไปสู่การขึ้นรูปเย็น เนื่องจากจะทำให้รอบเวลาสำหรับชิ้นส่วนที่มีหลายขั้นตอนสั้นลง และปกป้องแม่พิมพ์ราคาแพงจากแรงกระแทก
คุณสามารถอ่านเพิ่มเติมเกี่ยวกับ เครื่องกดขึ้นรูปเย็นคืออะไร ในบันทึกอุตสาหกรรมของเรา ในบรรดาสายการผลิตการตีขึ้นรูปเย็นทางอุตสาหกรรม ซีรีส์ประเภทสลับการตีขึ้นรูปเย็นของ BLKP ใช้ระบบส่งกำลังแบบสลับเพื่อระยะชักที่สมดุลและความสามารถในการเปลี่ยนรูปสูง การออกแบบที่เหมาะกับชิ้นส่วนที่ต้องใช้แรงอย่างต่อเนื่องตลอดระยะการขึ้นรูปที่ยาว
 BLKP-400 เครื่องตีขึ้นรูปเย็นแบบสลับที่มีความจุ 4000 kN เครื่องกดข้อนิ้วขนาด 4000 kN นี้มีตัวเลือกระยะชัก 160 หรือ 180 มม. และการปรับสไลด์ไฟฟ้าพร้อมระบบล็อคไฮดรอลิก ทำให้เหมาะสำหรับการพลิกคว่ำ การหยอดเหรียญ และการปรับขนาดที่แรงที่สมดุลในระยะทางการขึ้นรูปยาวมีความสำคัญ ดูผลิตภัณฑ์ →
การเลือกวัสดุเป็นสิ่งแรกที่ต้องทำให้ถูกต้องในโครงการหัวเย็น เนื่องจากจะเป็นตัวกำหนดน้ำหนักในการขึ้นรูป อายุการใช้งานของเครื่องมือ และไม่ว่าชิ้นส่วนจะแตกหรือพับหรือไม่
ชิ้นส่วนหัวเย็นส่วนใหญ่ทำจากลวดเหล็กกล้าคาร์บอนต่ำในเกรด เช่น SAE 1008, 1010 และ 1018 เกรดเหล่านี้มีความเครียดในการไหลต่ำ มีความเหนียวสูง และขึ้นรูปได้ง่ายในแม่พิมพ์แบบหลายสถานี เกรดคาร์บอนปานกลาง เช่น 1035 และ 1045 ช่วยเพิ่มความแข็งแรงของชิ้นส่วนสำเร็จรูป แต่ต้องใช้แรงในการขึ้นรูปที่สูงขึ้นอย่างเห็นได้ชัด โลหะผสมเหล็ก รวมถึงเกรด 4037 และเกรดเคลือบโบรอน เช่น 10B21 และ 10B33 ได้รับการระบุเมื่อต้องใช้คุณสมบัติตัวยึดคลาส 8.8, 9.8 หรือ 10.9 เหล็กกล้าไร้สนิม เช่น 304, 316 และ 410 มีรูปทรงที่ดีแต่ผ่านการแข็งตัวสูง ดังนั้นจึงจำเป็นต้องมีสถานีขึ้นรูปเพิ่มขึ้นและการหล่อลื่นที่แข็งแกร่งยิ่งขึ้น ลวดที่ไม่ใช่เหล็ก รวมถึงอลูมิเนียมอัลลอยด์ 6061 และ 5056 ทองเหลือง ทองแดง และทองแดงเบริลเลียม เป็นเรื่องปกติสำหรับส่วนประกอบไฟฟ้า ขั้วต่อ และฮาร์ดแวร์ที่ทนต่อการกัดกร่อน
คุณสมบัติของวัสดุยังกำหนดขนาดเครื่องด้วย เมื่อปริมาณคาร์บอน ปริมาณโลหะผสม หรือความเครียดทั้งหมดเพิ่มขึ้น แรงขึ้นรูปที่ต้องการจะเพิ่มขึ้นอย่างรวดเร็ว หากคุณวางแผนที่จะรันตระกูลวัสดุหลายตระกูลในเครื่องเดียว ให้ปรับขนาดเครื่องจักรสำหรับวัสดุที่แข็งแกร่งที่สุดและแข็งที่สุดในการผสม ไม่ใช่แค่กำหนดการผลิตปัจจุบัน
เหตุใดผู้ผลิตจึงลงทุนในเครื่องป้อนขึ้นรูปเย็น ในเมื่อพวกเขามีเครื่องกลึงและแมชชีนนิ่งเซ็นเตอร์อยู่แล้ว ข้อดีห้าประการที่วัดผลได้จะอธิบายตัวเลือกนี้
ประการแรก การใช้วัสดุสูงมาก การขึ้นรูปจะแทนที่วัสดุแทนที่จะตัดทิ้ง ดังนั้นตัวยึดที่ครั้งหนึ่งเคยใช้ไปหลายเท่าของน้ำหนักสำเร็จรูปในสต็อกแบบแท่ง ปัจจุบันสามารถผลิตได้โดยสูญเสียกระบวนการจากขดลวดน้อยกว่าห้าเปอร์เซ็นต์ ชิ้นส่วนกว่าล้านชิ้น การประหยัดค่าเหล็กดิบเพียงอย่างเดียวก็พิสูจน์ได้ว่าอุปกรณ์นี้เหมาะสม
ประการที่สอง ความเร็วเอาต์พุตไม่ตรงกันสำหรับชิ้นส่วนที่เป็นของแข็ง หัวเป่าแบบเป่าครั้งเดียวทำงานได้ดีกว่า 400 ชิ้นต่อนาที และเครื่องจักรแบบหลายสถานียังคงผลิตชิ้นส่วนหลายร้อยชิ้นต่อนาทีสำหรับกลุ่มผลิตภัณฑ์จำนวนมาก ไม่มีกระบวนการสร้างเศษใดที่ใกล้เคียงกับอัตราดังกล่าวสำหรับส่วนประกอบโลหะแข็ง
ประการที่สาม การชุบแข็งงานช่วยปรับปรุงคุณสมบัติทางกล วัสดุมีความแข็งแรงที่สุดตรงจุดที่มีการไหลมากที่สุด ซึ่งเป็นจุดที่ตัวยึดต้องการแรงต้านทาน: ในส่วนส่วนหัว, ผนังเบ้า และก้าน การขึ้นรูปเย็นมักทำให้ผู้ผลิตใช้เกรดเหล็กที่มีต้นทุนต่ำกว่า เนื่องจากงานเย็นจะเพิ่มความแข็งแรงซึ่งอาจต้องใช้ความร้อน
ความสม่ำเสมอของมิติที่สี่มาจากเครื่องจักรที่มีความแข็งแกร่งและเครื่องมือที่ทำซ้ำได้ เมื่อหมุนแม่พิมพ์เข้าไปแล้ว การวิ่งนับแสนชิ้นจะมีขนาดที่แคบโดยมีการเคลื่อนตัวเพียงเล็กน้อยและการปฏิเสธน้อยมาก
ประการที่ห้า คุณภาพพื้นผิวเป็นสิ่งที่ดี ช่องแม่พิมพ์สร้างความประทับใจให้กับชิ้นส่วนที่เรียบเนียน ซึ่งมักจะไม่ต้องทำการเจียรและขัดเงาขั้นที่สอง การแลกเปลี่ยนคือต้นทุนล่วงหน้าของแม่พิมพ์และการตั้งค่า กระบวนการนี้จะประหยัดก็ต่อเมื่อมีปริมาณสูงพอที่จะตัดจำหน่ายเครื่องมือนั้นเท่านั้น
การตัดเฉือนเป็นทางเลือกที่ใช้กันทั่วไปมากที่สุดสำหรับชิ้นส่วนของแข็งขนาดเล็ก ดังนั้นจึงเป็นกระบวนการแรกที่ผู้ซื้อเปรียบเทียบกับการขึ้นรูปเย็น แต่ละแห่งมีเขตเศรษฐกิจที่ชัดเจน
| เกณฑ์ | เครื่องมุ่งหน้าเย็น | เครื่องจักรกลซีเอ็นซี |
|---|---|---|
| การใช้วัสดุ | 90-98 เปอร์เซ็นต์ | โดยทั่วไป 40-70 เปอร์เซ็นต์ |
| รอบเวลา | 0.1 ถึง 10 วินาทีต่อส่วน | 5 วินาทีถึงหลายนาที |
| ความแข็งแรงส่วนหนึ่ง | เพิ่มขึ้นจากการแข็งตัวของงาน | ขึ้นอยู่กับสต็อกบาร์ พื้นผิวที่ตัดไม่แข็งแรง |
| ความอดทนโดยทั่วไป | /- 0.05 มม. สำหรับคุณสมบัติที่ขึ้นรูป | /- 0.01 มม. หรือดีกว่า |
| ค่าติดตั้งและค่าเครื่องมือ | สูง; แม่พิมพ์เป็นแบบสั่งทำพิเศษและเฉพาะส่วน | ปานกลาง; การเปลี่ยนแปลงโปรแกรมทำได้อย่างรวดเร็ว |
| ความยืดหยุ่น | ต่ำ; เครื่องมือเฉพาะต่อชิ้นส่วน | สูง; การเปลี่ยนแปลงการออกแบบง่าย |
| ปริมาณทางเศรษฐกิจ | โดยทั่วไปมากกว่า 100,000 ชิ้นต่อปี | ประหยัดตั้งแต่ครั้งเดียวขึ้นไป |
การตัดเฉือนชนะทุกครั้งที่มีปริมาณน้อย รูปทรงเปลี่ยนแปลงบ่อย หรือพิกัดความเผื่อต่ำมาก ส่วนหัวแบบเย็นจะชนะเมื่อใดก็ตามที่ชิ้นส่วนมีการออกแบบที่มั่นคง มีปริมาณต่อปีสูง และความสมมาตรเพียงพอที่จะขึ้นรูปในแม่พิมพ์ โรงงานหลายแห่งใช้ทั้งสองอย่าง: การขึ้นรูปเย็นสำหรับผลิตภัณฑ์กระแสหลัก และเครื่อง CNC สำหรับรุ่นพิเศษ ต้นแบบ และรุ่นที่มีปริมาณน้อย
การไหลแบบไฮบริดทั่วไปคือการมุ่งหน้าไปแบบเย็นตามด้วยการรีดเกลียว จากนั้นจึงทำการชี้แบบเบาหรือการลบมุม จุดเกลียวและคุณสมบัติการขับเคลื่อนมักจะควบคุมได้ง่ายกว่าด้วยการกลึงรองที่รวดเร็วกว่าการขึ้นรูปเพียงอย่างเดียว และการรวมกันยังคงมีต้นทุนต่อชิ้นส่วนน้อยกว่าการตัดเฉือนแบบเต็มมาก
การตีโลหะด้วยความร้อนจะทำให้โลหะร้อนขึ้นเพื่อลดความเครียดในการไหล ซึ่งช่วยให้ชิ้นส่วนขนาดใหญ่และการเสียรูปอย่างรุนแรงด้วยเครื่องจักรที่มีน้ำหนักไม่มากนัก การมุ่งหน้าแบบเย็นจะเข้ามาแทนที่เตาเผาด้วยแรง: เครื่องจักรจะต้องเอาชนะความแข็งแรงของผลผลิตที่อุณหภูมิห้องเต็มในทุกจังหวะ
สำหรับชิ้นส่วนขนาดเล็ก การขึ้นรูปเย็นมีข้อได้เปรียบที่สำคัญ ไม่มีตะกรัน ไม่มีการสูญเสียออกซิเดชัน ไม่มีการหดตัวจากความร้อน และไม่มีพลังงานจากเตาเผา ความคลาดเคลื่อนเข้มงวดมากขึ้นเนื่องจากแม่พิมพ์กำหนดรูปร่างขั้นสุดท้ายโดยไม่มีค่าเผื่อการหดตัว และพื้นผิวเรียบพอที่จะรีดเข้าไปในการรีดเกลียวได้โดยตรง เนื่องจากการทำงานเย็นทำให้วัสดุแข็งแรงขึ้น ชิ้นส่วนหลายชิ้นจึงมีคุณสมบัติทางกลโดยการลดความร้อนลงหรือไม่มีเลย
การตีขึ้นรูปร้อนยังคงเป็นตัวเลือกที่ดีกว่าเมื่อชิ้นส่วนมีขนาดใหญ่ เมื่อการเสียรูปทั้งหมดเกินกว่าที่วัสดุจะดูดซับความเย็นได้ หรือเมื่อระบุเหล็กที่มีความแข็งแรงสูงมากและมีความเหนียวที่อุณหภูมิห้องต่ำ นอกจากนี้ ยังนิยมใช้กับชิ้นส่วนที่มีส่วนหนาซึ่งต้องใช้การรีดเย็นขนาดใหญ่จนแทบจะเป็นไปไม่ได้เลย ตามแนวทางคร่าวๆ ชิ้นส่วนที่มีน้ำหนักเกินหนึ่งกิโลกรัมมักจะถูกส่งไปยังการทุบขึ้นรูปร้อนหรืออุ่นแทนการขึ้นรูปเย็น แม้ว่าจุดครอสโอเวอร์จะขึ้นอยู่กับรูปทรง วัสดุ และปริมาตรก็ตาม
การปั๊มขึ้นรูปแผ่นโลหะ หัวเรื่องเย็นเป็นลวด กระบวนการทั้งสองมีความเสริมกันมากกว่าการแข่งขัน ตัวอย่างเช่น ตัวเรือนแบตเตอรี่เป็นชิ้นส่วนแผ่นประทับตราและดึงลึก ในขณะที่ขั้วแบตเตอรี่และเสาหน้าสัมผัสด้านในมักจะเป็นแบบเย็น
การตอกจะสร้างรูปทรงผนังบาง หน้าแปลน และเปิดจากแผ่นเรียบ การขึ้นรูปเย็นทำให้เกิดเนื้อแข็ง หัว ด้าม และโพรงที่เกิดขึ้นภายในจากลวดกลม เมื่อส่วนประกอบมีแกนสมมาตรและแข็ง การมุ่งหน้าแบบเย็นจะเร็วขึ้นและประหยัดวัสดุมากขึ้น เมื่อชิ้นส่วนเป็นแผ่น ตัวยึด หรือเปลือก การปั๊มถือเป็นกระบวนการทางธรรมชาติ
ส่วนประกอบผลิตภัณฑ์จำนวนมากประกอบด้วยชิ้นส่วนทั้งสองประเภท ตัวยึดที่มีหัวหน้าแปลนทำขึ้นตามหัวข้อ คลิปยึดที่อยู่ถัดจากนั้นจะถูกประทับตรา นั่นคือเหตุผลที่ผู้สร้างแม่พิมพ์ รวมถึงผู้ที่เน้นไปที่อุปกรณ์การตีขึ้นรูปเย็น มักจะนำเสนอตระกูลเครื่องพิมพ์ทั้งสองตระกูล เพื่อให้โรงงานสามารถครอบคลุมรายการวัสดุทั้งหมดได้
การหล่อสร้างชิ้นส่วนโดยการทำให้โลหะเหลวแข็งตัวในแม่พิมพ์ ซึ่งช่วยให้มีรูปทรงภายในที่ซับซ้อน แต่ทำให้เกิดความเสี่ยงต่อความพรุน ความแปรปรวนในคุณสมบัติทางกล และความจำเป็นในการตัดเฉือนจำนวนมากบนพื้นผิวการทำงาน การขึ้นรูปเย็นเป็นกระบวนการโซลิดสเตต: โครงสร้างเกรนดั้งเดิมของเส้นลวดจะยังคงอยู่ และการไหลของเกรนจะเป็นไปตามรูปร่างของชิ้นส่วน
เป็นผลให้ชิ้นส่วนที่มีหัวเย็นมีความแข็งแรง ความเหนียว และความต้านทานต่อความล้าที่เหนือกว่าเมื่อเทียบกับชิ้นส่วนที่หล่อด้วยวัสดุและขนาดเดียวกัน การแลกเปลี่ยนคืออิสรภาพทางเรขาคณิต การหล่อสามารถมีลักษณะซับซ้อน กลวง และมีรายละเอียดสูง ส่วนที่มีส่วนหัวเป็นรูปแบบต่างๆ ของกระบอกสูบ: หัว ก้าน ซ็อคเก็ต หน้าแปลน และรูปแบบการขับเคลื่อน สำหรับชิ้นส่วนขนาดเล็กที่มีปริมาณมาก เช่น ขั้วต่อ พิน เม็ดมีด และช่องซ็อคเก็ต การขึ้นรูปเย็นมักจะเหนือกว่าการหล่อด้วยต้นทุนต่อชิ้น ความสม่ำเสมอ และประสิทธิภาพทางกล
เครื่องรีดเย็นผลิตตัวยึดส่วนใหญ่ในโลก พร้อมด้วยส่วนประกอบทางวิศวกรรมอีกมากมายที่ผู้บริโภคส่วนใหญ่ไม่เคยเห็นมาก่อน
ชิ้นส่วนยานยนต์และอุตสาหกรรมขนาดใหญ่ เช่น สตั๊ดสำหรับงานหนัก สลักเกลียว และอุปกรณ์ท่อ ทำงานบนเครื่องอัดขึ้นรูปเย็นแนวตั้งที่ให้ความแข็งและน้ำหนักที่จำเป็นสำหรับการอัดขึ้นรูปย้อนกลับและการพลิกคว่ำอย่างหนัก หากส่วนผสมผลิตภัณฑ์ของคุณมีทั้งตัวยึดขนาดเล็กและส่วนประกอบที่มีรูปร่างใหญ่ขึ้น เป็นเรื่องปกติที่จะเดินเครื่องจักรหลายเครื่องขนานกัน แทนที่จะบังคับชิ้นส่วนทั้งหมดด้วยสายขนาดใหญ่เส้นเดียว เครื่องกดสลับขนาด 400 ตันอาจทำให้สลักเกลียวกันสะเทือนในตอนเช้าและเทอร์มินัลหนักจะว่างเปล่าในช่วงบ่าย แต่เฉพาะเมื่อช่องดาย ระยะชัก และหน้าต่างฟีดครอบคลุมทั้งสองตระกูลเท่านั้น
 BLKP-850 Heavy-Duty Toggle Press สำหรับการตีขึ้นรูปเย็นโหลดสูง เครื่องจักรนี้รับน้ำหนักได้ 8500 kN พร้อมโครงแข็งพิเศษและหมอนรองขนาด 180 มม. โดยยังคงรักษาสมรรถนะที่มั่นคงภายใต้การทำงานหนักอย่างต่อเนื่อง เหมาะสำหรับยานยนต์และส่วนประกอบของเครื่องจักรกลหนักที่ต้องการการอัดขึ้นรูปแบบถอยหลังและการคว่ำอย่างรุนแรง ดูผลิตภัณฑ์ →
การเลือกเครื่องจักรที่เหมาะสมคือความสมดุลระหว่างแรงที่ต้องการ รูปทรงของชิ้นส่วน วัสดุ ความเร็ว และงบประมาณ เริ่มต้นด้วยกลุ่มพาร์ท ไม่ใช่โบรชัวร์ และตอบคำถามเหล่านี้:
โครงสร้างเฟรมก็เป็นปัจจัยในการตัดสินใจเช่นกัน สามารถเข้าถึงแท่นพิมพ์ C-frame แบบเปิดได้และราคาไม่แพงสำหรับงานเบา เครื่องอัดโอเฟรมชนิดปิดมีโครงสร้างที่แข็งแรงและสมมาตร ซึ่งต้านทานการโก่งตัวและการเอียง ซึ่งจำเป็นสำหรับการรับน้ำหนักสูงและขึ้นรูปเย็นที่มีความทนทานต่ำ สำหรับการเสียรูปที่สูงมาก ระบบขับเคลื่อนแบบจุดสองจุดแบบปิดหรือเฟืองเยื้องศูนย์จะกระจายแรงอย่างสม่ำเสมอทั่วทั้งสไลด์ และปกป้องทั้งเครื่องมือและเฟรมจากโหลดเยื้องศูนย์
โครงการขนาดใหญ่ก็ต้องการระยะชักที่ยาวเช่นกัน หากชิ้นส่วนต้องถูกดีดออกจากแม่พิมพ์ที่มีความลึก หรือหากความยาวของการอัดขึ้นรูปยาว ช่วงระยะชักและความสูงของการปิดจะกลายเป็นปัจจัยจำกัด อย่าปรับขนาดเครื่องจักรตามน้ำหนักเพียงอย่างเดียว ตรวจสอบว่าช่องว่างแม่พิมพ์ จังหวะสไลด์ และหน้าต่างป้อนพอดีกับตระกูลชิ้นส่วนทั้งหมดของคุณ รวมถึงรุ่นในอนาคตด้วย
น้ำหนักเป็นจำนวนที่เสนอราคามากที่สุดสำหรับเครื่องมุ่งหน้าไปแบบเย็น แต่ก็เป็นหมายเลขที่ใช้ผิดบ่อยที่สุดเช่นกัน แรงขึ้นรูปที่ต้องการคือผลคูณของพื้นที่ที่คาดการณ์ว่าจะเกิดการเสียรูปและความเค้นในการไหลของวัสดุ ซึ่งแก้ไขโดยแรงเสียดทานและความซ้ำซ้อนทางเรขาคณิต
สำหรับการปั่นหัวบนเหล็กกล้าคาร์บอนต่ำ ความเค้นการไหลที่ความเครียดปานกลางจะอยู่ในช่วง 800 ถึง 1,200 MPa สำหรับการอัดขึ้นรูปย้อนกลับหรือสำหรับโลหะผสมเหล็ก สามารถเกิน 1,800 MPa ตามตัวอย่างง่ายๆ การคว่ำหัวเส้นผ่านศูนย์กลาง 20 มม. จากลวด 10 มม. ทำให้เกิดพื้นที่ส่วนหัวสุดท้ายประมาณ 314 ตารางมิลลิเมตร ที่ความเครียดการไหล 1,000 MPa ซึ่งต้องใช้แรงประมาณ 314 kN หรือประมาณ 32 เมตริกตัน หัวแบบเดียวกันที่มีเบ้าลึกซึ่งเกิดจากการอัดขึ้นรูปย้อนกลับหรือทำจากโลหะผสมเหล็ก อาจต้องใช้แรงดังกล่าวสองถึงสามเท่า
ตารางด้านล่างแสดงช่วงเส้นผ่านศูนย์กลางลวดเทียบกับประเภทเครื่องจักรสำหรับเหล็กกล้าคาร์บอน ค่าจริงขึ้นอยู่กับความซับซ้อนของชิ้นส่วน สภาพวัสดุ และการหล่อลื่น
| คลาสเครื่อง | ช่วงเส้นผ่านศูนย์กลางลวดทั่วไป | การใช้งานทั่วไป |
|---|---|---|
| 25-60 ตัน | 1-6 มม | ตะปู สกรูตัวเล็กๆ หมุดย้ำ |
| 60-160 ตัน | 4-12 มม | สกรูเกลียวปล่อย สลักเกลียว หมุด |
| 160-400 ตัน | 8-20 มม | สลักเกลียว สตั๊ด และชิ้นส่วนยานยนต์สำหรับงานหนัก |
| 400-850 ตัน | 15-35 มม | ตัวยึดขนาดใหญ่ ช่องว่างฟอร์จ งานที่มีการเสียรูปสูง |
สำหรับเครื่องอัดขึ้นรูปเย็นแนวตั้งขนาดกลาง คลาส BLKP650 ที่มีพิกัด 6,500 kN เป็นตัวเลือกทั่วไปเมื่อความลึกในการขึ้นรูปยาว และระยะชักจะต้องคงความสมดุลภายใต้ภาระหนัก โดยปกติแล้ว การปรับขนาดให้สูงกว่าความต้องการในปัจจุบันของคุณ เนื่องจากกลุ่มผลิตภัณฑ์มีแนวโน้มที่จะขยายไปสู่ขนาดเส้นลวดที่ใหญ่ขึ้นเมื่อเวลาผ่านไป
 BLKP-650 Toggle Press สำหรับการตีเย็นแบบลึกและจังหวะที่มั่นคง ด้วยความจุ 6500 kN และช่วงชักแรงดัน 8 มม. เครื่องอัดนี้ให้การควบคุมการขึ้นรูปสำหรับชิ้นส่วนที่มีความหนา โดยมีระบบตัวดีดตัวในตัวและการตรวจจับโหลดเพื่อการทำงานที่เชื่อถือได้ในการใช้งานการบีบอัดแบบลึก ดูผลิตภัณฑ์ →
การใช้เครื่องมือเป็นตัวกำหนดต้นทุนที่แท้จริงต่อชิ้นส่วนในการขึ้นรูปเย็น ชุดดายประกอบด้วยเม็ดมีด ที่เจาะ ปลอกปลอก หมุด และคีมปอก สำหรับส่วนหัวของเหล็กที่มีปริมาณมาก เม็ดมีดทังสเตนคาร์ไบด์คือตัวเลือกมาตรฐาน ที่รองรับในกล่องเหล็กที่มีการหดตัว โดยทั่วไปแล้ว เม็ดมีดคาร์ไบด์จะมีอายุการใช้งาน 500,000 ถึง 2,000,000 ชิ้นต่อช่องระหว่างการลับคมสำหรับชิ้นส่วนเหล็กกล้าคาร์บอนต่ำ พั้นช์สึกหรอเร็วขึ้น โดยเฉพาะอย่างยิ่งในการอัดขึ้นรูปแบบย้อนกลับ ซึ่งมีแรงกดดันจากการสัมผัสรุนแรงมาก การเจาะหลายครั้งมีการเคลือบไททาเนียมหรือเซรามิกเพื่อยืดอายุการใช้งาน
การหล่อลื่นไม่ใช่ทางเลือก มาตรฐานอุตสาหกรรมสำหรับเหล็กคือการเคลือบแปลงซิงค์ฟอสเฟตตามด้วยสารหล่อลื่นสเตียเรต ฟิล์มน้ำมันธรรมดาไม่สามารถทนต่อแรงกดดันจากการอัดขึ้นรูปเย็นได้ และผลจากการหล่อลื่นน้อยเกินไปทำให้เกิดการครูดและดึงบนแม่พิมพ์ภายในไม่กี่นาที สแตนเลสต้องใช้สารเคลือบออกซาเลตหรือสารเคลือบแปลงที่คล้ายกัน ในขณะที่อลูมิเนียมและทองเหลืองสามารถใช้น้ำมันที่เบากว่าได้
ความล้มเหลวทั้งหมดนี้สืบย้อนไปถึงการจัดตำแหน่งและความแข็งของเครื่องจักร การเจาะและดายต้องคงศูนย์กลางภายในไม่กี่ไมครอน และสไลด์ต้องไม่เอียงเมื่อรับน้ำหนัก โครงที่แข็งแรง สายรัดที่แม่นยำ และระบบเปลี่ยนดายที่ออกแบบมาอย่างดีนั้นคุ้มค่าพอๆ กับพิกัดน้ำหนักที่ระบุ
เนื่องจากเครื่องรีดเย็นทำงานด้วยความเร็วสูง การควบคุมคุณภาพจึงต้องต่อเนื่องและเป็นอัตโนมัติ การรอผลการสุ่มตัวอย่างแบบออฟไลน์สามารถผลิตชิ้นส่วนที่ชำรุดนับหมื่นชิ้นก่อนที่จะพบปัญหา
แนวป้องกันขั้นแรกคือระบบตรวจสอบโหลดของเครื่อง เครื่องรีดขึ้นรูปเย็นสมัยใหม่จะติดตามโหลดแบบสไลด์ในทุกจังหวะโดยใช้สเตรนเกจที่ติดตั้งอยู่บนเฟรม เมื่อกราฟโหลดเบี่ยงเบนไปนอกหน้าต่างที่กำหนด เครื่องจะหยุดโดยอัตโนมัติ วิธีนี้สามารถจับหมัดที่หายไป ลวดที่ป้อนผิด หรือแม่พิมพ์ที่หักได้ภายในหนึ่งหรือสองรอบ ซึ่งจะช่วยป้องกันไม่ให้เศษเหล็กเรียงกัน
การตรวจสอบมิติดำเนินการทั้งแบบออฟไลน์และแบบอินไลน์ ผู้ตรวจสอบจะตรวจวัดเส้นผ่านศูนย์กลางส่วนหัว ความสูงของส่วนหัว ความยาวด้าม ความลึกของซ็อคเก็ต และการเบี่ยงเบนหนีศูนย์ของเกลียวโดยใช้ตัวอย่างแบบออฟไลน์ ระบบการวัดด้วยแสงแบบอินไลน์สามารถตรวจสอบชิ้นส่วนได้ 100 เปอร์เซ็นต์ที่หลายร้อยชิ้นส่วนต่อนาที โดยปฏิเสธพิกัดความเผื่อภายนอกเหล่านั้นโดยไม่ทำให้สายการผลิตช้าลง
การทดสอบความแข็งถือเป็นสิ่งสำคัญสำหรับชิ้นส่วนที่มีความแข็งแรงขั้นสุดท้ายขึ้นอยู่กับการชุบแข็งชิ้นงาน โซนที่เกิดความเย็นควรเป็นไปตามข้อกำหนดด้านความแข็งหรือแรงดึงขั้นต่ำ และแผนการทดสอบควรกำหนดเป้าหมายไปที่โซนเหล่านั้นโดยเฉพาะ สำหรับอุตสาหกรรมยานยนต์และอุตสาหกรรมที่มีการควบคุม คาดว่าจะมีการศึกษาขีดความสามารถของกระบวนการด้วย Cp และ Cpk การพิมพ์แบบเย็นช่วยให้มีความสามารถสูงเมื่อแม่พิมพ์ยังใหม่และเครื่องจักรมีความเสถียร แต่ความสามารถกัดกร่อนเมื่อแม่พิมพ์สึกหรอ ดังนั้นระยะเวลาในการเปลี่ยนเครื่องมือจึงควรอิงตามการเบี่ยงเบนที่วัดได้ มากกว่านิสัย
ความยั่งยืนในการขึ้นรูปโลหะมักจะกล่าวถึงในแง่ของพลังงานจากเตาเผาและการปล่อยก๊าซเรือนกระจก ส่วนหัวที่เย็นจะหลีกเลี่ยงการให้ความร้อนโดยสิ้นเชิง ซึ่งเป็นข้อมูลรับรองด้านสิ่งแวดล้อมที่แข็งแกร่งที่สุด
ต่อชิ้นส่วน การขึ้นรูปเย็นจะใช้เฉพาะพลังงานกลของการกด ซึ่งเป็นพลังงานเพียงเสี้ยวหนึ่งของพลังงานที่ต้องใช้ในการให้ความร้อนแก่ชิ้นงานในการตีร้อนหรือหมุนแกนหมุนของเครื่องจักรเป็นเวลาหลายนาที ประสิทธิภาพของวัสดุเพิ่มมิติใหม่: ด้วยการแทนที่โลหะแทนที่จะตัดทิ้ง ส่วนหัวเย็นจะช่วยลดทั้งการปล่อยก๊าซเรือนกระจกจากวัตถุดิบที่ซื้อมาและต้นทุนการจัดการและเศษขยะรีไซเคิล
โรงงานที่เปลี่ยนตัวยึดปริมาณมากจากการตัดเฉือนเป็นการขึ้นรูปเย็น มักจะเห็นผลลัพธ์เหล่านี้:
ประโยชน์เหล่านี้มีอยู่จริงและสามารถวัดผลได้ แต่เกิดขึ้นจากการเลือกกระบวนการที่ดี ไม่ใช่จากการกล่าวอ้างทางการตลาด สำหรับผู้ผลิตที่มีตัวยึดหรือส่วนประกอบจำนวนมาก เครื่องรีดเย็นเป็นหนึ่งในตัวเลือกการขึ้นรูปโลหะที่ประหยัดพลังงานมากที่สุด
ต้นทุนเงินทุนเป็นเพียงส่วนที่มองเห็นได้ของการลงทุนแบบ Cold Heading ต้นทุนรวมในการเป็นเจ้าของประกอบด้วยเครื่องจักร เครื่องมือ การติดตั้ง สาธารณูปโภค การบำรุงรักษา เวลาเปลี่ยน และต้นทุนของความล้มเหลวด้านคุณภาพ แบบจำลองงบประมาณที่สมจริงครอบคลุมทั้งหมด
เครื่องมือเป็นต้นทุนถาวรที่ปรับขนาดตามปริมาตรและความแข็งของวัสดุ ควรใช้งบประมาณ 5 ถึง 15 เปอร์เซ็นต์ของราคาเครื่องจักรต่อปีสำหรับการเม็ดมีด การเจาะ และการลับคม โดยส่วนปลายที่สูงกว่าของกลุ่มผลิตภัณฑ์นั้นเกี่ยวข้องกับเหล็กกล้าไร้สนิมหรือชิ้นส่วนที่มีการอัดขึ้นรูปอย่างหนัก การบำรุงรักษานั้นเรียบง่ายแต่ก็ไม่ได้ละเลย: ระบบหล่อลื่น ตัวกรอง กิบส์ และซีลจำเป็นต้องได้รับการดูแลตามกำหนดเวลา และการกดที่ทำงาน 24 ชั่วโมงต่อวันด้วยความเร็วสูงจะทำให้ชิ้นส่วนสึกหรอทุกปี
การคำนวณคืนทุนมักจะเน้นที่ต้นทุนต่อหน่วย พิจารณาสลักเกลียวที่มีราคา 0.05 ดอลลาร์ในการผลิตโดยการตัดเฉือน และ 0.02 ดอลลาร์สำหรับเส้นมุ่งหน้าแบบเย็น ด้วยจำนวนสิบล้านชิ้นต่อปี การประหยัดเงินได้ปีละ 300,000 ดอลลาร์จะจ่ายให้กับเครื่องจักรขนาดกลางภายในเวลาไม่กี่ปี หากการผสมผลิตภัณฑ์มีหลายขนาดในกลุ่มผลิตภัณฑ์ การใช้ประโยชน์จะกลายเป็นตัวขับเคลื่อนผลลัพธ์ เครื่องจักรที่ทำงานเพียงกะเดียวโดยมีการใช้งาน 30 เปอร์เซ็นต์นั้น ยากที่จะหาเหตุผลมารองรับมากกว่าเครื่องจักรที่ทำงาน 3 กะที่ 80 เปอร์เซ็นต์
ต้นทุนการเปลี่ยนแปลงคือรายการโฆษณาที่มองเห็นได้น้อยที่สุด การเปลี่ยนแม่พิมพ์ที่ใช้เวลาสองชั่วโมงในเครื่องจักรที่ทำงานหลายร้อยจังหวะต่อนาทีจะมีราคาแพงหากสูญเสียผลผลิต เครื่องจักรที่ออกแบบมาเพื่อการเปลี่ยนแม่พิมพ์อย่างรวดเร็ว พร้อมด้วยแคลมป์ไฮดรอลิกและคาร์ทริดจ์เครื่องมือที่ตั้งค่าไว้ล่วงหน้า จะช่วยคืนคุณภาพระดับพรีเมียมได้อย่างรวดเร็วทุกครั้งที่ขนาดล็อตมีขนาดเล็ก
เครื่องจักรจะดีพอๆ กับบริษัทที่ออกแบบ สร้าง และสนับสนุนเท่านั้น การตรวจสอบวิเคราะห์สถานะทางเทคนิคควรครอบคลุมสี่ด้านก่อนที่คุณจะลงนามในคำสั่งซื้อ
ตัวอย่างเช่น เครื่องจักรความแม่นยำสูง Zhejiang Bolun ใช้เวลาสองทศวรรษในการสร้างอุปกรณ์ขึ้นรูปโลหะ และดำเนินการห่วงโซ่การผลิตเต็มรูปแบบตั้งแต่การออกแบบและการตัดเฉือนส่วนประกอบหลักไปจนถึงการประกอบขั้นสุดท้าย ทางบริษัทได้เผยแพร่ สายผลิตภัณฑ์ที่สมบูรณ์ อย่างเปิดเผยและชื่อผลิตภัณฑ์อธิบายถึงแอปพลิเคชันที่ต้องการแทนที่จะซ่อนไว้ ผู้ผลิตเครื่องจักรที่โปร่งใสจะแสดงโรงงาน รายงานผลการทดสอบ และระบบคุณภาพโดยไม่ต้องถาม
แนวโน้มหลายประการกำลังเปลี่ยนแปลงสิ่งที่ผู้ซื้อควรคาดหวังจากเครื่องมุ่งหน้าเย็นในปัจจุบัน
การขึ้นรูปด้วยเซอร์โวเป็นการเปลี่ยนแปลงครั้งใหญ่ที่สุด เซอร์โวเพรสไม่ใช้มู่เล่และคลัตช์ แต่เซอร์โวมอเตอร์จะขับเคลื่อนสไลด์โดยตรงหรือผ่านการเชื่อมโยงด้วยการเคลื่อนไหวที่ควบคุมด้วยซอฟต์แวร์ โปรแกรมการขึ้นรูปอาจรวมถึงการสัมผัสที่ช้า การเข้าใกล้อย่างรวดเร็ว การคงอยู่ที่จุดศูนย์กลางตายด้านล่าง และการสกัดแบบควบคุม สำหรับการขึ้นรูปเย็นหลายขั้นตอน จะช่วยลดการสั่นสะเทือน ยืดอายุแม่พิมพ์ และลดระยะเวลาที่ไม่ขึ้นรูปให้สั้นลง ปัจจุบัน ผู้สร้างแท่นพิมพ์หลายรายรวมเซอร์โวไดรฟ์เข้ากับกลไกสลับเพื่อให้ได้ทั้งความสามารถในการตั้งโปรแกรมและแรงสูงใกล้กับจุดศูนย์กลางตายด้านล่างที่การตีขึ้นรูปเย็นต้องการ
การตรวจสอบแบบดิจิทัลมีการแพร่กระจายตั้งแต่การปั๊มไปจนถึงการขึ้นรูปเย็น เครื่องจักรจะสร้างเส้นโค้งช่วงจังหวะการโหลดที่สมบูรณ์สำหรับทุกชิ้นส่วน และซอฟต์แวร์จะเรียนรู้เส้นโค้งปกติ จากนั้นจึงแจ้งความเบี่ยงเบนแบบเรียลไทม์ ความสามารถนี้กำลังกลายเป็นกลไกคุณภาพมาตรฐานสำหรับสายการผลิตอัตโนมัติความเร็วสูง เนื่องจากจะจับการสึกหรอของเครื่องมือก่อนที่ผลิตภัณฑ์จะหมดพิกัดความคลาดเคลื่อน
ระบบอัตโนมัติกำลังก้าวหน้าในระดับการจัดการวัสดุ รถตักคอยล์ เครื่องหนีบลวดแบบวงปิด เครื่องเปลี่ยนแม่พิมพ์อัตโนมัติ และบรรจุภัณฑ์ที่ปลายสายการผลิตมักจะรวมอยู่ในเซลล์ที่สมบูรณ์ ขณะนี้หุ่นยนต์สามารถถ่ายโอนช่องว่างที่อุ่นหรือเย็นระหว่างเครื่องตีขึ้นรูปหนักและเครื่องรีดแบบทริมได้โดยไม่ต้องให้ผู้ปฏิบัติงานเข้าไปเกี่ยวข้อง
สำหรับผู้ซื้อ ข้อสรุปในทางปฏิบัติคือ เครื่องมุ่งหน้าเย็นใหม่ควรพร้อมใช้งานแบบดิจิทัล การตรวจสอบโหลด การวินิจฉัยระยะไกล และชุดพารามิเตอร์ที่จัดเก็บไว้ ส่งผลให้มีข้อบกพร่องน้อยลง การเปลี่ยนแปลงเร็วขึ้น และต้นทุนการดำเนินงานลดลงตลอดอายุการใช้งานของเครื่องจักร
เครื่องมุ่งหน้าเย็นเป็นหนึ่งในเครื่องมือการผลิตที่มีประสิทธิภาพสูงสุดในการผลิต มันเปลี่ยนลวดขดให้เป็นตัวยึดสำเร็จรูปและส่วนประกอบทางวิศวกรรมด้วยความเร็วสูง โดยเสียเพียงเล็กน้อย มีความแข็งแรงเพิ่มขึ้น และทำซ้ำได้ดีเยี่ยม แต่ความประหยัดนั้นขึ้นอยู่กับปริมาณ ขนาดระวางที่ถูกต้อง เครื่องมือที่เหมาะสม และผู้สร้างเครื่องจักรที่มีความสามารถเบื้องหลังอุปกรณ์
ก่อนที่คุณจะซื้อ ให้กำหนดกลุ่มชิ้นส่วนให้แม่นยำ คำนวณแรงขึ้นรูปที่ต้องการ งบประมาณสำหรับเครื่องมือเป็นค่าใช้จ่ายต่อเนื่อง และเยี่ยมชมผู้ผลิตเพื่อดูการควบคุมคุณภาพในทางปฏิบัติ เครื่องมุ่งหน้าเย็นที่คัดสรรมาอย่างดีใช้งานได้นานหลายทศวรรษ และกลายเป็นสถานีที่มีต้นทุนต่ำที่สุดในพื้นที่การผลิตของคุณ สิ่งที่เลือกมาไม่ดีคือเครื่องเตือนใจราคาแพงเกี่ยวกับคุณสมบัติที่ไม่ได้รับ ความแตกต่างอยู่ที่การเตรียมการ
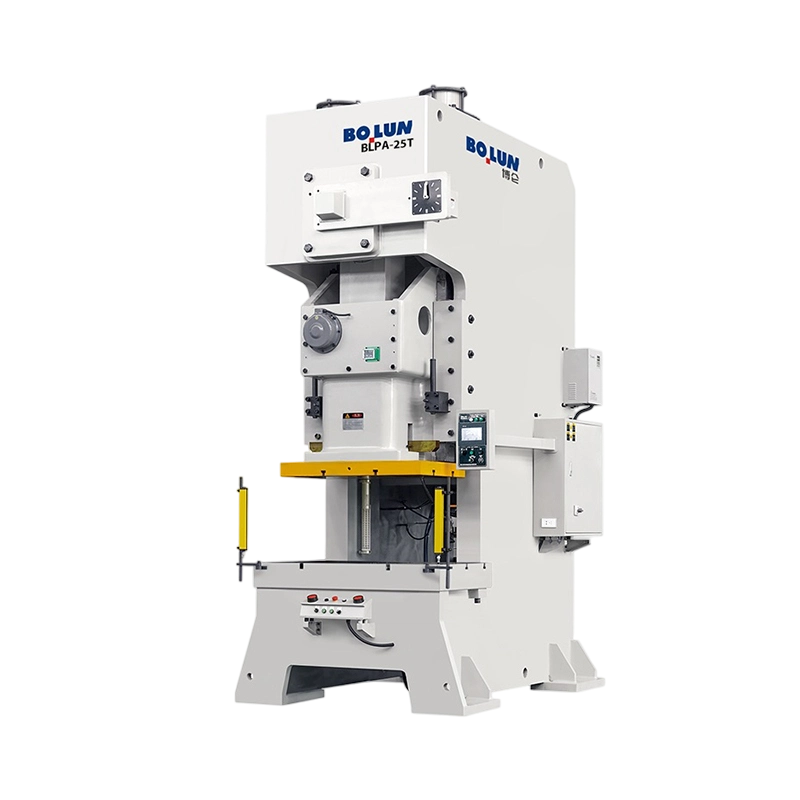


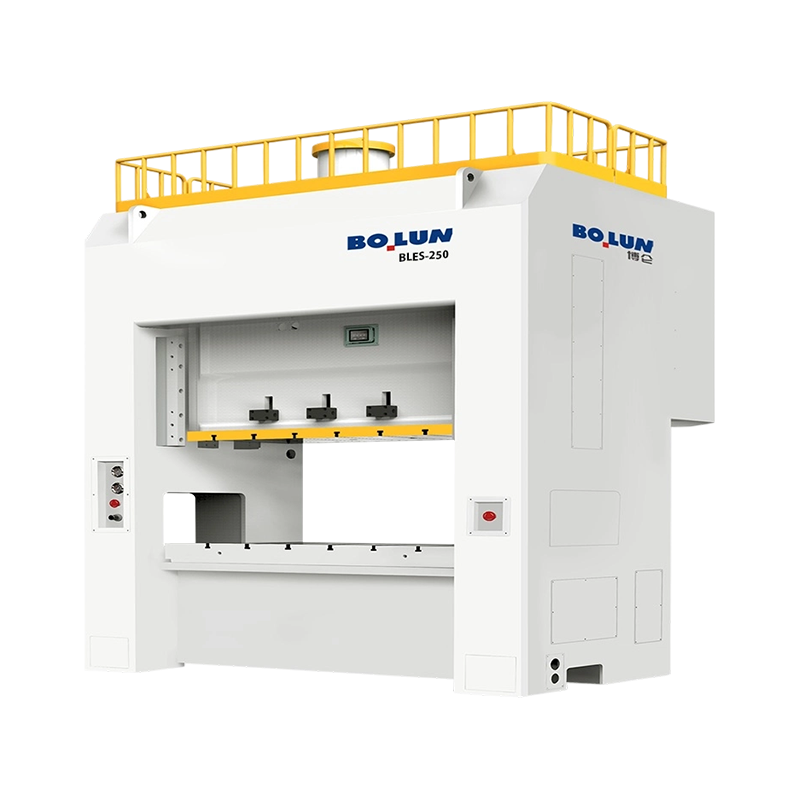
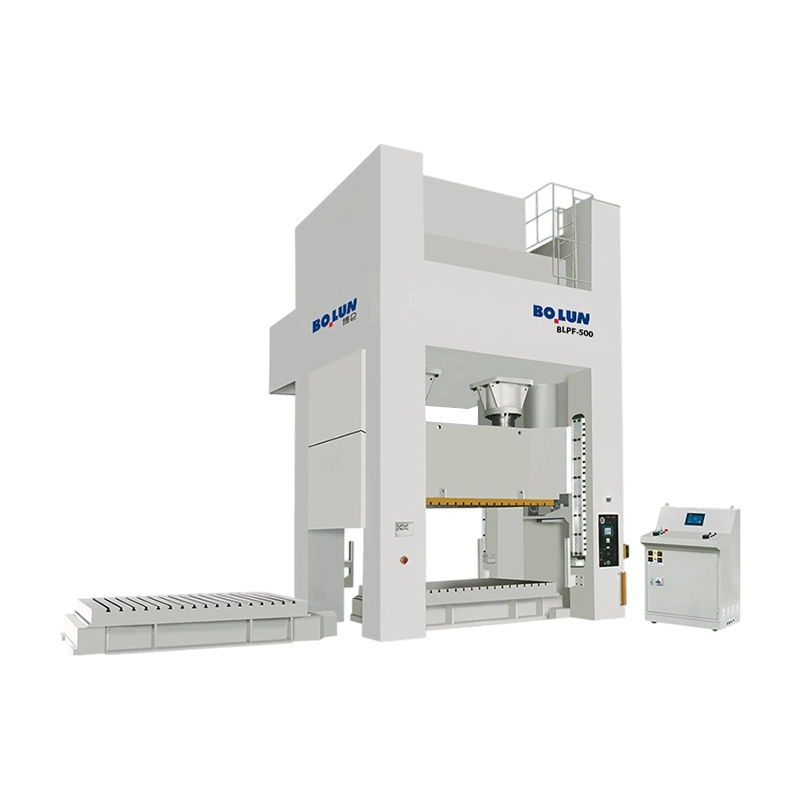
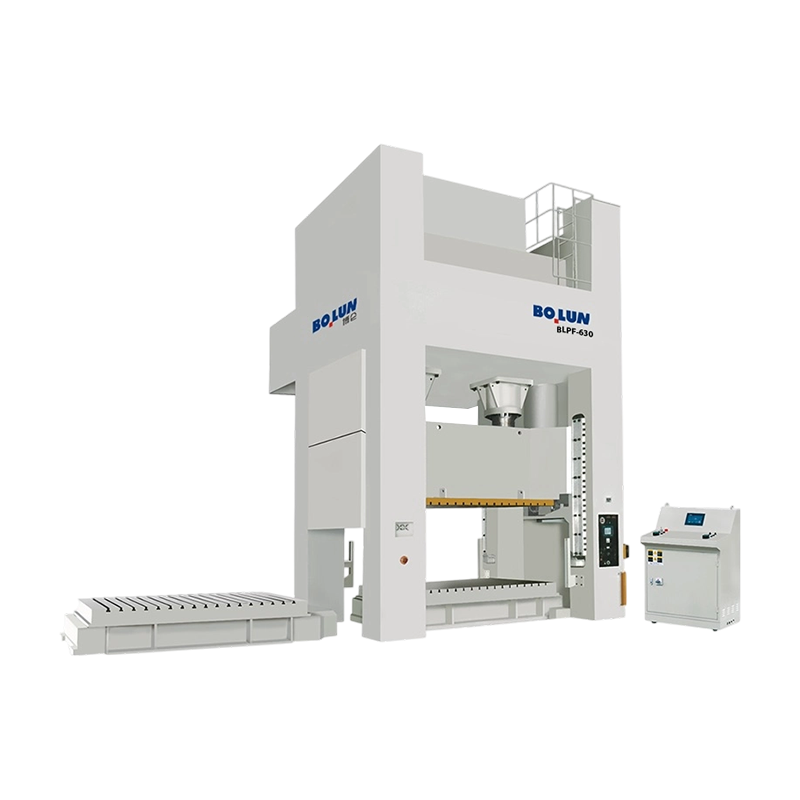
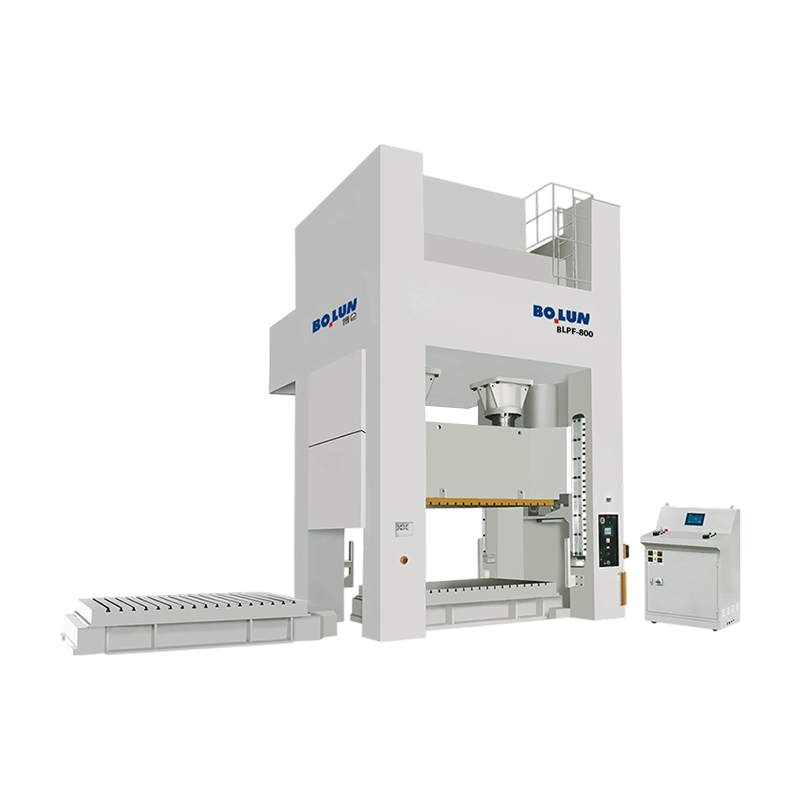
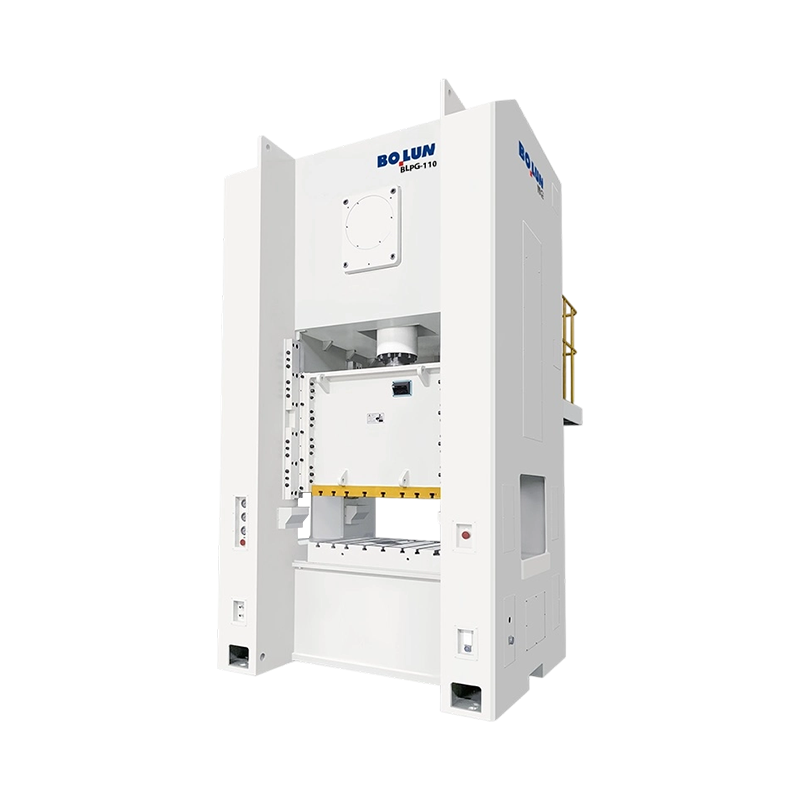
ในด้านการขึ้นรูปโลหะ การผลิตโลหะแผ่น การปั๊มขึ้นรูป และการเจาะ เครื่องกดถือเป...
เมื่อไม่นานนี้ ผู้จัดการฝ่ายผลิตของโรงงานชิ้นส่วนโลหะขนาดกลางประสบปัญหาที่...
คำตอบสั้นๆ: ประเภทเฟรมใดที่เหมาะกับงานของคุณ อ เครื่องกด...
แท่นพิมพ์ไม่ใช่เครื่องจักรประเภทใดประเภทหนึ่ง เป็นตระกูลของเครื่องขึ้นรูปโ...
ผู้ซื้อที่เปรียบเทียบแท่นพิมพ์แบบเปิดช่องว่างขนาด 45 ตันสำหรับเส้นยึดมักจะ...
เครื่องพิมพ์ 2 เครื่องสามารถบรรทุกป้ายชื่อได้ 200 ตันและยังคงผลิตชิ้นส่วนท...
ติดต่อเรา

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, เมืองเฉิงโจว, จังหวัดเจ้อเจียง, จีน
พร้อม ที่จะเริ่มต้น?
Get in Touch

ตอนนี้!
เจ้อเจียง โบหลุน

