โรงงานผลิตอุปกรณ์ยึดใน Taizhou ได้รับคำขอจากซัพพลายเออร์ระดับที่ 1 สำหรับยานยนต์: สกรูหัวจมเกรด 10.9 จำนวน 8 ล้านตัว ซึ่งส่งมอบในระยะเวลากว่าสิบสี่เดือน เส้นทางการตัดเฉือนของโรงงานช้าเกินไป การสูญเสียวัสดุสูงเกินไป และคุณสมบัติการไหลของเกรนของเกลียวที่ตัดไม่เป็นไปตามข้อกำหนดด้านความล้า หนึ่งสัปดาห์ต่อมา โรงงานลงนามในคำสั่งซื้อเครื่องมือสำหรับการขึ้นรูปเย็น
ลำดับดังกล่าวถูกทำซ้ำหลายพันครั้งทั่วทั้งอุตสาหกรรม เมื่อปริมาณการผลิตเพิ่มขึ้นและอัตราส่วนต้นทุนวัสดุต่อแรงงานสูง คำตอบคือการขึ้นรูปเย็น และเครื่องที่ดำเนินการดังกล่าว ซึ่งก็คือเครื่องอัดขึ้นรูปเย็น กลายเป็นกลุ่มผลิตภัณฑ์เครื่องพิมพ์ที่มีลักษณะทางกลที่เฉพาะเจาะจงมาก แทนที่จะเป็นการออกแบบทั่วไปเพียงเครื่องเดียว
กล่าวโดยสรุป: เครื่องอัดขึ้นรูปเย็นคือเครื่องขึ้นรูปโลหะที่สร้างรูปร่างของวัสดุเปล่าหรือลวดที่อุณหภูมิห้องโดยใช้ชุดแม่พิมพ์และแรงอัดสูง และรูปแบบที่มีประสิทธิภาพที่สุดสำหรับงานหนักก็คือเครื่องกดแบบสลับ ซึ่งจะเพิ่มแรงทวีคูณที่ด้านล่างของจังหวะ ส่วนที่เหลือของบทความนี้จะอธิบายว่านั่นหมายความว่าอะไร รูปแบบทั่วไปคืออะไร วิธีเปรียบเทียบ และวิธีปรับขนาดชิ้นส่วนจริง
เครื่องอัดขึ้นรูปเย็นเป็นเครื่องอัดที่ใช้แรงอัดกับโลหะที่อุณหภูมิแวดล้อม ทำให้วัสดุไหลเข้าไปในโพรงแม่พิมพ์แบบพลาสติก กระบวนการนี้ไม่ทำให้เกิดเศษ ไม่ต้องให้ความร้อนแก่ชิ้นงาน และจัดอยู่ในประเภทการตีขึ้นรูปเย็นเมื่อการเสียรูปรุนแรง การอัดขึ้นรูป การกวน การปั้น และการรีด ล้วนเป็นการดำเนินการโดยทั่วไป คำว่าเครื่องอัดขึ้นรูปเย็นใช้แทนกันได้กับเครื่องอัดขึ้นรูปเย็นในแค็ตตาล็อกอุปกรณ์จำนวนมาก
ข้อสรุปต้องมาก่อน: หากชิ้นส่วนของคุณเป็นสลักเกลียว น็อตเปล่า ตลับลูกปืน บอลสตั๊ด ขั้วต่อไฟฟ้า หรือส่วนประกอบแบบสมมาตรใดๆ ที่ผลิตในปริมาณมากกว่า 50,000 ชิ้นต่อปี การขึ้นรูปเย็นมักจะทำให้ได้เร็วกว่าเสมอ โดยใช้วัสดุป้อนเข้าน้อยกว่า และมีคุณสมบัติทางกลที่ดีกว่าการตัดเฉือน สื่อเป็นรากฐานของตรรกะทางเศรษฐกิจนั้น
ข้อเท็จจริงสามประการกำหนดกรณีทางเศรษฐกิจ ประการแรก ผลผลิตของวัสดุ: การตีขึ้นรูปเย็นใช้วัสดุน้อยกว่าการตัดเฉือนชิ้นส่วนสำเร็จรูปเดียวกันถึง 20 ถึง 40 เปอร์เซ็นต์ เนื่องจากโลหะถูกแทนที่แทนที่จะเอาออก ประการที่สอง ประสิทธิภาพการผลิต: เครื่องอัดขึ้นรูปเย็นเครื่องเดียวผลิตชิ้นส่วนด้วยความเร็ว 20 ถึง 200 รอบต่อนาที ขึ้นอยู่กับขนาดชิ้นส่วนและประเภทของเครื่องจักร ประการที่สาม ความแข็งแกร่ง: เนื่องจากการไหลของเกรนจะต่อเนื่องไปตามรูปร่างของชิ้นส่วนแทนที่จะถูกตัด ประสิทธิภาพความล้าจึงเพิ่มขึ้นตามระยะขอบที่วัดได้ ซึ่งบ่อยครั้งจะอยู่ที่ 20 ถึง 30 เปอร์เซ็นต์ในการทดสอบความล้าเมื่อเปรียบเทียบกับชิ้นส่วนที่กลึง
นอกจากนี้ยังมีเงื่อนไขขอบเขต การขึ้นรูปเย็นต้องการให้วัสดุมีความเหนียวพอที่จะทำให้เสียรูปที่อุณหภูมิห้อง เหล็กกล้าคาร์บอนต่ำและปานกลาง เหล็กกล้าโลหะผสมเกรดอบอ่อน เหล็กกล้าไร้สนิมในซีรีส์ 300 โลหะผสมอลูมิเนียมที่มีความแข็งแกร่งปานกลาง และโลหะผสมทองแดง ครองตำแหน่งสูงสุดในรายการในทางปฏิบัติ วัสดุที่มีคาร์บอนสูงหรือเปราะไม่สามารถนำมาใช้ได้ แรงกดจะต้องสูงเมื่อเทียบกับแท่นปั๊มที่มีขนาดเท่ากัน และโครงสร้างของเครื่องจักรจะต้องมีความแข็งที่สอดคล้องกัน นั่นคือเหตุผลที่ผู้ซื้อได้ยินว่า "เครื่องอัดขึ้นรูปเย็น" เป็นหมวดหมู่อุปกรณ์เฉพาะ แทนที่จะเป็นเครื่องอัดทั่วไป หากต้องการทราบความสัมพันธ์ของกระบวนการให้ลึกซึ้งยิ่งขึ้น โปรดดูหมายเหตุอุตสาหกรรมของเราที่ เครื่องกดขึ้นรูปเย็นทำหน้าที่อะไร ก่อนที่จะเปรียบเทียบรุ่น เนื่องจากผู้ผลิตรายเดียวกันที่สร้างเครื่องปั๊มขึ้นรูปอาจสร้างสายสลับสำหรับงานเย็นแยกต่างหาก
หลักการทำงานของเครื่องอัดขึ้นรูปเย็นเชิงกลนั้นมีแนวคิดที่ตรงไปตรงมา มู่เล่จะเก็บพลังงานการหมุน คลัตช์เชื่อมต่อพลังงานนั้นเข้ากับชุดขับเคลื่อนเฟือง และเฟืองจะขับเคลื่อนกลไกที่แปลงการหมุนเป็นการเคลื่อนที่แบบลูกสูบของสไลด์ สไลด์นั้นมีหมัด แม่พิมพ์จะติดตั้งอยู่บนหมอนข้างหรือเตียง เมื่อกดรอบ หมัดจะเข้าสู่โพรงแม่พิมพ์และบังคับให้ช่องว่างไหลเข้าสู่รูปร่างที่ต้องการ
ตัวแปรที่แตกต่างคือกลไกที่แปลงการหมุนเป็นการเคลื่อนที่ของสไลด์ เครื่องอัดข้อเหวี่ยงมาตรฐานใช้เพลาข้อเหวี่ยง: ตัวเลื่อนจะเคลื่อนที่เร็วขึ้นในช่วงกลางจังหวะและช้าลงใกล้กับจุดศูนย์กลางจุดตายด้านล่าง และแรงที่มีอยู่จะค่อยๆ เพิ่มขึ้นจนถึงระดับสูงสุดใกล้กับด้านล่างมาก แป้นสลับใช้ชุดข้อต่อที่จัดเรียงเพื่อให้ข้อเหวี่ยงหมุน ข้อต่อเกือบจะยืดตรงที่ด้านล่างของจังหวะ ในขั้นตอนสุดท้ายนั้น ความได้เปรียบทางกลจะมีมหาศาล: แรงที่ค่อนข้างเล็กจากชุดเฟืองจะคูณเป็นแรงที่ใหญ่มากที่ตัวเลื่อน
การจัดเรียงทางกลนั้นทำให้เกิดความต้องการในการขึ้นรูปเย็นของเส้นโค้งแรง การอัดขึ้นรูปไปข้างหน้า และการสร้างเหรียญล้วนต้องใช้แรงสูงสุดในช่วง 2-3 มิลลิเมตรสุดท้ายของจังหวะ หลังจากที่วัสดุเต็มแม่พิมพ์และชิ้นงานแข็งตัวแล้ว แท่นกดแบบสลับให้น้ำหนักที่สูงกว่าส่วนสุดท้ายของจังหวะ ในขณะเดียวกันก็รักษาความเร็วของสไลด์ให้ต่ำ ณ จุดที่สัมผัสกัน ความเร็วที่สัมผัสต่ำหมายถึงอายุการใช้งานของแม่พิมพ์ที่ยาวนานขึ้น และมีเวลามากขึ้นสำหรับวัสดุที่จะไหลแทนที่จะแตกหัก
ประโยชน์ประการที่สองคือคุณลักษณะ "จังหวะที่สมดุล" ซึ่งในเอกสารข้อมูลการสลับการกดมักกล่าวถึง เนื่องจากรูปทรงเรขาคณิตของตัวสลับกระจายความเร็วสัมผัสและความเร่งเท่าๆ กันทั่วทั้งโซนการทำงาน การกดจึงไม่กระแทกลงในช่องว่างทันทีทันใดเหมือนกับการกดข้อเหวี่ยงที่มีน้ำหนักเท่ากัน ซึ่งช่วยลดการตอกในเฟรมและมักสัมพันธ์กับความสม่ำเสมอของมิติที่ดีกว่าทั่วทั้งชุด
นอกจากนี้ยังมีด้านพลังงาน มู่เล่มีขนาดให้ส่งพลังงานขึ้นรูปโดยไม่ทำให้ความเร็วตกมากเกินไป ในการทำงานอย่างต่อเนื่อง มอเตอร์จะเร่งมู่เล่อีกครั้งระหว่างจังหวะ หากมอเตอร์ไม่สามารถนำพลังงานกลับมาใช้ใหม่ได้เพียงพอในช่วงเวลาที่มีอยู่ แท่นพิมพ์จะหยุดที่น้ำหนักที่กำหนดซึ่งต่ำกว่าพิกัดป้ายชื่อ นี่คือเหตุผลที่สายการผลิตการตีขึ้นรูปเย็นต้องประเมินความจุพลังงานเป็นจูลต่อจังหวะ ไม่เพียงแต่น้ำหนักเท่านั้น ซึ่งเป็นจุดที่เราจะกลับไปดูในส่วนข้อกำหนด
ร้านค้าหลายแห่งเริ่มต้นด้วยเครื่องอัดข้อเหวี่ยงทั่วไป พยายามดำเนินการอัดขึ้นรูปเย็น และรายงานการแตกหักของแม่พิมพ์ การทุบเฟรม หรือมีแรงไม่เพียงพอที่ปลายจังหวะ ความแตกต่างไม่ใช่เรื่องละเอียดอ่อน
เครื่องกดข้อเหวี่ยงจะพัฒนาแรงโดยประมาณเท่ากับไซน์ของมุมข้อเหวี่ยง สไลด์จะมีความเร็วสูงสุดที่ช่วงจังหวะกลางและแรงสูงสุดภายในประมาณ 15 ถึง 30 องศาเท่านั้นก่อนถึงจุดศูนย์กลางตายด้านล่าง พลังงานในการทำงานจะถูกส่งไปในช่วงเวลาสั้นๆ ในทางตรงกันข้าม การกดสลับจะใช้ตัวต่อยืดเพื่อสร้างแรงสูงตลอดส่วนล่างของระยะชัก ซึ่งโดยทั่วไปแล้วจะหมุนข้อเหวี่ยงมากกว่า 40 ถึง 60 องศา บริเวณการขึ้นรูปที่ใช้งานได้นั้นยาวกว่า และแรงจะพร้อมใช้งานเมื่องานเกิดขึ้นจริง
ในทางปฏิบัติ สิ่งนี้จะเปลี่ยนแปลงการตัดสินใจของกระบวนการทุกครั้ง: การออกแบบเครื่องมือสามารถใช้อัตราการไหลของวัสดุช้าลงที่แรงดันสูง แม่พิมพ์ถูกโหลดสม่ำเสมอมากขึ้น และเครื่องกดสามารถรับแรงกระแทกหนักอย่างต่อเนื่องที่อัตราจังหวะที่สูงขึ้นโดยไม่มีการสั่นสะเทือนในระดับเดียวกัน ตารางด้านล่างสรุปความแตกต่างที่วิศวกรฝ่ายผลิตควรตรวจสอบก่อนเลือกเครื่องพิมพ์สำหรับงานเย็น
| เกณฑ์ | กดข้อเหวี่ยง | สลับการกด | เครื่องอัดไฮดรอลิก |
|---|---|---|---|
| แรงใกล้จุดศูนย์ตายล่าง | สูงเฉพาะช่วง 15 ถึง 30 องศาสุดท้ายเท่านั้น | สูงเหนือส่วนจังหวะล่างที่ยาวกว่า | แรงเต็มที่ในตำแหน่งสไลด์ใดก็ได้ |
| ความเร็วของสไลด์เมื่อหน้าสัมผัสของดาย | ค่อนข้างสูง | ต่ำและควบคุมได้ | ปรับได้ ปกติจะต่ำ |
| อัตราจังหวะ | สูง (60 ถึง 200 spm สำหรับเฟรมขนาดเล็ก) | สูงปานกลาง (30 ถึง 80 spm สำหรับเฟรมที่หนัก) | ต่ำ (5 ถึง 30 spm สำหรับงานขึ้นรูป) |
| การส่งพลังงาน | มู่เล่ปานกลาง | มู่เล่ มีประสิทธิภาพสูงที่จุดศูนย์ตายล่าง | การไหลของปั๊มต่อเนื่องแต่ช้าลง |
| เหมาะที่สุดกับ | การกั้น การดัด การดึงแบบตื้น | ความปั่นป่วน การอัดขึ้นรูป การสร้างเหรียญ การหลอมเย็นอย่างหนัก | ส่วนประกอบลึก การวิ่งระยะสั้น โปรไฟล์แรงแปรผัน |
การขึ้นรูปเย็นถือเป็นกลุ่มกระบวนการ ดังนั้นกลุ่มเครื่องจักรจึงมีความหลากหลายเช่นกัน การเลือกประเภทที่เหมาะสมมักขึ้นอยู่กับความเร็วในการผลิต ขนาดชิ้นส่วน และโปรไฟล์แรง การกำหนดค่าทั้งสี่ด้านล่างครอบคลุมการติดตั้งทางอุตสาหกรรมส่วนใหญ่อย่างท่วมท้น
การกดสลับแบบกลไกเป็นค่าเริ่มต้นสำหรับส่วนประกอบในอุตสาหกรรมยานยนต์และตัวยึด: บอลสตั๊ด รีเทนเนอร์สปริงวาล์ว ช่องว่างเกียร์ และตัวยึดโครงสร้าง เป็นการผสมผสานความเร็วของการกดเชิงกลเข้ากับคุณลักษณะแรงกดด้านล่างสูงที่อธิบายไว้ข้างต้น ช่วงแรงที่ครอบคลุมชิ้นส่วนส่วนใหญ่อยู่ระหว่าง 100 ถึง 1,000 ตัน โดยมีความยาวชักระหว่าง 50 ถึง 200 มม. สำหรับชิ้นส่วนที่มีปริมาณมาก การกดสลับเพียงครั้งเดียวจะมีประสิทธิภาพอย่างน่าทึ่ง เนื่องจากรอบเวลาสั้นและกระบวนการจะเป็นอัตโนมัติเต็มรูปแบบเมื่อป้อนชิ้นส่วนแล้ว
เครื่องอัดไฮดรอลิกมีข้อดีที่แตกต่างออกไป: ไม่ถูกจำกัดด้วยเส้นโค้งการเคลื่อนที่ของสไลด์คงที่ สามารถตั้งโปรแกรมความเร็วการเลื่อนและเวลาหยุดนิ่งได้ตลอดช่วงชัก และแรงเต็มที่สามารถใช้ได้ในทุกตำแหน่ง ไม่เพียงแต่ใกล้จุดศูนย์กลางตายด้านล่างเท่านั้น นั่นสำคัญสำหรับการอัดขึ้นรูประยะยาวและสำหรับส่วนประกอบที่มีคุณสมบัติลึกซึ่งการเสียรูปเริ่มต้นตั้งแต่ช่วงชัก ราคาคือความเร็วและประสิทธิภาพการใช้พลังงาน เครื่องอัดไฮดรอลิกทำงานที่เศษเสี้ยวของจังหวะต่อนาทีของการกดแบบสลับ และระบบปั๊มจะใช้พลังงานไฟฟ้าอย่างต่อเนื่อง แม้ว่าเครื่องจะไม่ได้ใช้งานระหว่างการผลิตก็ตาม
หลักง่ายๆ จากการฝึกเสนอราคาจริง: หากชิ้นส่วนสามารถผลิตได้ภายในระยะชัก 50 มม. และปริมาณต่อปีเกินประมาณ 100,000 ชิ้น เครื่องกดสลับแบบกลไกจะให้ต้นทุนต่อชิ้นส่วนต่ำที่สุด เครื่องจักรไฮดรอลิกมีประโยชน์ทางเศรษฐกิจเมื่อขนาดแบตช์มีขนาดเล็ก ส่วนประกอบมีความยาว หรือเครื่องมือต้องการความยืดหยุ่นในการใช้งานแม่พิมพ์ที่แตกต่างกันด้วยระดับแรงที่แตกต่างกันในเครื่องจักรเครื่องเดียว
เครื่องกดเซอร์โวจะแทนที่มู่เล่และคลัตช์ด้วยเซอร์โวมอเตอร์ขนาดใหญ่ตั้งแต่หนึ่งตัวขึ้นไปที่เชื่อมต่อกับระบบขับเคลื่อน ซอฟต์แวร์ควบคุมการเคลื่อนที่ของสไลด์ ผู้ใช้สามารถตั้งโปรแกรมการเข้าใกล้อย่างรวดเร็ว การกดช้า การค้างที่จุดศูนย์กลางตายด้านล่าง และการกลับอย่างรวดเร็ว สำหรับการขึ้นรูปเย็น การควบคุมเซอร์โวจะลดความเร็วเมื่อสัมผัสจนใกล้ศูนย์ ทำให้อายุการใช้งานของแม่พิมพ์และความทนทานต่อชิ้นส่วนดีขึ้นอีกขั้นหนึ่ง เครื่องอัดเซอร์โวมีราคาสูงกว่าในช่วงแรก และระบบไฟฟ้าจะต้องรับมือกับพลังงานสูงสุดทั้งในและนอกมอเตอร์ สำหรับส่วนประกอบที่มีความแม่นยำ เครื่องกดสลับเซอร์โวเป็นตัวเลือกที่มีประสิทธิภาพสูงสุด และโรงงานเดียวกับที่สร้างเครื่องกดเชิงกลมาตรฐานมักจะเสนอรุ่นเซอร์โวทั่วทั้งสายผลิตภัณฑ์ หลักการขับเคลื่อนยังทำให้การตั้งค่าแม่พิมพ์ง่ายขึ้น เนื่องจากสไลด์สามารถวางและวางตำแหน่งได้โดยไม่ต้องหมุนเต็มจังหวะ
สำหรับตัวยึด เครื่องจักรที่ต้องการไม่ใช่เครื่องอัดแบบสถานีเดียว แต่เป็นเครื่องอัดเย็นแบบหลายสถานี ซึ่งมักเรียกว่าเครื่องอัดเย็น ลวดจะถูกป้อนจากขดลวด ยืดให้ตรง ตัดให้ได้ความยาว ถ่ายโอนผ่านแม่พิมพ์ 2-6 ชิ้น และคว่ำเป็นสลักเกลียว สกรู น็อตเปล่า หรือรูปทรงพิเศษในชุดสถานี อัตราการผลิตสูงถึงหลายร้อยชิ้นต่อนาทีสำหรับตัวยึดขนาดเล็ก แรงขึ้นรูปต่อสถานีต่ำกว่าในการดำเนินการคว่ำหนักเพียงครั้งเดียว ดังนั้นปริมาณต่อปีที่สูงจึงสามารถพิสูจน์ได้ว่าเครื่องจักรนี้มีน้ำหนักต่อสถานีค่อนข้างต่ำ
ตรรกะในการเลือกสามารถระบุได้ในประโยคเดียว: เครื่องกดสลับแบบสถานีเดียวจัดการกับส่วนประกอบขนาดใหญ่หรือซับซ้อน ผู้ผลิตหลายสถานีเป็นเจ้าของโลกของตัวยึดขนาดเล็กและมีปริมาณมาก เครื่องอัดไฮดรอลิกครอบคลุมงานจังหวะยาวหรือระยะสั้น เซอร์โวเพรสปรับสภาพเครื่องมือและความเสถียรของกระบวนการของประเภทก่อนหน้าทั้งหมด
เมื่อใบเสนอราคากดตกลงบนโต๊ะ จะแสดงรายการน้ำหนักของป้ายชื่อ ระยะชัก อัตราระยะชัก พื้นที่โต๊ะ และความสูงปิด สำหรับการขึ้นรูปเย็น ผู้ซื้อควรตรวจสอบพารามิเตอร์ชุดที่สองเพื่อพิจารณาว่าเครื่องจักรจะขึ้นรูปชิ้นส่วนจริงวันแล้ววันเล่าหรือไม่
น้ำหนักของป้ายชื่อไม่ใช่หมายเลขสากลเดียว เครื่องอัดเชิงกลส่วนใหญ่จะให้คะแนนน้ำหนักที่ตำแหน่งเหนือศูนย์ตายด้านล่าง โดยทั่วไปแล้วจะอยู่ที่ 5 มม. สำหรับเครื่องอัดขนาดเล็ก และ 10 ถึง 13 มม. สำหรับเฟรมอุตสาหกรรมขนาดใหญ่ เป็นไปตามแบบแผนทั่วไปที่ใช้ใน JIS และมาตรฐานการกดอื่น ๆ แรงที่อยู่ใกล้จุดศูนย์กลางตายล่างจะสูงกว่าพิกัดที่ระบุ แต่อยู่ภายในจังหวะการทำงานเท่านั้น เมื่อเปรียบเทียบราคาจากซัพพลายเออร์รายต่างๆ ให้ถามเส้นโค้งแรง: น้ำหนักที่ใช้งานได้ที่ความสูงของฝาปิดแม่พิมพ์มีความสำคัญมากกว่าน้ำหนักสูงสุดที่จุดศูนย์กลางตาย
การขึ้นรูปเย็นแบ่งตามความต้องการของระยะชัก การกวนและการกลึงต้องใช้จังหวะสั้นๆ ซึ่งมักจะอยู่ที่ 30 ถึง 60 มม. เนื่องจากการเสียรูปจะกระจุกตัวอยู่ที่มิลลิเมตรสุดท้าย ประโยชน์จากการอัดขึ้นรูปไปข้างหน้าจากระยะชักที่ยาวขึ้น 100 ถึง 200 มม. เพื่อรองรับความยาวของชิ้นส่วนและระยะการเคลื่อนที่ของหมัด อัตราระยะชักบ่งบอกถึงรอบต่อเนื่องสูงสุดต่อนาที เครื่องกดสลับแบบหนักพิกัดที่ 260 ถึง 400 ตัน โดยปกติจะแสดง 25 ถึง 40 spm; การกด 60 ถึง 110 ตันสำหรับส่วนประกอบขนาดเล็กอาจทำงานตั้งแต่ 40 ถึง 70 spm ตรวจสอบอัตราที่ระยะชักจริง เนื่องจากข้อกำหนดเฉพาะบางรายการค่าที่ระยะชักขั้นต่ำเท่านั้น
แรงขึ้นรูปเย็นมีความต่อเนื่องและรุนแรง ไม่เหมือนการปั๊มขึ้นรูปที่ภาระจะพังทลายลงเมื่อวัสดุแตกหัก เฟรมจะต้องต้านทานการโก่งตัวในสองทิศทาง: การบีบอัดในแนวตั้งและการเอียงเชิงมุมภายใต้แรงที่ไม่อยู่ตรงกลาง แท่นพิมพ์แบบเฟรมปิดมีความแข็งแกร่งสูงตามธรรมชาติ การกดแบบเปิดเฟรมจะเบี่ยงเบนไปจากการวัดได้ และแนะนำให้ใช้เฉพาะเมื่อมีภาระการขึ้นรูปน้อยหรืออยู่ตรงกลางเท่านั้น เกณฑ์มาตรฐานคุณภาพทั่วไปคือการโก่งตัวเชิงมุมต่ำกว่า 1/10000 rad ภายใต้โหลดส่วนกลางที่กำหนดซึ่งวัดที่หน้าสไลด์ หากแผ่นข้อมูลไม่มีค่านี้ ก็ควรถาม
รางนำแปดด้านที่ติดตั้งไว้เป็นวิธีปกติสำหรับการกดที่แม่นยำ การกดสลับแบบหนักบางอันใช้แผ่นนำที่มีเส้นสีบรอนซ์ซึ่งสามารถปรับได้สำหรับการเล่น การนำทางที่เข้มงวดยิ่งขึ้นช่วยให้หมัดอยู่ในแนวเดียวกับดายในทุกจังหวะ และมีความสำคัญมากขึ้นเมื่อชิ้นส่วนมีโซนการอัดขึ้นรูปที่ยาว หรือต้องใช้การเจาะอีเจ็คเตอร์จากด้านตรงข้าม ความสูงของแม่พิมพ์ที่ปรับได้นั้นมีความสำคัญไม่แพ้กัน เนื่องจากแม่พิมพ์ขึ้นรูปเย็นมีการสึกหรอ และคุณจะต้องเพิ่มความสูงของการปิดเมื่อคุณปรับปรุงเครื่องมือ
พลังงานมู่เล่ที่ใช้ได้ต่อจังหวะ ในหลายกรณี จะเป็นข้อกำหนดที่กำหนดแรงกดก่อนน้ำหนัก พลังงานการเสียรูปสำหรับชิ้นส่วนปลอมแปลงเย็นสามารถคำนวณได้จากพื้นที่ใต้เส้นโค้งแรง-การเคลื่อนที่ สำหรับส่วนประกอบขนาดกลางทั่วไป ตัวเลขจะอยู่ระหว่าง 5 ถึง 30 kJ ต่อจังหวะ เครื่องอัดจะต้องจ่ายในปริมาณดังกล่าวเป็นอย่างน้อย โดยมีส่วนต่างการทำงานประมาณ 30 เปอร์เซ็นต์ และมอเตอร์จะต้องเร่งมู่เล่อีกครั้งจนใกล้เต็มความเร็วระหว่างจังหวะ วิธีง่ายๆ คือการยืนยันตัวเลขสามตัว ได้แก่ พลังงานระบุต่อจังหวะในหน่วย kN·m ซึ่งเท่ากับ kJ; งานที่จำเป็นสำหรับส่วนของคุณ และอัตราสโตรคต่อเนื่องจริง
เครื่องมือขึ้นรูปเย็นอาจติดขัดเมื่อไม่มีช่องว่างหรือเม็ดมีดเกิดรอยแตก ระบบป้องกันโอเวอร์โหลดแบบไฮดรอลิกบนสไลด์จะหยุดการกดก่อนที่ความเสียหายจะไปถึงเฟรม ในด้านโครงสร้างพื้นฐาน ต้องระบุแรงน็อคเอาท์หรือแรงดีดตัวสำหรับชิ้นส่วนที่เสร็จแล้ว ส่วนประกอบที่ขึ้นรูปเย็นสามารถติดอยู่ในแม่พิมพ์ด้วยแรงเทียบเท่ากับ 10 ถึง 20 เปอร์เซ็นต์ของแรงขึ้นรูป และหากไม่มีเครื่องดีดออกที่แข็งแกร่ง ขั้นตอนการสกัดจะกลายเป็นปัญหาคอขวด
เครื่องรีดขึ้นรูปเย็นเป็นเครื่องจักรในการผลิต และวิธีที่ดีที่สุดในการทำความเข้าใจว่าเครื่องนั้นเหมาะกับการวางแผนหรือไม่คือการดูชิ้นส่วนที่ผลิตขึ้น ตัวส่วนร่วมนั้นมีรูปร่างตามการไหลของพลาสติก: รูปร่างภายนอกถูกกำหนดโดยช่องแม่พิมพ์ ส่วนด้านในถูกกำหนดโดยการเจาะ
ยานยนต์และยานพาหนะเพื่อการพาณิชย์เป็นผู้บริโภครายใหญ่ที่สุด บอลสตั๊ด ปลายก้านยึด สปริงวาล์ว รีเทนเนอร์ดุมล้อ ส่วนประกอบเข็มขัดนิรภัย ตลับลูกปืน ช่องว่างเกียร์ และตัวยึดที่มีความแข็งแรงสูงหลายตัวในห้องเครื่องยนต์ล้วนผ่านการหล่อเย็น เหตุผลไม่ได้เป็นเพียงวัสดุเท่านั้น มันเป็นความเหนื่อยล้า แกนบอลปลอมแปลงเย็นที่มีการไหลของเกรนอย่างต่อเนื่องจะล้มเหลวภายใต้การโหลดแบบวนน้อยกว่าการกลึงจากเกรดเดียวกัน
อุตสาหกรรมอิเล็กทรอนิกส์และไฟฟ้าปรากฏในรายการเมื่อเร็วๆ นี้ ขั้วต่อเทอร์มินัลแบตเตอรี่ บัสบาร์ หน้าสัมผัสซ็อกเก็ต แกนรีเลย์ และช่องว่างเฟืองเฟืองสำหรับกลไกการล็อค ถูกสร้างขึ้นบนเครื่องกดแบบสลับหรือเครื่องอัดไฮดรอลิก การใช้งานขึ้นรูปเปลือกแบตเตอรี่มีรูปแบบเฉพาะ: เปลือกทรงกระบอกสำหรับตัวเรือนแบตเตอรี่จะถูกดึงและรีดบนเครื่องอัดน้ำหนักสูง โดยจะเห็นความแตกต่างที่แม่นยำในความหนาของผนังที่สม่ำเสมอ
ตัวยึดยังคงเป็นส่วนที่มองเห็นได้มากที่สุด สลักเกลียวตั้งแต่ M4 ถึง M36, สกรูฝาครอบหัวจม, น็อตหกเหลี่ยม, น็อตหน้าแปลน, หมุดย้ำ, สกรูสำหรับไม้และพลาสติก และชิ้นส่วนเกลียวแบบกำหนดเองจะถูกสร้างขึ้นในส่วนหัวแบบหลายสถานีสำหรับขนาดเล็ก และด้วยการกดสลับเดี่ยวสำหรับขนาดที่ใหญ่กว่ามาตรฐาน ตารางด้านล่างแสดงรายการหน้าต่างแรงทั่วไปที่ร้านค้าพบเมื่อเสนอราคาส่วนประกอบที่ขึ้นรูปเย็น
| หมวดชิ้นส่วน | วัสดุทั่วไป | ประมาณ ช่วงแรง (ตัน) | ประเภทเครื่องทั่วไป |
|---|---|---|---|
| ตัวยึดขนาดเล็ก M4 ถึง M10 | 1022, 10B21, 304 | 10 ถึง 60 | ส่วนหัวหลายสถานี |
| สลักเกลียวและน็อต M12 ถึง M24 | 1035, 1045, 4140 | 60 ถึง 250 | สลับหรือส่วนหัว |
| สตั๊ดบอลและชิ้นส่วนพวงมาลัย | แซ่ 1541, 4140 | 100 ถึง 400 | สลับการกด |
| การแข่งขันแบริ่งและช่องว่างเกียร์ | 52100, 8620 | 200 ถึง 600 | สลับการกด |
| เปลือกแบตเตอรี่ท่อผนังหนา | อลูมิเนียมแถบเหล็ก | 250 ถึง 800 | ไฮดรอลิกหรือตัวสลับแบบเฟรมปิด |
ไม่มีผู้ผลิตรายใดจะเลือกสื่อจากโต๊ะเพียงอย่างเดียว แต่การประมาณการครั้งแรกช่วยให้การสนทนาเป็นไปอย่างตรงไปตรงมา จุดเริ่มต้นคือโมเดลที่น่าหงุดหงิด สำหรับการดำเนินการพลิกคว่ำแบบธรรมดา แรงที่ต้องการจะอยู่ที่ประมาณพื้นที่ของส่วนหัวที่เสร็จแล้วคูณด้วยความเค้นในการไหลของวัสดุเมื่อสิ้นสุดการเปลี่ยนรูป คูณด้วยปัจจัยที่คำนึงถึงแรงเสียดทานและรูปร่าง โดยทั่วไปค่าสัมประสิทธิ์จะอยู่ระหว่าง 2 ถึง 4 สำหรับงานเย็น
นี่คือตัวอย่างจากใบเสนอราคาจริง ลูกค้าสร้างหัวหกเหลี่ยมที่มีความกว้างตลอดแผ่น 20 มม. บนเหล็ก AISI 1045 ที่มีเส้นผ่านศูนย์กลาง 12 มม. อบอ่อน พื้นที่หกเหลี่ยมประมาณ 346 มม. ² ความเครียดในการไหลที่ 1,045 หลังจากงานเย็นปานกลางคือประมาณ 800 MPa ค่าสัมประสิทธิ์แบบอนุรักษ์นิยมที่ 2.5 ให้แรงขึ้นรูป 346 มม.² คูณด้วย 800 MPa คูณด้วย 2.5 ซึ่งเท่ากับประมาณ 690 kN นั่นคือ 70 ตันที่จุดศูนย์กลางตายล่าง เมื่อเพิ่มอัตราความปลอดภัย 30 เปอร์เซ็นต์และคำนึงถึงแรงเสียดทานของแม่พิมพ์ ขนาดการอัดที่แนะนำคือ 100 ถึง 110 ตัน เครื่องสลับแบบเปิดเฟรมน้ำหนัก 110 ตันเป็นตัวเลือกที่สะดวกสบาย แท่นพิมพ์ขนาด 60 ตันจะแสดงประสิทธิภาพเล็กน้อย
การอัดขึ้นรูปไปข้างหน้ามีการประเมินแตกต่างกัน แรงขึ้นอยู่กับอัตราส่วนการลดลง แท่งที่มีเส้นผ่านศูนย์กลาง 25 มม. อัดเป็น 18 มม. จะทำให้พื้นที่ลดลงประมาณ 48 เปอร์เซ็นต์ ความเครียดที่เท่ากันคำนวณจากอัตราส่วนพื้นที่ และสำหรับเหล็กกล้าคาร์บอนปานกลาง ความดันที่หมัดรวมทั้งแรงเสียดทานจะอยู่ระหว่าง 1200 ถึง 1800 MPa การคูณแรงกดในการเจาะด้วยพื้นที่หน้าตัดเดิมที่ 491 มม.² จะได้ 590 ถึง 880 กิโลนิวตัน หรือ 60 ถึง 90 ตัน ด้วยระยะขอบ เครื่องจักรขนาด 130 ถึง 160 ตันจึงเป็นตัวเลือกอันดับแรกที่สมเหตุสมผล หากการอัดขึ้นรูปยาว จะต้องตรวจสอบความยาวของระยะชักและอัตราพลังงานแยกกัน
ชิ้นส่วนที่มีความแม่นยำสูงสุดจะเพิ่มข้อจำกัดประการที่สอง เมื่อพิกัดความเผื่อของชิ้นส่วนต่ำกว่า 0.05 มม. ความแข็งในการกด การนำทางการเลื่อน และความเสถียรของอุณหภูมิของเครื่องจะมีความเกี่ยวข้องมากกว่าการคำนวณน้ำหนัก เฟรมปิดที่มีการโก่งตัวต่ำพร้อมระบบนำทางแปดด้านมีราคาสูงกว่าแต่ยังคงความทนทานได้นานกว่าตลอดอายุการใช้งานของเครื่องมือ
กฎการปฏิบัติสำหรับการอ้างอิงคือทำตามลำดับนี้:
หากน้ำหนักผลลัพธ์ลดลงภายใน 20 เปอร์เซ็นต์ของการจัดอันดับของรุ่นสื่อสิ่งพิมพ์ ให้เลื่อนไปยังรุ่นถัดไป เครื่องอัดขึ้นรูปเย็นที่ถูกดันจนเหลือ 95 เปอร์เซ็นต์ของกำลังการผลิตจะสูญเสียพลังงาน และปัญหาแผงลอยจะปรากฏขึ้นท่ามกลางความร้อนแรงของการผลิตในช่วงบ่าย
เมื่อถึงเวลาที่ข้อกำหนดของสื่อมีความชัดเจน ยังคงมีคำถามอยู่ว่าใครเป็นผู้สร้างและมีลักษณะอย่างไร ประเด็นต่อไปนี้มาจากการเปรียบเทียบใบเสนอราคาหลายรายการและจากปัญหาที่ปรากฏหลังการติดตั้ง
สำหรับน้ำหนักการขึ้นรูปเย็นที่มีน้ำหนักเกิน 100 ตัน แนะนำให้ใช้โครงสร้างแบบเฟรมปิดเมื่องบประมาณเอื้ออำนวย เฟรมแบบปิดมีความเสถียรในมิติภายใต้การรับน้ำหนักด้านข้าง และช่วยให้มีความแม่นยำมากขึ้นเมื่อเวลาผ่านไป หากจำเป็นต้องใช้เฟรมแบบเปิดสำหรับการเข้าถึงเครื่องมือ ให้ตรวจสอบว่าเฟรมนั้นคลายความเค้น และเบดและรางเลื่อนได้รับการประมวลผลพร้อมกันเพื่อรักษาการอ้างอิงการจัดตำแหน่ง สอบถามว่าซัพพลายเออร์ขายโครงแบบเดียวกันในเวอร์ชันการปั๊มมาตรฐานและเวอร์ชันการตีขึ้นรูปเย็นหรือไม่ ความแตกต่างมักอยู่ที่รางสไลด์ที่ยาวขึ้น โครงที่หนักกว่า และเตียงเสริม
การขึ้นรูปเย็นทำให้เกิดแรงกระแทกอย่างรุนแรงต่อไดรฟ์ คลัตช์แบบหลายแผ่นแบบเปียกจะสร้างความจุความร้อนได้มากขึ้น และเป็นตัวเลือกทั่วไปสำหรับการรับภาระต่อเนื่องสูง คลัตช์แห้งสามารถใช้ได้สำหรับการกดขนาดเล็กและการวิ่งระยะสั้น ยืนยันว่าแท่นพิมพ์สามารถผลิตพิกัดน้ำหนักได้อย่างต่อเนื่องตามอัตราระยะชักที่คุณวางแผนจะใช้งาน ไม่ใช่เฉพาะในการทดสอบแบบจังหวะเดียวเท่านั้น
ผู้ซื้อเครื่องพิมพ์สมัยใหม่คาดหวังว่าจะมีตัวควบคุมลอจิกที่ตั้งโปรแกรมได้พร้อมหน้าจอสัมผัสสี ที่จัดเก็บพารามิเตอร์การตั้งค่าแม่พิมพ์ และระบบตรวจสอบโหลดที่บันทึกน้ำหนักจริงในทุกจังหวะ เครื่องมือตรวจสอบโหลดไม่ได้หรูหรา แต่ช่วยปกป้องเครื่องมือและแจ้งให้ผู้ปฏิบัติงานทราบเมื่อแม่พิมพ์สวม ยืนยันด้วยว่าตัวควบคุมรองรับประเภทของระบบการป้อน ไม่ว่าจะเป็นเครื่องป้อนคอยล์ เครื่องป้อนชิ้นงานแบบแท่ง ระบบถ่ายโอน หรือเซลล์หยิบและวางแบบหุ่นยนต์ และซัพพลายเออร์สามารถรวมอินเทอร์เฟซระบบอัตโนมัติระหว่างการทดสอบเดินเครื่องได้
เวลาหยุดทำงานของการขึ้นรูปเย็นถูกครอบงำโดยการเปลี่ยนแม่พิมพ์ ระบบเปลี่ยนแม่พิมพ์อย่างรวดเร็ว ชุดตัวกระทุ้งที่ออกแบบมาอย่างดี และฐานรองที่มีช่องตัว T ที่เพียงพอจะช่วยลดเวลาในการติดตั้งลงได้มาก หากชิ้นส่วนผลิตด้วยน้ำมันหรือสารหล่อลื่นที่ละลายน้ำได้ เครื่องอัดจะต้องมีการเชื่อมต่อทางระบายน้ำ บ่อ และการเชื่อมต่อการแยกหมอกเสริมซึ่งจำเป็นสำหรับการจัดวางเซลล์ที่สะอาด
สำหรับเครื่องจักรที่ต้องทำงานสองกะเป็นเวลานานหลายปี ซัพพลายเออร์มีความสำคัญพอๆ กับข้อมูลจำเพาะ มองหาผู้ผลิตที่มีการผลิตแบบครบวงจร: โครงโรงหล่อ การตัดเฉือน สายการผลิต และทีมงานบริการที่ตอบคำถามด้านเทคนิคระหว่างการขายล่วงหน้า การตรวจสอบในสถานที่ที่เป็นประโยชน์คือซัพพลายเออร์ควบคุมการตัดเฉือนสไลด์และเบดด้วยเครื่องจักรเดียวกันอย่างแม่นยำหรือไม่ เนื่องจากจะเป็นตัวกำหนดพิกัดความเผื่อความขนานที่จะคงอยู่ตลอดอายุการใช้งานของแท่นพิมพ์ ซัพพลายเออร์ที่มีความสามารถจะจัดทำเอกสารระบบการจัดการการผลิตและการรับรองคุณภาพ ดังนั้นขอทั้งใบรับรองและรายงานการตรวจสอบล่าสุดในระหว่างการเจรจา
เครื่องอัดขึ้นรูปเย็นทำงานอย่างหนัก และความแตกต่างระหว่างเครื่องจักรที่ได้รับการบำรุงรักษาอย่างดีและเครื่องจักรที่ละเลยจะปรากฏให้เห็นในเรื่องอายุของแม่พิมพ์และความสม่ำเสมอของชิ้นส่วนภายในหกเดือน
การตรวจสอบรายวันเกี่ยวข้องกับระบบหล่อลื่น: ระดับน้ำมัน ความดันการไหลเวียน และสภาพของตัวกรอง ข้อต่อแบบสลับมีแรงดันพินสูงมาก และการหยุดการหล่อลื่นเพียงไม่กี่นาทีอาจทำให้พื้นผิวของพินข้อต่อเกิดถาวรได้ ปฏิทินการบำรุงรักษาเชิงปฏิบัติมีลักษณะดังนี้:
ความล้มเหลวที่พบบ่อยที่สุดในการขึ้นรูปเย็นไม่ใช่การแตกหักของเฟรม แต่เป็นการเคลื่อนตัวของความร้อน การดำเนินการผลิตที่ยาวนานจะทำให้เกิดความร้อนในตลับลูกปืนสลับ ซึ่งจะขยายเฟรมและเปลี่ยนความสูงของการปิด เครื่องจักรที่ออกแบบมาเพื่องานเย็นอย่างต่อเนื่องจะชดเชยการไหลของการหล่อลื่นอัตโนมัติที่นำความร้อนออกไปด้วย และระบบควบคุมจะตรวจสอบอุณหภูมิของเฟรม ปรึกษาเรื่องความเสถียรทางความร้อนกับผู้ผลิตก่อนซื้อ โดยเฉพาะอย่างยิ่งหากพื้นโรงงานไม่ได้ควบคุมอุณหภูมิ
ความปลอดภัยเป็นส่วนหนึ่งของการทำงาน: ระบบควบคุมป้องกันการทำซ้ำด้วยสองมือ ม่านแสงหรือตัวป้องกันแบบตายตัว และอินเตอร์ล็อคเบรกแบบกลไกเป็นข้อกำหนดพื้นฐาน แม่พิมพ์ขึ้นรูปเย็นจะผลักวัสดุออกด้วยความเร็วสูง และชิปปลีไม่ได้หมายความว่าไม่มีชิป การป้องกันเศษลวดหรือละอองน้ำมันหล่อลื่นที่กระเด็นถือเป็นแนวคิดด้านความปลอดภัยเช่นเดียวกับตัวสไลด์
คำตอบแรกสำหรับคำถามเกี่ยวกับต้นทุนคือ เครื่องปั๊มขึ้นรูปเย็นมีราคาสูงกว่าเครื่องปั๊มขึ้นรูปทั่วไปด้วยน้ำหนักที่เท่ากัน เนื่องจากเฟรม รางนำ และตัวขับมีน้ำหนักมากกว่า คำตอบที่สองคือ เศรษฐศาสตร์มักจะตัดสินจากวัสดุและความเร็ว ไม่ใช่ราคาที่พิมพ์
เครื่องอัดขึ้นรูปเย็นแบบสลับน้ำหนักปานกลางทั่วไปในช่วง 160 ถึง 400 ตัน ต้องใช้เงินทุนเริ่มต้นในคำสั่งซื้อเดียวกันกับเครื่องพิมพ์อุตสาหกรรมอื่นๆ ในระดับนั้น และการคำนวณคืนทุนควรรวมถึงเครื่องมือ การติดตั้ง การฝึกอบรม และชิ้นส่วนอะไหล่ชุดแรก อย่างไรก็ตาม ต้นทุนการดำเนินการต่อชิ้นส่วนจะลดลงอย่างมากตามปริมาณ เนื่องจากการใช้วัสดุเพิ่มขึ้นจาก 40 ถึง 60 เปอร์เซ็นต์ในการตัดเฉือนเป็น 75 ถึง 95 เปอร์เซ็นต์ในการขึ้นรูปเย็น
แบบจำลองง่ายๆ: ชิ้นส่วนที่กลึงจะสูญเสียสต็อกแท่งเริ่มต้น 50 เปอร์เซ็นต์ในรูปของเศษ หากเหล็กมีราคาส่วนแบ่งที่สำคัญของราคาขาย และโรงงานผลิตได้ 500,000 ชิ้นต่อปี วัสดุที่นำกลับมาใช้ใหม่เพียงอย่างเดียวสามารถพิสูจน์ความแตกต่างของการพิมพ์ภายในสองปี ก่อนที่จะนับรอบเวลา ในความเป็นจริงในโรงงาน การตัดสินใจยังรวมถึงการติดตั้งแท่นพิมพ์เข้ากับสายการผลิตที่มีอยู่ด้วย ดังนั้นการวิเคราะห์ต้นทุนอย่างรับผิดชอบจึงยึดตามส่วนเฉพาะมากกว่าคำชี้แจงทั่วไป
งบประมาณทุนและการวางแผนพื้นที่ควรพิจารณาอุปกรณ์ป้อนอาหาร เช่น แท่นคอยล์ เครื่องหนีบผม เครื่องป้อน สายพานลำเลียงเศษเหล็ก และระบบขนถ่ายชิ้นส่วน ระบบต่อพ่วงเหล่านี้มักคิดเป็น 20 ถึง 35 เปอร์เซ็นต์ของการลงทุนด้านสื่อ และจะมองไม่เห็นในขั้นตอนการเสนอราคา ผู้ซื้อที่ข้ามขั้นตอนนี้จะต้องได้งานพิมพ์หนึ่งกะเพราะผู้ปฏิบัติงานไม่สามารถป้อนไว้ได้
วิธีปฏิบัติที่เป็นประโยชน์ในการอภิปรายคือการดูกลุ่มผลิตภัณฑ์จริงที่สร้างขึ้นเพื่อการตีขึ้นรูปเย็นโดยเฉพาะ เครื่องจักรความแม่นยำสูง Bolun ผลิตซีรีส์ BLKP ของเครื่องอัดกำลังชนิดสลับการตีขึ้นรูปเย็น ซึ่งครอบคลุมกำลังการผลิตปกติที่ 260, 400, 650 และ 850 ตัน ซีรีส์นี้เป็นตัวอย่างโดยตรงของลำดับความสำคัญในการออกแบบที่อธิบายไว้ข้างต้น: ตัวขับแบบสลับสำหรับแรงเปลี่ยนรูปสูง ระยะชักที่สมดุลสำหรับการเคลื่อนที่แบบสไลด์ที่ควบคุม และโครงสร้างเฟรมสำหรับงานหนักสำหรับการทำงานต่อเนื่องทางอุตสาหกรรม
BLKP260 เป็นรุ่นเริ่มต้นในช่วงหนัก มันถูกวางตำแหน่งไว้สำหรับงานกลึงขึ้นรูปและการอัดขึ้นรูปขนาดเล็ก โดยความแม่นยำที่คล่องตัวและความเสถียรของระบบสลับทำให้สามารถควบคุมขนาดได้อย่างเข้มงวดบนส่วนประกอบที่มีปริมาณมาก โรงงานที่ผลิตสลักยึดขนาดกลาง ตลับลูกปืนขนาดเล็ก และชิ้นส่วนเชื่อมต่อไฟฟ้า โดยทั่วไปจะเริ่มสายการผลิตการตีขึ้นรูปเย็นด้วยกำลังการผลิตนี้
 BLKP-260 Agile Precision Cold Forging Toggle Press เครื่องกดสลับขนาด 2,600 kN นี้เหมาะกับการขึ้นรูปชิ้นส่วนขนาดเล็กด้วยความเร็วสูง ความเร็วการเลื่อนที่ลดลงใกล้กับจุดศูนย์กลางตายด้านล่างช่วยสนับสนุนการเสียรูปแบบควบคุมได้ เหมาะสำหรับงานที่ต้องทำให้เสียสภาพและการอัดขึ้นรูปขนาดเล็กที่อธิบายไว้ที่นี่ ดูผลิตภัณฑ์ →
BLKP400 เพิ่มระยะเคลื่อนตัวที่สมดุล ซึ่งสำคัญเมื่อวัสดุต้องเคลื่อนที่ผ่านช่องแม่พิมพ์ที่ยาวกว่า: แรงเลื่อนจะคงอยู่บนชิ้นส่วนผ่านโซนการขึ้นรูปเต็มรูปแบบ ดังนั้นแม่พิมพ์จึงเต็มอย่างสมบูรณ์โดยไม่ทำให้มุมแตกร้าว เป็นตัวเลือกทั่วไปสำหรับสตั๊ดบอล ปลายคันบังคับ และส่วนประกอบเบรกและพวงมาลัยรถยนต์
 BLKP-400 เครื่องกดสลับการตีขึ้นรูปเย็นแบบสมดุล ด้วยความจุ 4000 kN และกลไกข้อต่อข้อนิ้ว โมเดลนี้ปรับปรุงการไหลของวัสดุสำหรับการพลิกคว่ำ การสร้างเหรียญ และการปรับขนาด ช่วงชักที่สมดุลช่วยเติมโพรงแม่พิมพ์ที่ยาวขึ้นได้อย่างเต็มที่ ซึ่งเป็นข้อได้เปรียบที่สำคัญสำหรับสตั๊ดหัวบอลและส่วนประกอบระบบบังคับเลี้ยว ดูผลิตภัณฑ์ →
ที่ส่วนบนสุด BLKP650 และ BLKP850 เป็นเครื่องจักรสำหรับงานอุตสาหกรรมสำหรับการอัดขึ้นรูปขนาดใหญ่ ช่องว่างเกียร์หนัก และชิ้นส่วนที่สร้างผนังหนา ความสามารถในการเปลี่ยนรูปสูงและโครงเสริมแรงจะดูดซับภาระซ้ำของการลดขนาดหน้าตัดขนาดใหญ่ที่อัตราการชักต่อเนื่อง ซีรี่ส์ BLKP ที่สมบูรณ์ได้รับการบันทึกไว้ในหน้าผลิตภัณฑ์ Bolun และทีมวิศวกรฝ่ายขายสามารถแมปชิ้นส่วนเฉพาะของคุณกับแบบจำลองได้หลังจากตรวจสอบแบบร่างแล้ว
 BLKP-650 Heavy-Duty High-Deformation Cold Forging Press เครื่องจักรขนาด 6,500 กิโลนิวตันนี้รองรับแรงอัดหนักและการตีขึ้นรูปเย็นลึกด้วยระยะชักแรงดัน 8 มม. และตัวดีดในตัว โครงเสริมความแข็งแรงและระบบความปลอดภัยในการตรวจจับโหลดเหมาะกับการอัดขึ้นรูปขนาดใหญ่และชิ้นส่วนที่มีผนังหนาในการดำเนินงานทางอุตสาหกรรม ดูผลิตภัณฑ์ →
ภูมิหลังของ Bolun สนับสนุนคำกล่าวอ้างดังกล่าว: บริษัทผลิตอุปกรณ์ขึ้นรูปโลหะมานานกว่าสองทศวรรษ ดำเนินการห่วงโซ่การผลิตเต็มรูปแบบตั้งแต่การออกแบบและการตัดเฉือนส่วนประกอบหลักไปจนถึงการประกอบขั้นสุดท้าย และดูแลรักษาแคตตาล็อกที่กว้างขวางของเครื่องพิมพ์แบบเปิด แบบปิด และแบบพิเศษ แค็ตตาล็อกฉบับเต็มซึ่งมีอยู่บนเว็บไซต์ของบริษัท มีความสำคัญสำหรับผู้ซื้อ เนื่องจากโรงงานเดียวกันสามารถจัดหาได้ไม่เพียงแต่เครื่องอัดขึ้นรูปเย็นเท่านั้น แต่ยังรวมถึงเครื่องปั๊มและเครื่องอัดเซอร์โวสำหรับการดำเนินงานที่อยู่ติดกันในโรงงานเดียวกันอีกด้วย
เครื่องรีดขึ้นรูปเย็นไม่ใช่เครื่องจักรเฉพาะ เป็นกระบวนการผลิตที่ประหยัดที่สุดสำหรับส่วนประกอบต่างๆ ที่มีรูปร่างสมมาตร มีปริมาตรสูง และมีวัสดุที่มีความเหนียวเพียงพอ แกนทางเทคนิคคือกลไกสลับ: โดยจะวางน้ำหนักในตำแหน่งที่งานขึ้นรูปเกิดขึ้น ปกป้องดายโดยการชะลอการสไลด์เมื่อสัมผัส และทำให้ผู้ออกแบบเครื่องมือมีกรอบเวลาแรงที่คาดเดาได้ กระบวนการคัดเลือกเริ่มต้นด้วยการประมาณแรง ย้ายไปยังการเปรียบเทียบคำจำกัดความของน้ำหนัก ระยะชัก ความแข็ง พลังงาน และคำแนะนำอย่างโปร่งใส และจบลงด้วยความร่วมมือกับผู้ผลิตที่คุณได้ตรวจสอบการผลิตเฟรมและระบบคุณภาพแล้ว
ซีรีส์ Bolun BLKP แสดงให้เห็นว่าเครื่องกดขึ้นรูปเย็นแบบสลับที่ทันสมัยในช่วง 260 ถึง 850 ตัน และแค็ตตาล็อกที่กว้างขึ้นของบริษัทครอบคลุมถึงเครื่องปั๊ม เซอร์โว และเครื่องขึ้นรูปลึกที่มักจะล้อมรอบเซลล์ขึ้นรูปเย็น เมื่อแบบร่างชิ้นส่วนมาถึงและปริมาตรเหมาะสมต่อกระบวนการ ขั้นตอนถัดไปที่เป็นประโยชน์มากที่สุดคือส่งแบบร่างและสภาวะการทำงานไปยังโรงงานเพื่อวิเคราะห์รอบเวลาและน้ำหนัก นั่นคือวิธีที่การซื้อสื่อกลายเป็นการตัดสินใจในการผลิต และการตัดสินใจในการผลิตกลายเป็นตำแหน่งต้นทุนที่แข่งขันได้
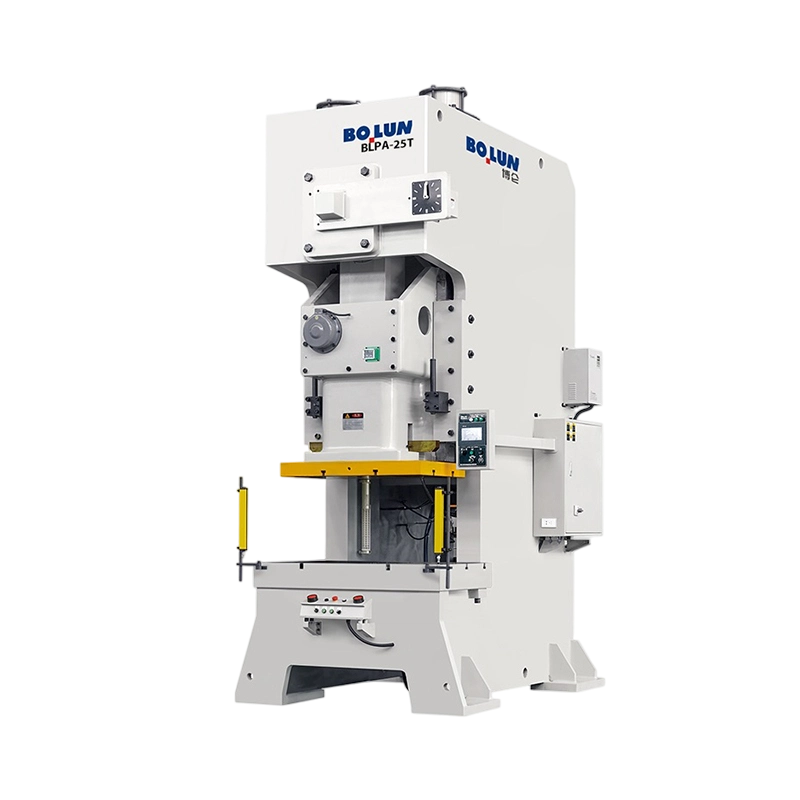


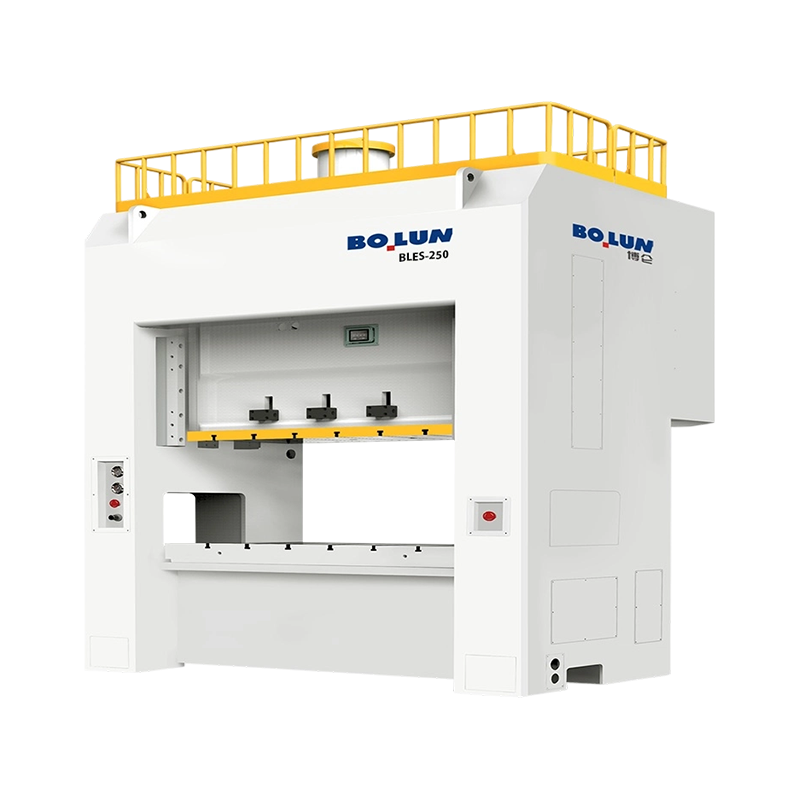
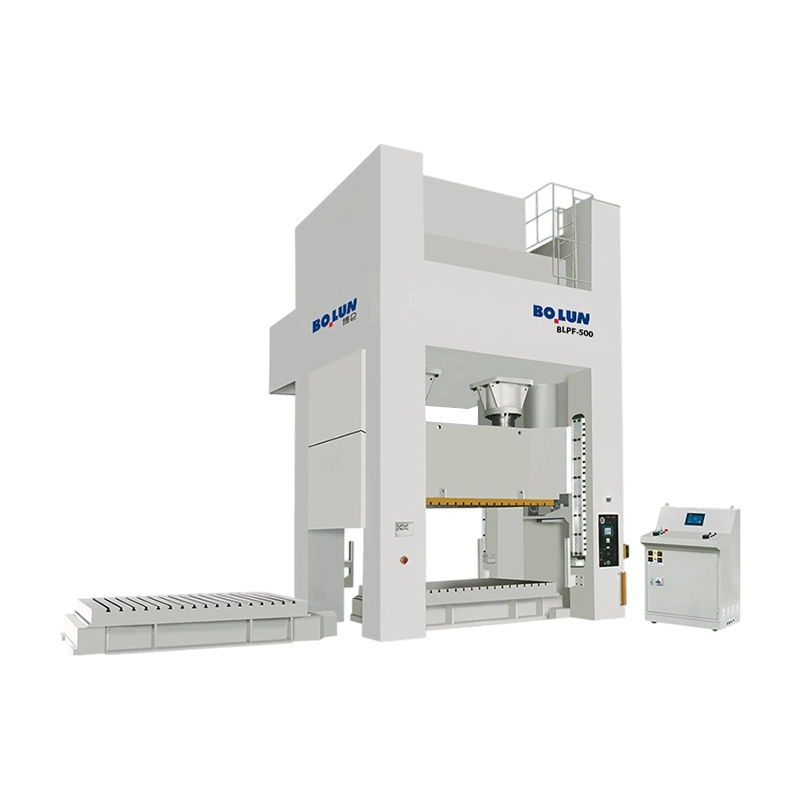
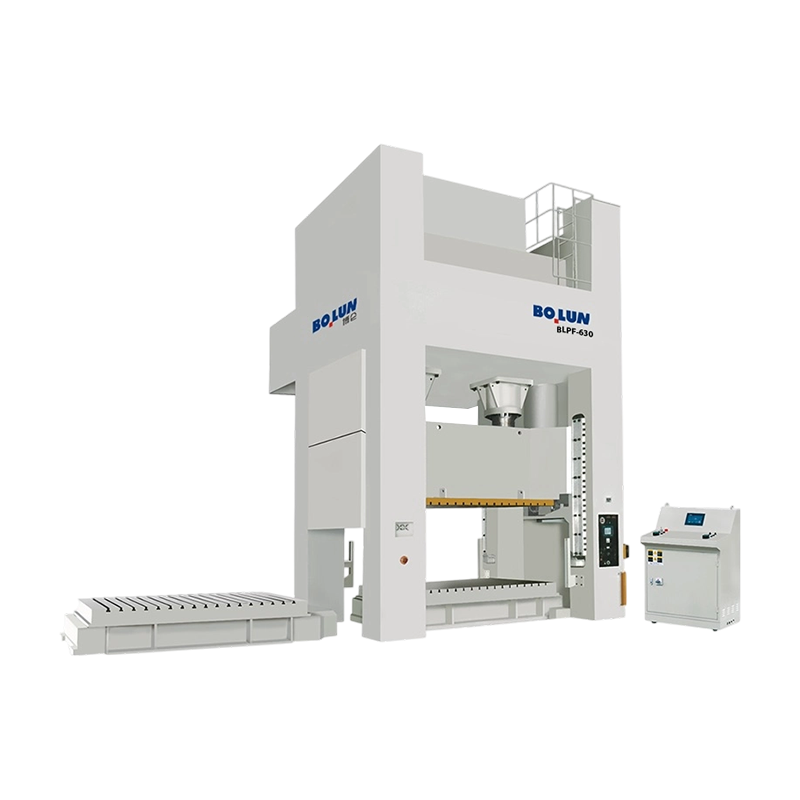
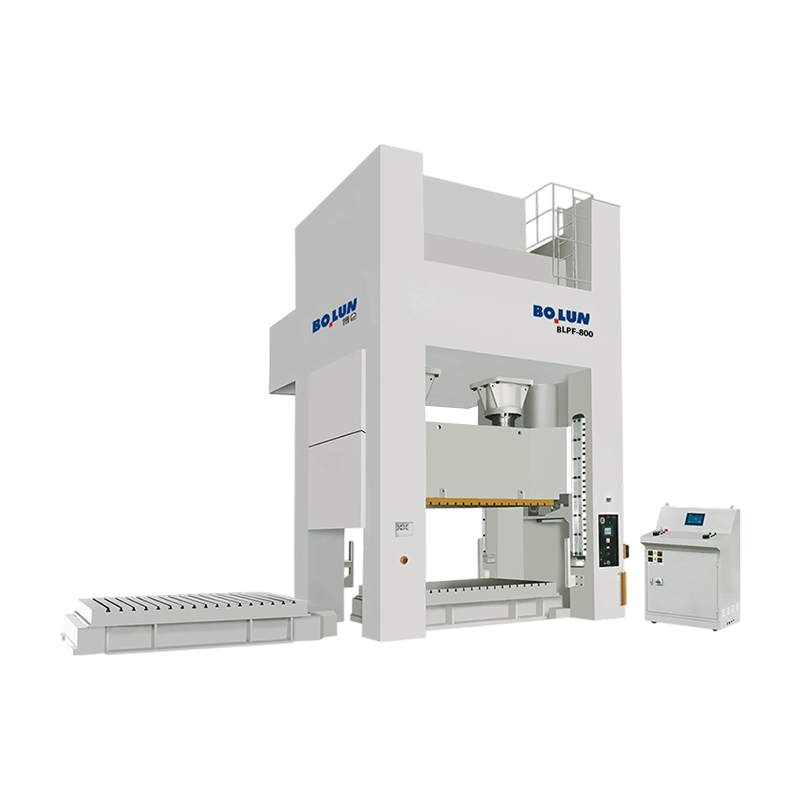
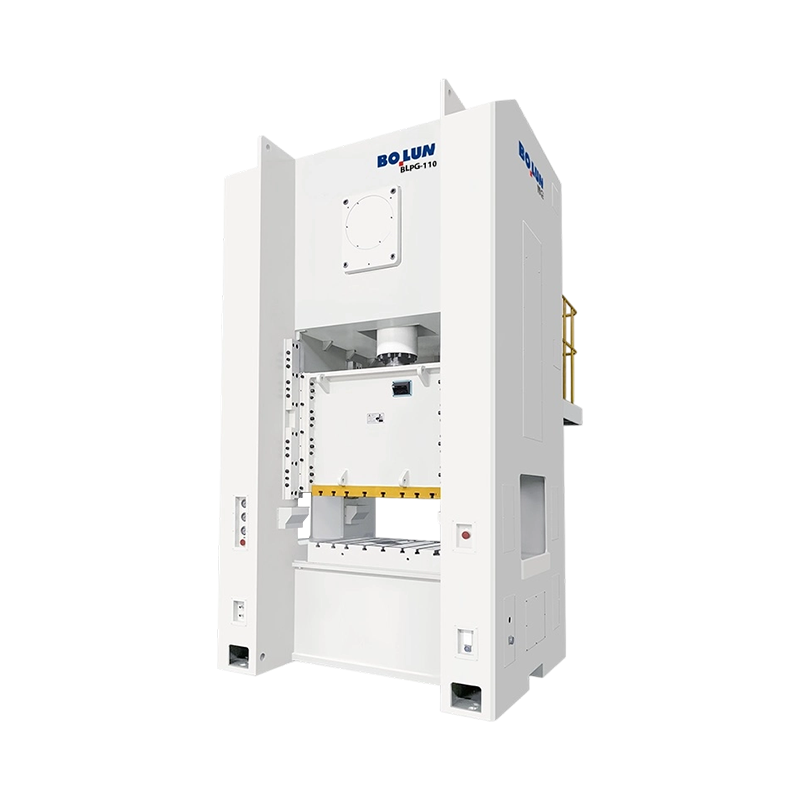
ในด้านการขึ้นรูปโลหะ การผลิตโลหะแผ่น การปั๊มขึ้นรูป และการเจาะ เครื่องกดถือเป...
เมื่อไม่นานนี้ ผู้จัดการฝ่ายผลิตของโรงงานชิ้นส่วนโลหะขนาดกลางประสบปัญหาที่...
คำตอบสั้นๆ: ประเภทเฟรมใดที่เหมาะกับงานของคุณ อ เครื่องกด...
แท่นพิมพ์ไม่ใช่เครื่องจักรประเภทใดประเภทหนึ่ง เป็นตระกูลของเครื่องขึ้นรูปโ...
ผู้ซื้อที่เปรียบเทียบแท่นพิมพ์แบบเปิดช่องว่างขนาด 45 ตันสำหรับเส้นยึดมักจะ...
เครื่องพิมพ์ 2 เครื่องสามารถบรรทุกป้ายชื่อได้ 200 ตันและยังคงผลิตชิ้นส่วนท...
ติดต่อเรา

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, เมืองเฉิงโจว, จังหวัดเจ้อเจียง, จีน
พร้อม ที่จะเริ่มต้น?
Get in Touch

ตอนนี้!
เจ้อเจียง โบหลุน

